Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Rapporto sul mercato delle batterie di potenza in Cina 1H 2026: sei tendenze che ridisegnano la domanda di attrezzature per batterie
- Guida all'allestimento di un laboratorio chiavi in mano per batterie allo stato solido
- Materiali conduttivi per batterie al litio: guida a CNT vs grafene
- Guida passo dopo passo alla collaborazione con uno sviluppatore di tecnologia per batterie agli ioni di sodio in Cina
- Una guida completa all'implementazione della tecnologia industriale per batterie allo stato solido nella produzione
Sistema integrato di formazione batterie e soluzioni di classificazione per linee di produzione chiavi in mano
Di Neil Zhao
Una cella agli ioni di litio esce dalla linea di assemblaggio come un insieme di materiali — elettrodi rivestiti, separatore, elettrolita — ma non è ancora una batteria. Per le successive 12-48 ore, rimane in un armadio di formazione collegato a un'elettronica di precisione che applica impulsi di carica e scarica programmati. Un film invisibile su scala nanometrica cresce all'interfaccia elettrolita-anodo. La cella rilascia gas generati da reazioni secondarie. La sua vera capacità — il numero che apparirà sulla sua scheda tecnica — viene misurata per la prima volta. Questa è la formazione. Il sistema che la gestisce — armadi di formazione, camere di invecchiamento, unità di classificazione e l'infrastruttura dati che li collega — rappresenta l'ultimo controllo di qualità nella produzione di batterie.Produttori cinesi di sistemi di formazione per batterie, inclusi fornitori integrati come TOB NEW ENERGY, hanno trasformato questo processo in una competenza fondamentale. Questo articolo tratta ciò che fa un sistema di formazione e invecchiamento delle batterie, come valutarne uno e perché l'integrazione di formazione, invecchiamento e classificazione in una piattaforma unificata conta più delle specifiche di ogni singolo componente.
Modulo 1: L'elettrochimica che rende la formazione insostituibile
Tre eventi elettrochimici si verificano durante la formazione. Ognuno definisce un limite massimo di prestazioni che nessun processo a valle può superare.
Formazione del film SEI
Durante la prima carica, i solventi dell'elettrolita e i sali di litio subiscono una riduzione sulla superficie dell'anodo, depositando uno strato di passivazione: l'interfaccia elettrolita solido (SEI). Il film SEI conduce ioni. Blocca gli elettroni. La sua qualità — spessore, densità, composizione chimica, uniformità — determina l'efficienza coulombiana del primo ciclo, la durata del ciclo a lungo termine e il comportamento di sicurezza in condizioni di abuso.
La densità di corrente di formazione controlla direttamente la morfologia della SEI. Correnti più basse producono film più densi e uniformi a costo di tempi di formazione più lunghi. Correnti più elevate accelerano il rendimento ma producono film più ruvidi e porosi che consumano più litio e si degradano più velocemente. I protocolli di formazione a più fasi — in cui la corrente passa attraverso più livelli — bilanciano la qualità del film con il rendimento. Una volta formata la SEI, il ciclo successivo può solo modificarla in modo incrementale. Il protocollo di formazione stabilisce il limite massimo della durata del ciclo — un vincolo entro cui lavorano gli ingegneri applicativi di TOB NEW ENERGY durante lo sviluppo di ricette di formazione specifiche per il cliente.
Generazione di gas
La decomposizione dell'elettrolita durante la prima carica produce gas — etilene, idrogeno, CO, CO₂. Nelle celle a sacchetto (pouch cells), questo gas deve essere raccolto in un sacchetto per il gas e rimosso prima della sigillatura finale. Il gas residuo sposta l'elettrolita dai pori dell'elettrodo, aumenta l'impedenza interna e può causare il rigonfiamento della cella. I sistemi di formazione per celle a sacchetto di TOB NEW ENERGY integrano l'applicazione di pressione a questi livelli per mantenere il contatto con l'elettrodo fornendo al contempo un percorso di raccolta del gas. Senza una pressione uniforme durante la generazione del gas, gli strati dell'elettrodo possono delaminarsi localmente. Le celle cilindriche e prismatiche a involucro rigido gestiscono il gas attraverso un contenimento rigido, ma l'accumulo di pressione interna influisce comunque sulla qualità dell'interfaccia se il protocollo di formazione non ne tiene conto.
Attivazione e stabilizzazione della capacità
La formazione include la prima carica (formazione SEI), la prima scarica (attivazione della capacità) e i successivi cicli a bassa velocità (stabilizzazione della capacità). La capacità misurata durante la formazione è il primo vero punto dati della cella, ma varia durante i cicli iniziali man mano che la SEI si stabilizza e i materiali dell'elettrodo subiscono un rilassamento strutturale. La velocità con cui la capacità converge verso un valore stabile è essa stessa un indicatore di qualità. Le celle che richiedono molti cicli per stabilizzarsi presentano spesso incongruenze sottostanti che riappariranno come guasti sul campo mesi dopo la spedizione.
Modulo 2: Formazione, invecchiamento, classificazione — Un sistema, tre funzioni
Un sistema di formazione della batteria non è una singola macchina. Integra tre funzioni di processo collegate da un'architettura dati.
La formazione applica i primi cicli di carica-scarica. Ogni cella occupa un canale indipendente in un armadio di formazione, ricevendo il suo profilo di corrente e tensione programmato. L'indipendenza del canale è fondamentale: la diafonia elettrica tra canali adiacenti degrada la precisione di misurazione della singola cella. La durata della formazione varia da 12 a 48 ore a seconda della chimica e del protocollo, rendendola la singola fase più lunga nella produzione di batterie.
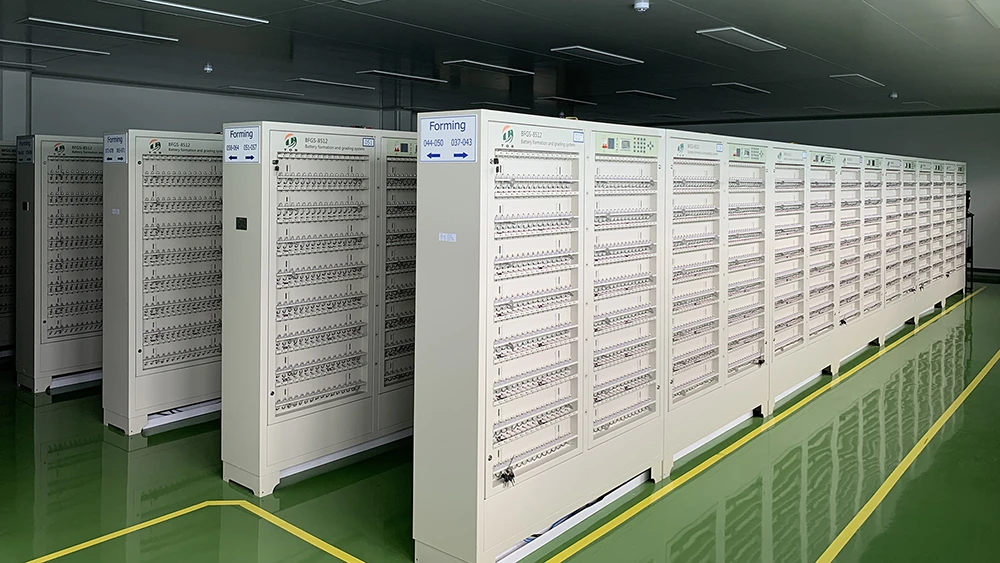
Macchina per la formazione di batterie cilindriche
L'invecchiamento segue la formazione. Le celle vengono mantenute a temperatura controllata — invecchiamento a temperatura elevata da 35 a 45 gradi Celsius seguito da invecchiamento a temperatura ambiente — per giorni o settimane. Durante questo periodo, la SEI si stabilizza, l'elettrolita bagna completamente i pori dell'elettrodo e le celle con autoscarica anomala si rivelano attraverso il decadimento della tensione a circuito aperto. L'invecchiamento non è un'attesa. È un processo di screening che richiede tempo perché i processi di stabilizzazione fisica e chimica che monitora richiedono tempo.
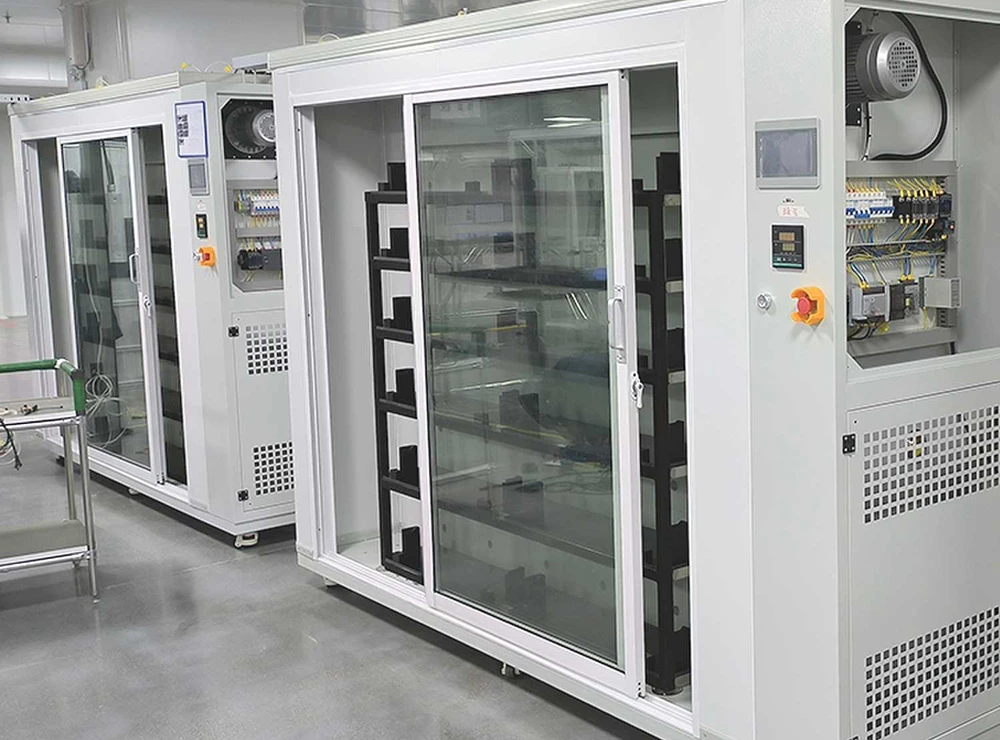
Armadio di invecchiamento della batteria
La classificazione completa la sequenza. Dopo l'invecchiamento, ogni cella riceve una misurazione finale della capacità e della resistenza interna. Le celle vengono smistate in contenitori di prestazioni — grado di capacità, grado di resistenza interna, grado di autoscarica — per garantire che le celle spedite nello stesso lotto offrano prestazioni costanti. Le tolleranze di classificazione di grado automobilistico possono raggiungere ±0,1 percento della capacità nominale, richiedendo una precisione di misurazione che solo un'elettronica di grado di formazione ad alta precisione può fornire.
L'architettura dati che collega queste tre funzioni è importante quanto l'hardware. I dati di formazione — tensione, corrente, capacità, temperatura per canale — devono confluire nella classificazione per le decisioni di raggruppamento. I dati di invecchiamento — tassi di decadimento OCV — devono fare riferimento incrociato con i dati di formazione per identificare le celle il cui comportamento di autoscarica è anomalo rispetto alle loro metriche di formazione. Quando queste tre funzioni provengono da fornitori diversi, le interfacce dati diventano un progetto ingegneristico separato. TOB NEW ENERGY elimina questo problema a livello di architettura.
I sistemi integrati di formazione-invecchiamento-classificazione su una piattaforma dati unificata impediscono che questa frammentazione ritardi la messa in servizio della produzione. Le tre funzioni condividono un'unica architettura dati. I dati di formazione fluiscono direttamente nella classificazione senza esportazione, importazione o conversione di formato. Per i responsabili di produzione che hanno sperimentato l'alternativa — tre fornitori, tre formati di dati, tre set di documentazione di interfaccia — questa integrazione non è una funzionalità. È l'assenza di un problema di produzione ricorrente.
Modulo 3: Specifiche chiave per le apparecchiature di formazione della batteria
Indipendenza del canale
Il numero di canali determina il rendimento per armadio. L'indipendenza del canale — il grado di isolamento elettrico tra canali adiacenti — determina l'accuratezza della misurazione. Per le celle di grado automobilistico che richiedono una classificazione della capacità di ±0,1 percento, la diafonia del canale non è una specifica minore. È un criterio di superamento/fallimento.
Accuratezza di corrente e tensione
L'accuratezza della corrente è solitamente specificata a ±0,05 percento del fondo scala, l'accuratezza della tensione a ±0,02 percento. Questi numeri definiscono la precisione della classificazione. Ma l'accuratezza della scheda tecnica e l'accuratezza nel mondo reale divergono dopo mesi di funzionamento continuo 24/7. Un armadio di formazione subisce la deriva dei componenti. L'accuratezza sei mesi dopo la calibrazione — non l'accuratezza il giorno dell'installazione — determina l'affidabilità della classificazione. I sistemi di formazione del fornitore includono specifiche di deriva a lungo termine pubblicate e protocolli di calibrazione definiti — perché in produzione, il numero di accuratezza sulla scheda tecnica è meno importante del numero di accuratezza che il sistema mantiene ancora dopo 5.000 ore di funzionamento continuo.
Uniformità della temperatura
Le celle generano calore durante la formazione, dovuto al riscaldamento di Joule e alle reazioni esotermiche di formazione della SEI. Se l'armadio di formazione non riesce a rimuovere questo calore in modo uniforme, le celle in posizioni diverse all'interno dell'armadio si formano a temperature differenti. La cinetica di crescita della SEI dipende dalla temperatura. Le celle formate a temperature diverse sviluppano cicli di vita sistematicamente differenti. L'uniformità della temperatura dell'armadio dovrebbe essere entro ±1 grado Celsius. Gli armadi di formazione di TOB NEW ENERGY, ad esempio, mantengono un'uniformità di ±0,5 gradi.
Controllo della pressione per celle a sacchetto (pouch cells)
Le celle a sacchetto richiedono una pressione esterna uniforme durante la formazione, tipicamente da 0,3 a 1,0 MPa, per mantenere il contatto con gli elettrodi e convogliare il gas sviluppato nel sacchetto di raccolta. La non uniformità della pressione sull'area della cella causa uno spostamento localizzato dell'elettrolita e una perdita permanente di capacità in quella regione. La planarità della piastra di pressione, la distribuzione dei sensori e la risoluzione del controllo determinano l'uniformità.
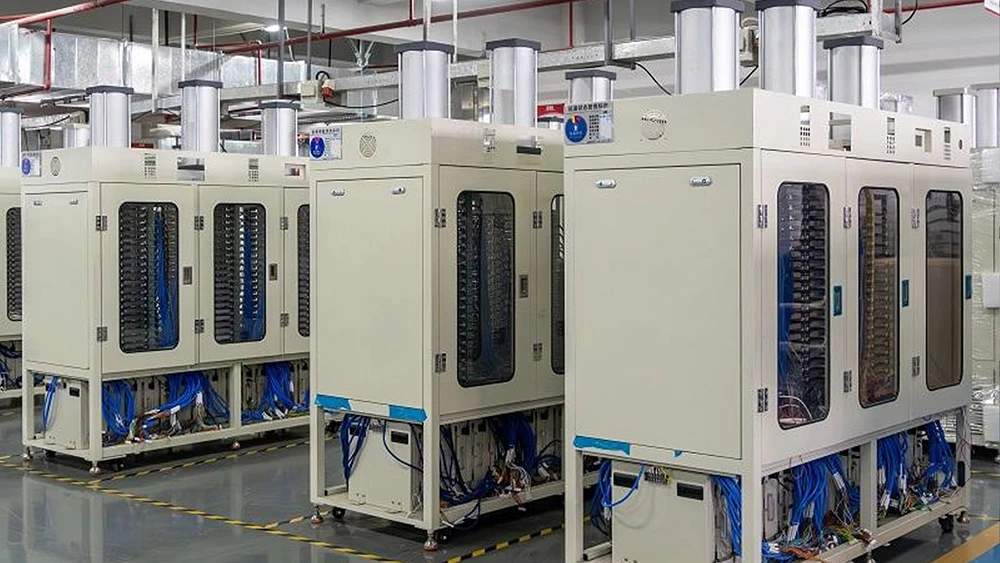
Macchina di formazione a pressa riscaldata per celle a sacchetto
Rigenerazione energetica
La formazione è la fase di produzione a maggior consumo energetico. Una fabbrica da un gigawattora può avere decine di migliaia di canali operativi simultaneamente. I sistemi di formazione rigenerativi recuperano dal 70 all'85 percento dell'energia scaricata durante la formazione, reintroducendola nella rete o in altri canali in fase di carica. I sistemi di formazione rigenerativi di TOB NEW ENERGY recuperano l'energia di scarica a questo livello. Su scala produttiva, questa non è una preferenza ambientale, ma un costo operativo che si accumula in un decennio di servizio.
Tracciabilità dei dati
Ogni cella che lascia una fabbrica di batterie necessita di un certificato di nascita digitale: quale canale, quale stazione di invecchiamento, quale unità di classificazione, quale protocollo, quale risultato. Il sistema di dati di formazione deve interfacciarsi con il MES della fabbrica tramite protocolli industriali standard, come OPC-UA e SECS/GEM. L'architettura dei dati di formazione di TOB NEW ENERGY supporta protocolli standard proprio per evitare questo problema. Un formato chiuso proprietario crea un debito di integrazione che si accumula per ogni cella prodotta.
Modulo 4: Adattamento del sistema di formazione alla scala di produzione
Scala di laboratorio — da pochi a poche decine di canali. Priorità: precisione di misurazione e flessibilità del protocollo. L'attrezzatura di formazione su scala di laboratorio di TOB NEW ENERGY supporta un'ampia esplorazione dei parametri mantenendo una precisione di misurazione di livello di ricerca.
Scala pilota — centinaia di canali. Priorità: validazione del protocollo su scala rappresentativa della produzione. Il sistema di formazione pilota deve utilizzare hardware e software di canale identici a quelli del sistema di produzione, in modo che i protocolli di formazione validati su scala pilota si trasferiscano direttamente alla linea di produzione. I sistemi di formazione pilota di TOB sono identici nell'hardware alle unità di produzione: il protocollo che funziona sulla linea pilota è il protocollo che viene caricato in fabbrica.
Scala di produzione — da migliaia a decine di migliaia di canali. Priorità: produttività, densità dei canali e affidabilità della classificazione automatizzata. L'area di formazione occupa dal 30 al 40 percento dello spazio totale della fabbrica. La densità dei canali, ovvero i canali per metro quadrato, influisce direttamente sull'efficienza del capitale della fabbrica. La movimentazione automatizzata delle celle tra le stazioni di formazione, invecchiamento e classificazione riduce i costi di manodopera e i danni da movimentazione.
L'attrezzatura di classificazione, coperta dai brevetti CN202122171465 e CN202122170781, affronta la sfida dell'affidabilità della classificazione automatizzata alla produttività industriale. Il brevetto anti-intasamento in particolare risolve un problema invisibile su scala di laboratorio o pilota, ma decisivo nella produzione: una singola cella bloccata su un nastro trasportatore di classificazione — una cella su decine di migliaia lavorate quel giorno — ferma l'intera linea di classificazione fino all'intervento di un operatore.
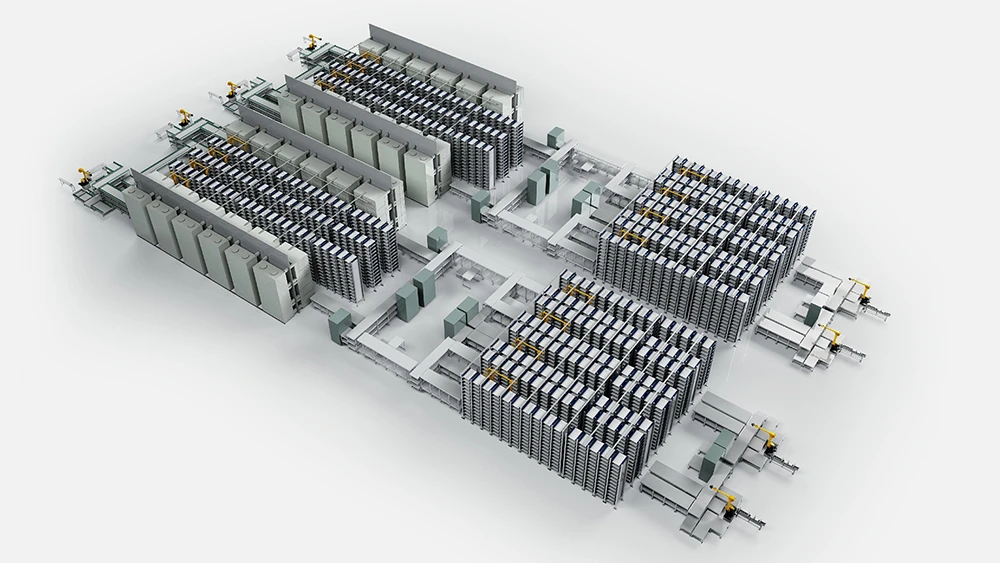
Sistema di formazione batterie e linea di classificazione
Modulo 5: Valutazione di un fornitore di sistemi di formazione batterie
Oltre alle schede tecniche, dove i numeri relativi alla precisione della corrente e al numero di canali spesso sembrano simili tra i vari fornitori, diversi criteri di valutazione distinguono i partner di sistemi di formazione dai semplici venditori di attrezzature.
Primo: la formazione, l'invecchiamento e la classificazione sono integrati su una piattaforma dati unificata? Chiedete al fornitore di dimostrare il flusso completo dei dati dal canale di formazione attraverso la stazione di invecchiamento fino al contenitore di classificazione. Se la dimostrazione prevede l'uso di una chiavetta USB o un'esportazione manuale dei file in qualsiasi momento, il sistema non è integrato. La piattaforma di formazione di TOB trasferisce i dati di formazione direttamente all'invecchiamento e alla classificazione, senza esportazioni manuali.
Secondo: qual è la deriva di precisione a lungo termine e qual è il protocollo di calibrazione? TOB NEW ENERGY fornisce dati sulla deriva a dodici mesi e procedure di calibrazione documentate. Un fornitore che offre solo le specifiche di precisione iniziali vi sta chiedendo di scoprire la deriva da soli.
Terzo: il fornitore possiede competenze nel processo di formazione oltre all'hardware? Il risultato più prezioso di un fornitore di sistemi di formazione non è l'armadio. È il protocollo di formazione: il profilo specifico di corrente, tensione, temperatura e pressione che produce una qualità ottimale del film SEI per la chimica della vostra cella. Lo sviluppo interno dei protocolli di TOB per molteplici chimiche significa che l'attrezzatura viene fornita con una conoscenza del processo, non solo con l'hardware.
Quarto: come vengono gestiti i canali guasti su scala di produzione? In una fabbrica con decine di migliaia di canali, i guasti ai singoli canali sono statisticamente inevitabili. Il sistema deve rilevare, isolare e segnalare automaticamente i canali guasti. Fondamentalmente, un canale guasto non deve degradare la precisione di misurazione dei canali adiacenti. Chiedete al fornitore di dimostrare l'isolamento dei guasti dei canali. Se un canale guasto influisce sui suoi vicini, il sistema presenta una modalità di guasto a cascata che diventa visibile solo su scala di produzione.
Modulo 6: La formazione definisce la linea di base della batteria
Ogni processo di produzione a monte della formazione — miscelazione, rivestimento, calandratura, assemblaggio — definisce il potenziale della cella. La formazione ne definisce la realtà. La qualità del film SEI determina il limite massimo della durata del ciclo. La precisione della classificazione determina la coerenza del prodotto spedito. Entrambi sono irreversibili.
Il sistema di formazione occupa più spazio in fabbrica e consuma più energia di qualsiasi altra singola fase di produzione. È anche la meno visibile: gli armadi di formazione sono rack di componenti elettronici senza parti mobili. Il costo di un sistema di formazione batterie inadeguato non è visibile nel foglio di calcolo delle spese in conto capitale. È visibile mesi dopo, nei tassi di reso in garanzia, nei ritardi di qualificazione degli OEM automobilistici riconducibili all'incoerenza della capacità derivante dalla diafonia dei canali di formazione o dalla non uniformità della temperatura.
Selezionare un sistema di formazione e invecchiamento batterie significa acquistare l'infrastruttura di qualità attraverso la quale ogni cella passa prima della spedizione. I produttori cinesi di sistemi di formazione batterie come TOB NEW ENERGY hanno investito in questa infrastruttura: non solo nell'elettronica, ma nella conoscenza del processo, nell'architettura dei dati e nella gestione della precisione che trasformano la formazione da una fase di produzione in una garanzia di qualità.
Riepilogo del sistema di formazione batterie: Il sistema di formazione, che comprende armadi di carica, camere di invecchiamento e unità di classificazione, è l'ultimo controllo di qualità nella produzione di batterie. Durante 12-48 ore, tre eventi irreversibili definiscono le prestazioni della cella: crescita del film SEI sull'anodo, generazione e rimozione del gas e misurazione iniziale della capacità per la classificazione. Le specifiche chiave dell'attrezzatura includono l'indipendenza dei canali, la precisione di corrente e tensione con dati sulla deriva a lungo termine, l'uniformità della temperatura tra le posizioni dell'armadio, il controllo della pressione per le celle a sacchetto e il recupero energetico rigenerativo. Un sistema integrato di formazione-invecchiamento-classificazione su una piattaforma dati unificata elimina i rischi di compatibilità dei dati e di messa in servizio introdotti dai sistemi frammentati multi-fornitore.TOB NEW ENERGY fornisce sistemi integrati di formazione batterie con specifiche di deriva pubblicate, sviluppo interno di protocolli di formazione per molteplici chimiche e attrezzature di classificazione coperte dai brevetti CN202122171465 e CN202122170781.
Neil Zhao — Direttore Tecnico, Xiamen TOB New Energy Technology Co., Ltd.
 iscriviti a noi