Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Guida all'allestimento di un laboratorio chiavi in mano per batterie allo stato solido
- Materiali conduttivi per batterie al litio: guida a CNT vs grafene
- Guida passo dopo passo alla collaborazione con uno sviluppatore di tecnologia per batterie agli ioni di sodio in Cina
- Una guida completa all'implementazione della tecnologia industriale per batterie allo stato solido nella produzione
- Come selezionare un fornitore professionale di attrezzature per batterie per la produzione ad alto volume
Guida all'allestimento di un laboratorio chiavi in mano per batterie allo stato solido
La transizione globale dalle celle agli ioni di litio liquide alle architetture allo stato solido di prossima generazione rappresenta l'evoluzione produttiva più significativa nell'accumulo di energia elettrochimica. Sebbene i laboratori accademici riportino regolarmente dimostrazioni di semicelle ad alta capacità, l'abisso ingegneristico tra la sintesi di un grammo di polvere di elettrolita solido e l'assemblaggio di una cella a sacchetto allo stato solido multistrato funzionale rimane scoraggiante.
Per gli istituti di ricerca, i laboratori universitari e le divisioni di sviluppo di batterie automobilistiche, la barriera principale alla commercializzazione raramente è l'elettrochimica teorica. Si tratta della continuità del processo, della gestione dell'umidità e del controllo della pressione interfacciale. Un programma di sviluppo pilota di successo richiede una struttura integrata e chiavi in mano in cui ogni apparecchiatura, dalla macinazione dei precursori all'imballaggio delle celle, operi in ambienti calibrati.
In qualità di pioniere globale di apparecchiature e materiali chiavi in mano, TOB NEW ENERGY ha progettato linee di ricerca e sviluppo allo stato solido end-to-end distribuite nei laboratori di batterie di primo livello in tutto il mondo. Questa guida fornisce una tabella di marcia ingegneristica per la creazione di un laboratorio di sviluppo di batterie allo stato solido di livello industriale.
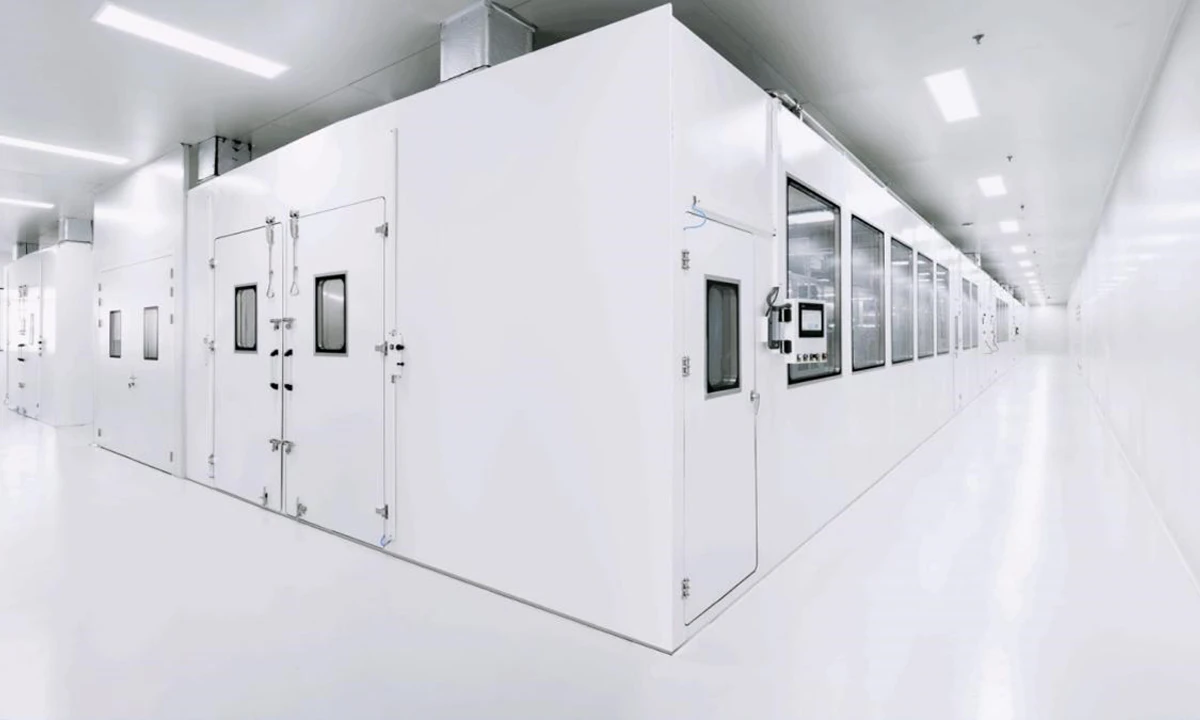
1. Fondamenti ambientali: linee di glovebox inerti vs. stanze ultra-asciutte
A differenza della produzione convenzionale di ioni di litio, dove un punto di rugiada di -40°C in una stanza asciutta è lo standard, le chimiche allo stato solido impongono vincoli ambientali molto più rigorosi a seconda del sistema elettrolitico scelto:
- Sistemi a base di solfuro (LPS, LPSCl, Argiroditi): Gli elettroliti solidi a base di solfuro reagiscono in modo irreversibile con tracce di umidità atmosferica per produrre gas solfuro di idrogeno (H2S) pericoloso, deteriorando al contempo la conducibilità ionica. La lavorazione richiede un cluster di glovebox integrato ad argon o azoto con purificazione continua di H2O e O2 (
- Sistemi a base di ossido (LLZO, LATP): Sebbene chimicamente stabili nell'ossigeno ambiente, le ceramiche come la polvere LATP e LLZO formano film superficiali passivi di carbonato di litio (Li2CO3) in seguito all'esposizione atmosferica. Questi strati non conduttivi aumentano la resistenza interfacciale, rendendo necessaria la manipolazione in atmosfera asciutta prima della sinterizzazione.
- Sistemi polimerici e compositi (PEO / polimerizzati in situ): Sensibilità moderata all'umidità, che richiede condizioni di camera bianca con punti di rugiada controllati per prevenire reazioni collaterali durante la polimerizzazione.
Per installazioni complete chiavi in mano, TOB fornisce stanze asciutte industriali modulari con sistemi a rotore essiccante multistadio, abbinate a linee di glovebox di transito multistazione che consentono un trasferimento senza interruzioni tra la manipolazione delle polveri, il rivestimento e l'assemblaggio senza esposizione atmosferica.
2. La catena di apparecchiature di laboratorio chiavi in mano allo stato solido
Una linea di ricerca e sviluppo industriale è suddivisa in quattro zone di processo interconnesse:
| Fase di processo | Apparecchiatura chiave | Parametri ingegneristici critici | Soluzione TOB |
| Fase 1: Sintesi di polveri e fanghi | Mulino a sfere planetario e miscelatore sottovuoto ad alto taglio | Dimensione particellare D50 ≤ 1,5 μm, compatibilità con solventi non polari (xilene, eptano) | Mulini a sfere planetari compatibili con glovebox e miscelatori sottovuoto sigillati |
| Fase 2: Fabbricazione di membrane elettrolitiche | Coater a fessura (Slot-Die) e laminatore a trasferimento | Spessore membrana 15–40 μm, tolleranza di spessore ±1 μm, priva di fori (pinhole-free) | Macchina per laminazione a trasferimento di elettrolita solido |
| Fase 3: Impilamento e consolidamento delle celle | Impilatore a Z di precisione e pressa isostatica a caldo (WIP) | Pressione idrostatica omnidirezionale (100–300 MPa), controllo della temperatura (60–90°C) | Pressa isostatica a caldo (WIP) ad alta pressione e pre-sigillatrici sottovuoto per celle a sacchetto (pouch) |
| Fase 4: Test e caratterizzazione in situ | Dispositivi di test per batterie a pressione costante | Pressione di impilamento programmabile (0,1–10 MPa), misurazione EIS in tempo reale | Dispositivi di pressione personalizzati per stato solido e cicler multicanale |
3. Svolta chiave: Eliminazione dell'impedenza interfacciale solido-solido
Nelle batterie a liquido convenzionali, l'elettrolita penetra naturalmente nella matrice porosa dell'elettrodo, stabilendo un intimo contatto su scala nanometrica. Nelle celle interamente allo stato solido, il contatto fisico è rigorosamente solido-solido. Le asperità superficiali microscopiche portano a un contatto punto-punto, causando concentrazione di corrente localizzata, elevata resistenza interfacciale e penetrazione prematura dei dendriti di litio.
Per risolvere questo problema, le moderne linee pilota allo stato solido impiegano due passaggi vitali:
A. Trasferimento e laminazione dell'elettrolita: Rivestimento diretto a fessura (slot-die) di sospensione (slurry) di elettrolita solido fragile su strati di catodo attivo, seguito da trasferimento continuo utilizzando una dedicata Macchina per laminazione a trasferimento di elettrolita solido. Ciò riduce al minimo lo spazio vuoto ed elimina i rischi legati alla manipolazione di membrane autoportanti.
B. Pressatura isostatica a caldo (WIP): A differenza delle presse piatte uniassiali che causano concentrazione di stress sui bordi e una distribuzione non uniforme della densità, la pressatura isostatica a caldo applica una pressione uniforme del fluido idraulico (fino a 300 MPa) a temperature elevate. Ciò deforma plasticamente gli strati compositi, eliminando i micro-vuoti e raggiungendo la densità di impaccamento teorica sull'intera area attiva.
4. Protocollo di assemblaggio di prototipi di celle a sacchetto (pouch cell)
Il passaggio dalle celle a bottone alle celle a sacchetto multistrato richiede una sequenza controllata:
- Taglio longitudinale e fustellatura degli elettrodi: Taglio laser o fustellatura di precisione con tolleranze di bava mantenute rigorosamente sotto i 5 μm per evitare la perforazione della membrana separatrice.
- Impilamento multistrato: Allineamento ad alta precisione (±0,2 mm) di catodo composito, film di elettrolita solido e foglio di litio metallico ultrasottile o collettori di corrente in rame senza anodo.
- Sigillatura sottovuoto: Confezionamento all'interno di film laminato in alluminio ad alta resistenza, seguito da pre-sigillatura termica sottovuoto.
- Consolidamento post-assemblaggio: Posizionamento all'interno del sistema WIP per l'integrazione strutturale prima del ciclo elettrochimico iniziale.
Domande frequenti (FAQ)
D: Quale punto di rugiada è richiesto per una camera secca di produzione di batterie allo stato solido?
R: Per le batterie allo stato solido a base di solfuro (come LPSCl o argiroditi), la camera secca deve mantenere un punto di rugiada ultra-basso tra -50°C e -65°C per prevenire la generazione pericolosa di gas H2S e la degradazione dell'elettrolita. Per i sistemi a base di ossido, è accettabile una camera secca standard a -40°C, sebbene sia fortemente raccomandata una linea in glovebox inerte (2O/O2) per la manipolazione delle polveri.
D: Perché la pressatura isostatica a caldo (WIP) è preferita rispetto alla pressatura uniassiale piatta per le celle allo stato solido?
R: La pressatura isostatica a caldo (WIP) applica una pressione uniforme e omnidirezionale del fluido idraulico (tipicamente da 100 a 300 MPa) combinata con un calore moderato (da 60°C a 90°C). A differenza della pressatura uniassiale a piastre piane, che causa concentrazione di stress sui bordi e crepe nei fogli ceramici, la WIP elimina i vuoti microscopici all'interfaccia in modo uniforme su tutta l'area attiva, riducendo drasticamente l'impedenza interfacciale solido-solido.
D: È possibile utilizzare le apparecchiature di rivestimento convenzionali agli ioni di litio per le batterie allo stato solido?
R: Le linee di rivestimento convenzionali a base di NMP non possono essere utilizzate direttamente per gli elettroliti al solfuro perché i solfuri reagiscono con i solventi polari. Le sospensioni di solfuro richiedono solventi non polari (ad esempio xilene, eptano), camere di essiccazione sigillate con recupero di solvente antideflagrante specializzato e meccanismi di trasferimento a tenuta stagna come i sistemi di laminazione a trasferimento di elettrolita solido di TOB.
Supporto ingegneristico chiavi in mano da TOB NEW ENERGY
TOB NEW ENERGY fornisce soluzioni EPC chiavi in mano complete per laboratori di batterie allo stato solido e linee pilota, inclusa la progettazione architettonica della camera bianca con integrazione dello scarico di sicurezza per H2S, materiali elettrolitici solidi ad alta purezza (LATP, LLZO e polveri di solfuro LPSCl), set completi di attrezzature e messa in servizio in loco.
Hai bisogno di configurare il tuo laboratorio allo stato solido? Contatta il nostro team di ingegneri senior all'indirizzo tob.amy@tobmachine.com o chiama il numero +86-18120715609 per una consulenza tecnica.
 iscriviti a noi