Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Guida all'allestimento di un laboratorio chiavi in mano per batterie allo stato solido
- Materiali conduttivi per batterie al litio: guida a CNT vs grafene
- Guida passo dopo passo alla collaborazione con uno sviluppatore di tecnologia per batterie agli ioni di sodio in Cina
- Una guida completa all'implementazione della tecnologia industriale per batterie allo stato solido nella produzione
- Come selezionare un fornitore professionale di attrezzature per batterie per la produzione ad alto volume
Una guida completa all'implementazione della tecnologia industriale per batterie allo stato solido nella produzione
A cura di Dany Huang, Ph.D.
"Le batterie a stato solido raggiungeranno la produzione di massa entro cinque anni." Varianti di questa affermazione compaiono nelle presentazioni del settore e nelle roadmap tecnologiche da oltre un decennio. Il cinico vede un orizzonte che si allontana in modo perenne. L'ingegnere vede qualcosa di diverso: il divario tra la dimostrazione in laboratorio e la produzione su scala industriale – un divario che le batterie agli ioni di litio liquidi hanno impiegato vent'anni a colmare – si sta riducendo in tempo reale. Negli ultimi tre anni, il dibattito si è evoluto qualitativamente. Non è più dominato da articoli universitari che riportano dati sul ciclo di vita delle celle a bottone. È sempre più guidato dai dati di rendimento delle linee pilota, dalle specifiche delle apparecchiature e dai parametri del processo produttivo: il linguaggio dell'industrializzazione, non della scoperta.
Aziende cinesi di apparecchiature e materiali per batterie Le aziende stanno affrontando una crescente domanda di apparecchiature per linee pilota a stato solido, sistemi di rivestimento integrati in glovebox e camere a secco in grado di mantenere le condizioni ambientali richieste dai processi a stato solido. Questa guida illustra cosa serve per produrre batterie a stato solido su larga scala, non se funzionano.
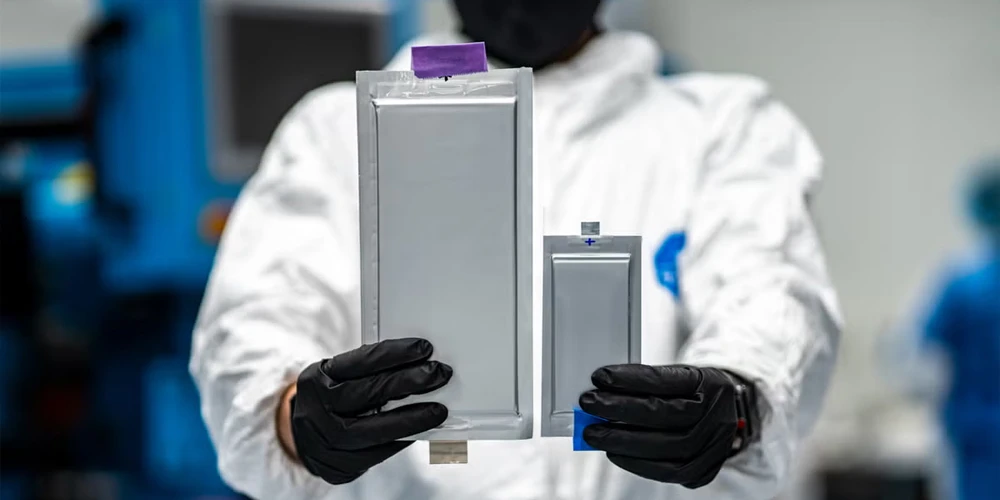
batteria a stato solido
Elemento 1: Perché lo stato solido è importante
Quattro vantaggi strutturali guidano gli investimenti nella tecnologia delle batterie a stato solido. Ciascuno di essi comporta implicazioni a livello produttivo che spesso vengono trascurate negli annunci tecnologici.
Sicurezza. Sostituzione di un elettrolita liquido organico infiammabile con uno non infiammabileelettrolita solido Elimina la fonte di combustibile per l'instabilità termica. La realtà ingegneristica è più complessa. Gli elettroliti a base di solfuro reagiscono con l'umidità rilasciando acido solfidrico, tossico a concentrazioni superiori a 100 parti per milione. Gli elettroliti a base di ossido sono chimicamente stabili ma fragili. La sicurezza dei sistemi a stato solido non significa assenza di pericoli, ma piuttosto la presenza di una serie di pericoli diversi che richiedono controlli differenti.
Densità energetica. Un elettrolita solido che blocca fisicamente la penetrazione dei dendriti di litio consente l'utilizzo di un anodo di litio metallico: capacità teorica di 3.860 milliampere-ora per grammo, contro i 372 della grafite. La realtà ingegneristica: i dendriti di litio possono comunque crescere lungo i bordi dei grani negli elettroliti solidi. La loro soppressione richiede un'ingegneria interfacciale (rivestimenti, strati intermedi, applicazione di pressione) che aumenta la complessità e il costo del processo.
Ampio intervallo di temperature di funzionamento. Alcuni elettroliti a base di solfuro mantengono un'elevata conduttività ionica a temperature in cui gli elettroliti liquidi congelano o rallentano, semplificando la gestione termica a livello di singolo pacco batteria. Il compromesso in fase di produzione: mantenere le condizioni di ambiente asciutto richieste dai solfuri, controllando al contempo la temperatura su intere linee di produzione, rappresenta una sfida per gli impianti HVAC su scala industriale.
Semplificazione a livello di sistema. Le celle intrinsecamente più sicure richiedono una struttura protettiva meno complessa a livello di pacco, migliorando la densità energetica a livello di sistema. L'impilamento bipolare, in cui le celle sono impilate in serie all'interno di un unico alloggiamento, migliora ulteriormente l'efficienza del pacco. Questi vantaggi emergono dai modelli di costo, non dai dati di laboratorio.
Elemento 2: Tre vie di trasporto degli elettroliti
Lo sviluppo si basa su tre famiglie di elettroliti solidi, che richiedono approcci produttivi radicalmente diversi.
Elettroliti ossidici — LLZO ELATP sono i candidati principali: offrono un'eccellente stabilità chimica e un'ampia finestra elettrochimica. Sono stabili nei confronti del litio metallico e tollerano catodi ad alta tensione. La loro conduttività ionica a temperatura ambiente, tipicamente da 10⁻⁴ a 10⁻³ siemens per centimetro, si avvicina a quella degli elettroliti liquidi. La sfida produttiva: gli ossidi sono ceramici. Richiedono la sinterizzazione a temperature superiori a 1.000 gradi Celsius per raggiungere la densità necessaria alla conduzione ionica. Durante la sinterizzazione, i materiali dell'elettrolita e del catodo reagiscono alla loro interfaccia, formando fasi secondarie ad alta impedenza. Ridurre la temperatura di sinterizzazione, tramite coadiuvanti di sinterizzazione, nanoparticelle o processi alternativi, è il problema produttivo centrale per la tecnologia degli ossidi. Un'ulteriore sfida è di natura meccanica: i fogli ceramici sottili e densi sono fragili. Produrre strati di elettrolita inferiori a 50 micron, necessari per una densità energetica competitiva, mantenendo al contempo l'integrità meccanica durante l'assemblaggio delle celle, è un problema produttivo irrisolto su scala industriale.
Elettroliti solfuri — la famiglia LGPS e gli argiroditi come Li₆PS₅Cl — raggiungono una conduttività ionica a temperatura ambiente superiore a 10⁻² siemens per centimetro. Questo valore è superiore a quello degli elettroliti liquidi. I solfuri sono meccanicamente morbidi e possono essere densificati mediante pressatura a freddo anziché sinterizzazione ad alta temperatura. Questo rappresenta un notevole vantaggio produttivo: niente forni a migliaia di gradi, niente reazioni di interfaccia di co-sinterizzazione. Il rovescio della medaglia è l'estrema sensibilità all'umidità. I solfuri reagiscono irreversibilmente con l'acqua, rilasciando H₂S. L'intera catena produttiva — miscelazione, rivestimento, assemblaggio — deve operare a punti di rugiada di -50 gradi Celsius o inferiori. A un punto di rugiada di -50 °C, l'aria nella camera secca contiene meno umidità del respiro espirato di un singolo operatore. Una persona che entra senza seguire il protocollo di camera di compensazione può aumentare il punto di rugiada di 10 gradi in meno di un minuto — e ogni lotto di elettrolita a base di solfuro esposto diventa scarto. L'infrastruttura della camera secca per la lavorazione dei solfuri non è un semplice aggiornamento incrementale rispetto a una camera secca per batterie agli ioni di litio. Si tratta di una classe di impianti completamente diversa. TOB NEW ENERGY, il cui stabilimento di Xiamen comprende camere secche con comprovato controllo del punto di rugiada a -50 °C, è tra i fornitori di apparecchiature integrate con l'infrastruttura ambientale richiesta dal processo di solfuro.
Gli elettroliti polimerici, in particolare quelli a base di PEO, che sono i più sviluppati, offrono il percorso di produzione più semplice. Le soluzioni di PEO e sali di litio possono essere applicate su apparecchiature roll-to-roll esistenti con modifiche minime. Non sono necessari processi di sinterizzazione a migliaia di gradi. Non sono necessarie camere a -50 gradi. Il compromesso: la conduttività ionica del PEO a temperatura ambiente è compresa tra 10⁻⁶ e 10⁻⁵ siemens per centimetro, ovvero due o tre ordini di grandezza inferiore rispetto agli elettroliti liquidi. Le celle a stato solido polimeriche richiedono in genere temperature di esercizio comprese tra 60 e 80 gradi Celsius per erogare energia utilizzabile. Ciò ne limita l'applicazione allo stoccaggio stazionario e ad usi industriali di nicchia. Gli elettroliti compositi, ovvero PEO miscelato con riempitivi inorganici come le nanoparticelle di LLZO, migliorano la conduttività a temperatura ambiente portandola nell'ordine di 10⁻⁴, riducendo il divario.
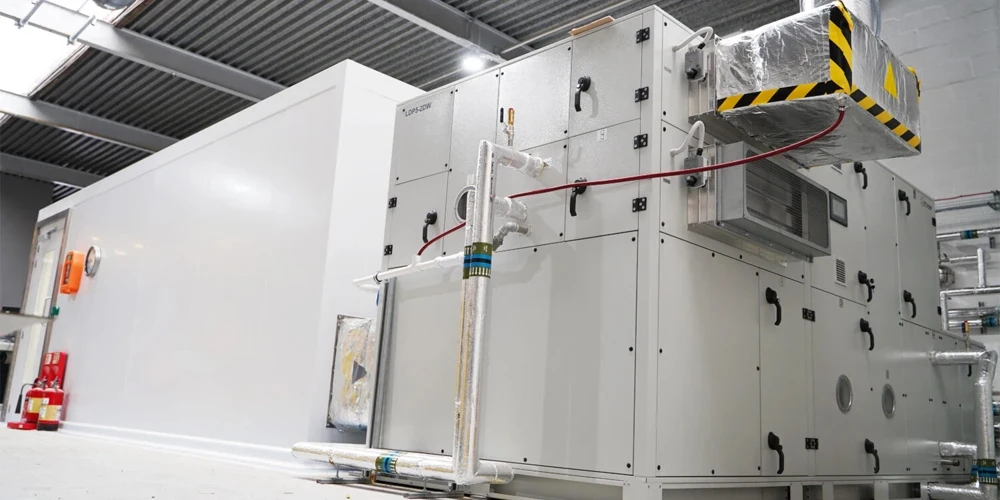
Camera asciutta per batterie a stato solido
Elemento 3: Creare la realtà attraverso il percorso
Il collo di bottiglia nella produzione di celle a stato solido tramite processo a ossido è la fase di sinterizzazione. Un forno a tunnel che lavora celle a stato solido a oltre 1.000 gradi Celsius consuma megawatt di energia e rappresenta decine di milioni di dollari di investimento per una fabbrica su scala gigawattora. Il problema della reazione all'interfaccia di co-sinterizzazione non ha una soluzione completa: le attuali strategie di mitigazione includono rivestimenti superficiali del catodo applicati tramite sol-gel o sputtering, che aggiungono fasi di processo e costi.
Il collo di bottiglia produttivo del percorso del solfuro è ilcamera asciuttaMantenere un punto di rugiada compreso tra -50 e -60 gradi Celsius in un impianto di produzione su scala industriale, con camere di compensazione per l'ingresso e l'uscita dei materiali, camere di compensazione per il personale e le relative apparecchiature di deumidificazione, rappresenta un costo di capitale e di esercizio che può superare quello delle stesse apparecchiature di rivestimento e assemblaggio. Inoltre, i solfuri sono incompatibili con il sistema standard di sospensione NMP/PVDF. Richiedono solventi non polari (toluene, xilene, eptano) e leganti compatibili, il che significa che l'intero sistema di rivestimento e recupero dei solventi deve essere progettato per una nuova chimica. Per le aziende che valutano i fornitori di apparecchiature per la produzione di solfuri allo stato solido, la presenza o l'assenza di questa infrastruttura a camera secca rappresenta un filtro binario: un fornitore o è in grado di lavorare i solfuri o non lo è.
Il collo di bottiglia nella produzione di batterie a polimeri non è la produzione in sé, ma le prestazioni. Le attrezzature esistono. Il processo è noto. Le celle funzionano, ma a 60 gradi Celsius. Per le applicazioni che possono tollerare temperature di esercizio elevate, le batterie a stato solido polimeriche rappresentano la realtà produttiva più vicina. Per il settore automobilistico e l'elettronica di consumo, dove il funzionamento a temperatura ambiente è imprescindibile, gli elettroliti polimerici richiedono formulazioni composite che sono ancora in fase di sviluppo.
Elemento 4: Requisiti delle apparecchiature — Un set di macchine diverso
La produzione di batterie a stato solido non utilizza le stesse apparecchiature impiegate per la produzione di batterie agli ioni di litio, se non per piccole modifiche. Richiede macchinari fondamentalmente diversi per diverse fasi critiche.
Le camere a secco per la lavorazione dei solfuri richiedono punti di rugiada inferiori di 10-20 gradi rispetto alle migliori camere a secco con batterie agli ioni di litio. Il costo energetico per rimuovere questa umidità aggiuntiva non è lineare, bensì esponenziale. Ogni grado aggiuntivo di abbassamento del punto di rugiada richiede una capacità di refrigerazione sproporzionatamente maggiore man mano che il contenuto di umidità dell'aria si avvicina allo zero.
L'impilamento controllato dalla pressione sostituisce l'impilamento o l'avvolgimento convenzionali. In una cella a liquido, l'elettrolita riempie gli spazi tra l'elettrodo e il separatore. In una cella a stato solido, l'interfaccia è solido-solido. È necessaria una pressione esterna, uniforme su tutta la superficie dell'elettrodo, per mantenere il contatto interfacciale. Una pressione troppo bassa produce un'elevata impedenza interfacciale. Una pressione eccessiva provoca la rottura degli elettroliti ceramici. Le apparecchiature di impilamento per celle a stato solido devono applicare e mantenere una pressione precisa, un requisito che le apparecchiature di impilamento per celle a liquido non soddisfano.
La lavorazione degli anodi di litio metallico introduce una sfida completamente nuova nella gestione dei materiali. Il foglio di litio, in genere con uno spessore compreso tra 20 e 50 micron, è morbido, appiccicoso e reattivo. Non può essere maneggiato con gli stessi rulli, sistemi di controllo della tensione e meccanismi di taglio utilizzati per i fogli di rame e alluminio. I sistemi senza anodo, in cui il litio metallico viene depositato in situ durante la prima carica, eliminano la manipolazione del foglio di litio, ma trasferiscono la sfida produttiva alla fase di formazione, che deve garantire una deposizione uniforme di litio su tutta la superficie dell'elettrodo, con pressione e densità di corrente controllate con precisione.
Le apparecchiature per la deposizione e la verniciatura differiscono a seconda del tipo di elettrolita utilizzato. La verniciatura con sospensioni di solfuro richiede teste di verniciatura compatibili con solventi non polari, sistemi di essiccazione sigillati e recupero del solvente per i solventi organici: specifiche ingegneristiche diverse rispetto alla verniciatura a base di NMP. La deposizione di elettroliti a base di ossido può utilizzare metodi in fase vapore, come CVD e PVD, mutuati dall'industria dei semiconduttori, non da quella delle batterie. Si tratta di piattaforme di produzione fondamentalmente diverse, con strutture di costo e capacità produttive differenti.
Elemento 5: Collaborazione per l'industrializzazione
Le aziende e le istituzioni che riusciranno a industrializzare con successo la tecnologia delle batterie a stato solido saranno quelle in grado di chiudere il cerchio tra lo sviluppo dei materiali e l'ingegneria di produzione, perché nel caso delle batterie a stato solido, questi due aspetti coincidono.
Il modello "ricerca fondamentale universitaria più implementazione ingegneristica aziendale", che si è dimostrato efficace nel settore delle batterie agli ioni di litio, è ancora più cruciale per le batterie allo stato solido. Le sfide relative ai materiali – stabilità dell'interfaccia, soppressione dei dendriti, lavorazione dell'elettrolita – richiedono la comprensione fondamentale fornita dai laboratori accademici. Le sfide relative alla produzione – ingegneria delle camere a secco, impilamento a pressione controllata, manipolazione del litio metallico – richiedono l'esperienza sul campo che possiedono i produttori di apparecchiature. Nessuno dei due, però, può risolvere il problema da solo.
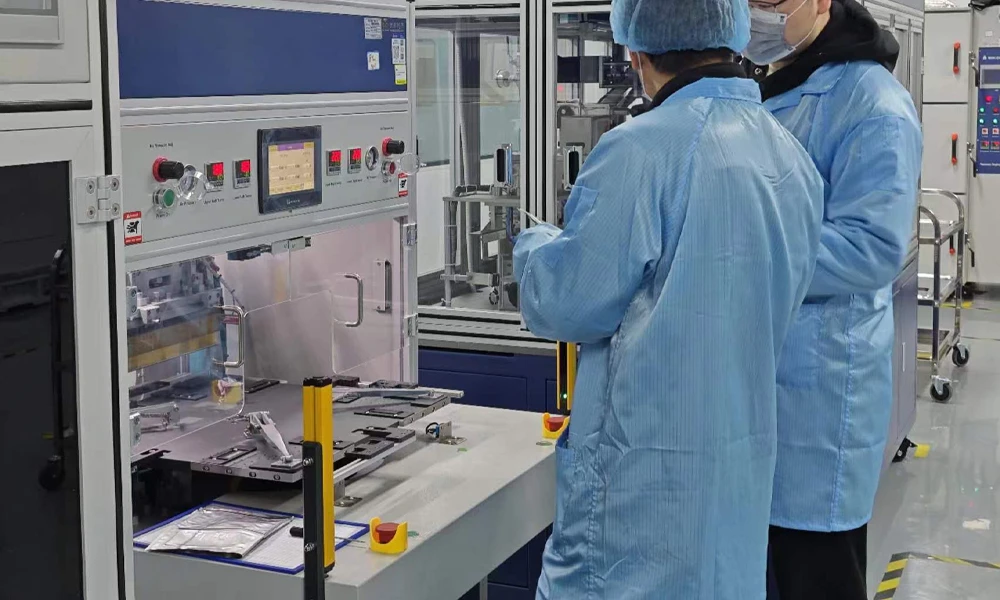
Ricerca sulle batterie a stato solido nel laboratorio congiunto TOB.
UNlaboratorio congiunto università-impresa La collaborazione tra TOB NEW ENERGY e il gruppo di ricerca sulle batterie a stato solido della Central South University si basa su questo principio. La ricerca universitaria sui materiali elettrolitici e sui meccanismi di interfaccia fornisce informazioni utili per la progettazione delle apparecchiature e lo sviluppo dei processi. I dati provenienti dalla linea pilota sulla producibilità vengono reimmessi nella direzione della ricerca universitaria. Non si tratta di un accordo di sponsorizzazione, bensì di una collaborazione ingegneristica operativa, una delle numerose partnership di questo tipo nell'ecosistema cinese della ricerca sulle batterie, che collegano la scoperta accademica all'implementazione industriale.
Elemento 6: Tempistiche realistiche
L'industrializzazione della tecnologia delle batterie a stato solido non sarà un singolo evento rivoluzionario. Sarà piuttosto una serie di problemi ingegneristici risolti in sequenza nel corso degli anni.
Le celle a stato solido a base di polimeri e compositi polimerici stanno entrando in mercati di nicchia non automobilistici: accumulo di energia stazionario, apparecchiature industriali, applicazioni in cui sono accettabili temperature di esercizio elevate. Queste implementazioni stanno generando l'esperienza produttiva che guiderà la prossima generazione.
Le celle a base di solfuro per applicazioni automobilistiche sono sulla buona strada per avviare la produzione tra il 2027 e il 2028, in linea con le tempistiche pubblicate da Toyota, Samsung SDI e CATL. L'infrastruttura produttiva – camere di essiccazione, linee di rivestimento con solventi non polari, sistemi di movimentazione del litio metallico – è attualmente in fase di realizzazione. Le celle che usciranno da queste linee nel 2028 sono in fase di prototipazione su impianti pilota.
Le celle a stato solido a base di ossido, che devono risolvere sia i problemi di sinterizzazione che quelli di integrità meccanica, sono destinate a entrare in produzione dopo il 2028. Gli approcci semisolidi, ovvero elettroliti a base di ossido combinati con piccole quantità di elettrolita liquido, potrebbero raggiungere il mercato prima come tecnologia di transizione.
Per i produttori di batterie e gli investitori, l'approccio corretto oggi non è quello di scommettere su quale tecnologia elettrolitica "vincerà". È invece quello di iniziare ad accumulare dati di produzione sulla tecnologia più adatta alla propria applicazione, su scala pilota, con apparecchiature rappresentative della produzione e con il design della cella desiderato. L'azienda che inizierà questo processo nel 2026 avrà a disposizione tre anni di esperienza produttiva quando il mercato si aprirà. L'azienda che aspetterà che la tecnologia venga "dimostrata" partirà con tre anni di svantaggio.
Sintesi sulla produzione di batterie a stato solido: Le batterie a stato solido sostituiscono gli elettroliti liquidi infiammabili con elettroliti solidi, consentendo l'utilizzo di anodi di litio metallico e celle intrinsecamente più sicure. Tre sono le principali vie di produzione degli elettroliti: ossidi che richiedono sinterizzazione ad alta temperatura, solfuri che necessitano di condizioni estreme in ambiente secco con un punto di rugiada compreso tra -50 e -60 gradi Celsius, e polimeri che offrono il percorso di produzione più semplice a scapito delle prestazioni a temperatura ambiente. La produzione di celle a stato solido richiede attrezzature fondamentalmente diverse: impilamento a pressione controllata per interfacce solido-solido, sistemi di movimentazione del litio metallico e apparecchiature di rivestimento compatibili con sistemi di solventi non polari. La tempistica dell'industrializzazione dipende dal percorso scelto: le celle a base di polimeri compositi stanno entrando ora in mercati di nicchia, le celle a solfuro per il settore automobilistico dovrebbero essere disponibili tra il 2027 e il 2028, mentre le celle a stato solido a base di ossidi saranno disponibili dopo il 2028. Il successo delle partnership dipende dall'integrazione tra la scienza dei materiali e l'ingegneria di produzione, una capacità che il modello di collaborazione università-impresa, come esemplificato dal laboratorio congiunto di TOB NEW ENERGY con la Central South University, è specificamente progettato per fornire.
Dany Huang, Ph.D. — Amministratore delegato, Xiamen TOB New Energy Technology Co., Ltd.
 iscriviti a noi