Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Rapporto sul mercato delle batterie di potenza in Cina 1H 2026: sei tendenze che ridisegnano la domanda di attrezzature per batterie
- Guida all'allestimento di un laboratorio chiavi in mano per batterie allo stato solido
- Materiali conduttivi per batterie al litio: guida a CNT vs grafene
- Guida passo dopo passo alla collaborazione con uno sviluppatore di tecnologia per batterie agli ioni di sodio in Cina
- Una guida completa all'implementazione della tecnologia industriale per batterie allo stato solido nella produzione
Materiali conduttivi per batterie al litio: guida a CNT vs grafene
Materiali conduttivi nelle batterie agli ioni di litio: Nanotubi di carbonio, Grafene, e oltre
Il materiale attivo determina quanta energia può immagazzinare una cella. L'additivo conduttivo determina se tale energia può essere estratta.
Questa distinzione è sottovalutata nella maggior parte delle formulazioni degli elettrodi. Un catodo con il 96% di NMC e il 2% di nerofumo sembra efficiente sulla carta: massimo materiale attivo, minimo peso morto. In pratica, quella formulazione può fornire il 15% di capacità utilizzabile in meno rispetto a una formulazione al 94% di NMC con una rete conduttiva progettata correttamente.
L'additivo conduttivo è il sistema autostradale elettronico dell'elettrodo. Quando è sottospecificato, sovradisperso o scarsamente distribuito, il materiale attivo diventa elettrochimicamente isolato. Gli ioni di litio possono muoversi. Gli elettroni no.
Questa guida confronta le quattro classi di materiali conduttivi dominanti (nerofumo, nanotubi di carbonio, grafene e grafite conduttiva) rispetto a criteri di approvvigionamento misurabili: requisiti di carico, comportamento di percolazione, difficoltà di dispersione e costo delle attrezzature.
La matrice di confronto degli additivi conduttivi
| Materiale | Carico tipico (% in peso) | Area superficiale specifica (m²/g) | Rapporto d'aspetto | Conduttività elettrica (S/cm) | Indice di costo relativo |
| Nerofumo (Super P) | 2–5 | 60–70 | ~1 (sferico) | 10–100 | 1,0x |
| Nero di acetilene | 2–4 | 60–80 | ~1 | 50–200 | 1,2x |
| Ketjenblack (EC-300J) | 1–3 | 800–1.400 | ~1 | 100–500 | 4–6x |
| MWCNT | 0,5–2 | 200–400 | 100–1.000 | 10³–10⁴ | 8–15x |
| SWCNT | 0,1–0,5 | 500–1.200 | 1.000–10.000 | 10⁴–10⁵ | 40–80x |
| Nanopiastrine di grafene | 1–3 | 500–1.500 | 100–1.000 (2D) | 10³–10⁴ | 10–20x |
| Grafite conduttiva | 3–8 | 10–30 | ~1 | 10²–10³ | 0,8x |
L'indice di costo non è la metrica decisionale. La metrica decisionale è il costo per unità di conducibilità dell'elettrodo ottenuta, e tale valore dipende quasi interamente dalla qualità della dispersione.
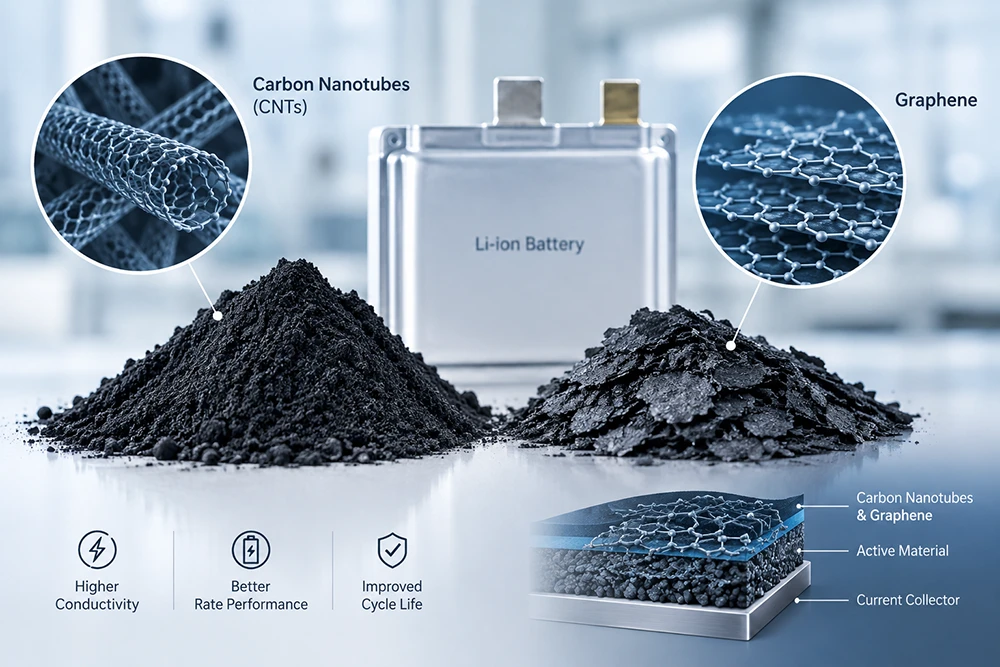
Carbon Black: il punto di riferimento del settore e i suoi limiti
Il carbon black rimane l'additivo conduttivo predefinito per oltre il 90% della produzione di batterie agli ioni di litio. È economico, ben compreso e compatibile con praticamente ogni chimica del catodo.
Il meccanismo è il contatto punto-punto. Le particelle di carbon black formano catene e cluster che collegano le particelle di materiale attivo. Con un carico del 2–3% in peso, esistono contatti sufficienti per stabilire un percorso elettronico continuo: la soglia di percolazione.
Il limite:Le reti a contatto puntiforme sono fragili. Durante la calandratura, le catene di carbon black vengono compresse e spezzate. Dopo la calandratura a 3,2 g/cm³, una rete di Super P può perdere il 30–40% della sua conducibilità originale. La cella continua a funzionare, ma la capacità di scarica e le prestazioni ad alta corrente si degradano.
Dove il carbon black smette di funzionare:
- NMC ad alto contenuto di nichel (Ni > 80%) con bassa conducibilità elettronica sulla superficie delle particelle
- Anodi a prevalenza di silicio, dove l'espansione volumetrica interrompe la rete di carbonio a ogni ciclo
- Elettrodi spessi (carico areale > 4 mAh/cm²), dove la lunghezza del percorso elettronico supera la portata della rete a contatto puntiforme
- Catodi allo stato solido, dove l'elettrolita non fornisce alcun ponte ionico e la rete elettronica deve essere autoportante
Nanotubi di carbonio: percolazione a carico frazionario
I CNT cambiano l'equazione della percolazione. Un singolo nanotubo a pareti multiple con un rapporto d'aspetto di 500 fornisce la stessa connettività elettronica di diverse centinaia di particelle di carbon black, a una frazione della massa.
Il cambiamento nel dosaggio è sostanziale:
| Sistema conduttivo | Carico richiesto per una conducibilità equivalente | Impatto sulla densità energetica (rispetto al 3% in peso di carbon black) |
| Solo carbon black | 3,0% in peso | Baseline |
| Nero di carbonio + 0,5% in peso di MWCNT | 2,0% in peso totale | +0,5% materiale attivo |
| Solo MWCNT | 1,0% in peso | +1,5% materiale attivo |
| MWCNT + 0,1% in peso di SWCNT | 0,5% in peso totale | +2,2% materiale attivo |
A livello di cella, il 2% di materiale attivo aggiuntivo si traduce in una densità energetica superiore di circa il 2%: un guadagno significativo per i programmi di veicoli elettrici e di stoccaggio dell'energia in cui ogni Wh/kg è conteso.
Il problema della dispersione che ostacola l'adozione dei CNT
I CNT arrivano come fasci aggrovigliati tenuti insieme dalle forze di van der Waals. Tali fasci devono essere separati in singoli tubi per sfruttare il vantaggio del loro rapporto d'aspetto.
Se la dispersione fallisce, si verificano tre risultati:
- Gli agglomerati agiscono come difetti.I fasci di CNT non dispersi si comportano come particelle conduttive, non come reti. Il miglioramento della conducibilità è marginale. Il costo è interamente sostenuto.
- Sovraconcentrazione localizzata.Gli agglomerati creano regioni ad alta conducibilità adiacenti a regioni prive di essa. La densità di corrente diventa non uniforme durante la carica. Ne consegue una placcatura di litio localizzata.
- Guasto meccanico nel rivestimento.Grandi fasci di CNT ostruiscono i filtri della testa di spalmatura (slot die) e creano striature sulla superficie dell'elettrodo.
Caso di guasto documentato:Una linea di produzione ha sostituito lo 0,8% in peso di MWCNT con il 2% in peso di nero di carbonio senza aggiornare il processo di miscelazione. Il rivestimento ha prodotto striature visibili a intervalli di 15 mm lungo il nastro. La resistenza dell'elettrodo è risultata superiore del 40% rispetto alla linea di base del nero di carbonio. La causa principale è stata la presenza di agglomerati di CNT superiori a 50 μm di diametro che hanno attraversato lo spazio della testa di spalmatura, interrompendo il campo di flusso.
Approfondimento tecnico:La dispersione dei CNT è un problema di energia di taglio, non di tempo. Prolungare il tempo di miscelazione a basso taglio non separa i fasci, ma li fa circolare. Ottenere la separazione dei singoli tubi richiede una dispersione rotore-statore ad alto taglio, una laminazione a tre rulli o una pasta di CNT pre-dispersa con una metrica di qualità della dispersione verificata. TOB New Energy fornisceapparecchiature di miscelazione e dispersione ad alto taglio per sospensioni conduttive di CNTcon test di qualità della dispersione convalidati (dimensione particellare D50
Grafene: il problema del ri-impilamento che nessuno mette a budget
Le nanopiastrine di grafene offrono un'elevata area superficiale e una conducibilità nel piano che in teoria supera quella dei CNT. La geometria 2D fornisce un ampio contatto con le particelle di materiale attivo, piuttosto che il contatto puntiforme o lineare del nero di carbonio e dei CNT.
La realtà produttiva differisce dalla scheda tecnica.
Le nanopiastrine di grafene hanno una forte tendenza a ri-impilarsi in strutture simili alla grafite durante l'essiccazione. Man mano che il solvente evapora, le forze capillari attirano le piastrine adiacenti. Il risultato è un additivo conduttivo che arriva come grafene ad alte prestazioni e finisce come grafite a basse prestazioni nell'elettrodo finito.
Strategie di mitigazione e relativi compromessi:
| Strategia | Efficacia | Impatto sui costi |
| Funzionalizzazione superficiale (gruppi carbossilici, ossidrilici) | Moderata; riduce il ri-impilamento ma abbassa la conducibilità nel piano | +30–60% costo del materiale |
| Sistema ibrido: grafene + CNT | Alta; i CNT agiscono come distanziatoritra le piastrine | +10–20% costo totale dell'additivo conduttivo |
| Profilo di essiccazione rapido | Moderato; limita la finestra di riaccatastamento | Vincola la progettazione del forno di essiccazione |
| Additivo elettrolitico per separazione in-situ | In fase di sviluppo | Non ancora testato su scala di produzione |
Per la maggior parte delle formulazioni di elettrodi, il grafene offre i migliori risultati in un'architettura ibrida con CNT, non come additivo conduttivo autonomo.
Grafite conduttiva: l'opzione sottovalutata per gli anodi
La grafite conduttiva è raramente discussa nelle formulazioni dei catodi, ma svolge un ruolo specifico e prezioso nell'ingegneria degli anodi.
La grafite naturale o sintetica con un'area superficiale di 10–30 m²/g viene aggiunta al 3–8% in peso alle formulazioni degli anodi, in particolare per:
- Anodi miscelati con silicio, dove la grafite migliora il contatto elettronico tra le particelle di silicio e compensa parte dell'espansione volumetrica
- Anodi a ricarica rapida, dove il percorso conduttivo deve supportare elevate densità di corrente senza un'eccessiva polarizzazione
- Anodi LFP in alcune configurazioni
La grafite conduttiva è economica e si disperde molto più facilmente rispetto ai CNT o al grafene. Il suo limite è il carico di massa: il 3–8% in peso è peso morto che riduce la densità energetica. Ciò la limita ad applicazioni in cui la capacità di velocità e la durata del ciclo superano la densità energetica gravimetrica.
Guida alla risoluzione dei problemi: difetti della rete conduttiva
| Sintomo | Probabile causa principale | Metodo diagnostico | Azione correttiva |
| Elevata resistenza dell'elettrodo (>50 Ω·cm dopo la calandratura) | Carico conduttivo insufficiente o rete interrotta | Misurazione con sonda a quattro punti sull'elettrodo | Aumentare il carico dello 0,5% in peso o passare al nerofumo ad alta struttura |
| Calo di capacità a una velocità >1C | Guasto della rete di contatto puntiforme ad alta corrente | Test di capacità di velocità; analisi dQ/dV | Sostituire il 50% del nerofumo con MWCNT allo 0,5–1% in peso |
| Linee di trafila nel rivestimento | Agglomerati di CNT o grafene non dispersi | Test di filtrazione; grindometro sullo slurry | Passare alla dispersione ad alto taglio; verificare D99 |
| Resistenza dell'elettrodo non uniforme lungo il nastro | Scarsa uniformità di dispersione | Mappatura della resistenza in 5 posizioni lungo la larghezza | Aumentare l'energia di miscelazione; convalidare con la distribuzione granulometrica |
| Crepe nell'elettrodo dopo l'essiccazione | Eccessiva area superficiale dell'additivo conduttivo | Ispezione visiva; test di adesione per pelatura | Ridurre il carico di Ketjenblack o grafene; aumentare il legante dello 0,3% in peso |
| Bassa efficienza al primo ciclo | Additivo conduttivo che consuma litio | Formazione dQ/dV; analisi ICP della cella sottoposta a cicli | Ridurre il contenuto di carbonio ad alta superficie specifica |
Implicazioni per le attrezzature: la dispersione è il collo di bottiglia
La scelta del materiale conduttivo determina il costo della formulazione. L'attrezzatura di dispersione determina se tale costo viene ottimizzato o sprecato.
Requisiti delle attrezzature in base al tipo di materiale conduttivo:
| Materiale conduttivo | Metodo di miscelazione | Specifica chiave dell'attrezzatura |
| Nero di carbonio | Miscelazione planetaria sottovuoto standard | Vuoto fino a -0,09 MPa; velocità di taglio 1.000–5.000 s⁻¹ |
| MWCNT (polvere) | Dispersione ad alto taglio + miscelazione planetaria | Velocità periferica del rotore >20 m/s; tempo di dispersione 30–90 min |
| MWCNT (pasta pre-dispersa) | Planetariasolo miscelazione sottovuoto | Contenuto di solidi della pasta 5–10%; D99 verificato |
| Nanopiastrine di grafene | Dispersione ad alto taglio + essiccazione controllata | Dimensione delle piastrine D50 5–15 μm; velocità di rampa di essiccazione |
| CNT/grafene ibrido | Aggiunta sequenziale: prima i CNT, poi il grafene | Dispersione a due stadi con controllo intermedio della dimensione delle particelle |
La differenza di costo delle attrezzature tra una sala di miscelazione standard e una sala di miscelazione in grado di gestire i CNT è significativa. Un disperdatore ad alto taglio con la velocità periferica e la capacità di vuoto richieste aggiunge 80.000–200.000 $ a una linea di produzione. Una pasta di CNT pre-dispersa elimina tale costo di capitale ma aggiunge 15–40 $ per chilogrammo al costo del materiale.
Domande frequenti (FAQ)
D: Qual è il carico minimo di CNT richiesto per sostituire il nero di carbonio?
R: 0,5–1,0% in peso di MWCNT può sostituire 2–3% in peso di nero di carbonio mantenendo una conducibilità dell'elettrodo equivalente, a condizione che la dispersione ottenga la separazione dei singoli tubi (D99
D: Il grafene può sostituire completamente il nero di carbonio come additivo conduttivo?
R: Non consigliato. Il riaccumulo del grafene durante l'essiccazione ne riduce la conducibilità effettiva e le formulazioni di solo grafene mostrano solitamente una resistenza dell'elettrodo superiore rispetto ai sistemi ibridi grafene/CNT. Il grafene offre le prestazioni migliori all'1–2% in peso combinato con lo 0,3–0,5% in peso di CNT.
D: Come posso verificare che la mia dispersione di CNT sia adeguata prima del rivestimento?
R: Tre parametri: distribuzione granulometrica (D50 attraverso un filtro da 25 μm con
D: Gli additivi conduttivi sono necessari per i catodi delle batterie allo stato solido?
R: Sì, e con carichi superiori rispetto alle celle con elettrolita liquido. Gli elettroliti solidi non forniscono alcun percorso di conduzione elettronica, quindi la rete conduttiva deve essere completamente autosufficiente. Le tipiche formulazioni di catodi allo stato solido utilizzano il 3–5% in peso di carbonio conduttivo combinato con il 20–40% in peso di elettrolita solido.
Pronto a progettare la tua rete conduttiva?
La scelta dell'additivo conduttivo è una decisione di formulazione. Le prestazioni della rete conduttiva sono una decisione legata all'attrezzatura. Il miglior CNT al mondo non offre alcun vantaggio se arriva alla filiera di rivestimento come un agglomerato.
TOB New Energyfornisce sistemi completi di movimentazione e dispersione di materiali conduttivi, dai dispersori ad alto taglio e miscelatori planetari sottovuoto al reperimento di paste di CNT pre-disperse e linee di rivestimento per elettrodi. Le attrezzature sono prodotte e validate presso un unico stabilimento a Xiamen, in Cina, con test di qualità della dispersione eseguiti sulla vostra chimica catodica effettiva prima della spedizione. Richiedete una consulenza su materiali conduttivi e attrezzature di dispersione con prezzi diretti di fabbrica.
 iscriviti a noi