Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Casa
- >
- Altre attrezzature
- >
- Modello fittizio di cella prismatica
Categorie
Prodotti caldi
Loading...
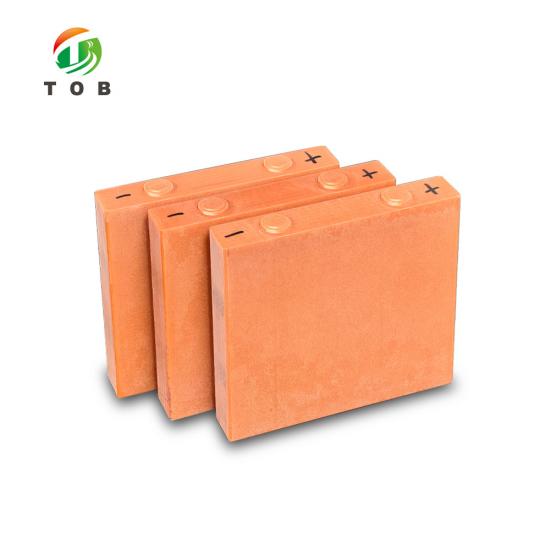
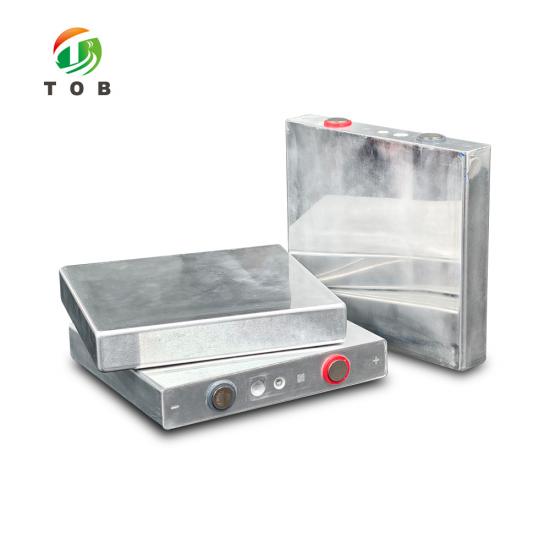
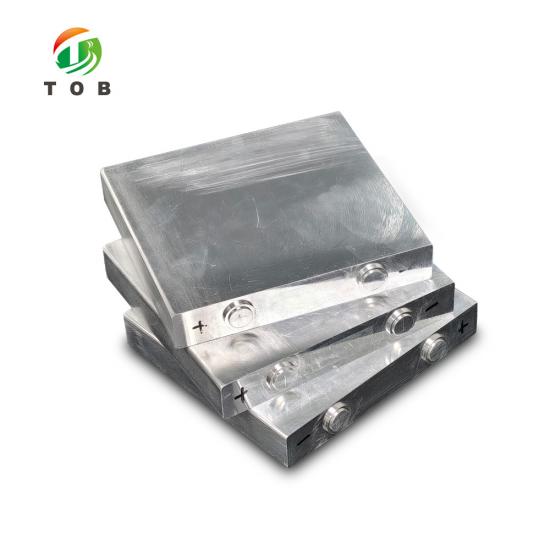
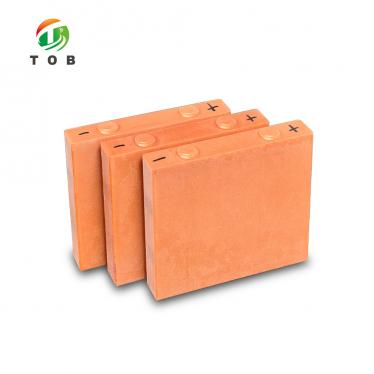
Modello fittizio di cella prismatica
Marca:
TOB NEW ENERGYoggetto numero.:
TOB-DCMXordine (moq):
1Pagamento:
L/C, T/Torigine del prodotto:
Chinaporto di spedizione:
XIAMEN
Modello di cella prismatica fittizia - TOB-DCMX
Alluminio o bachelite, realizzato secondo l'involucro della cella per il quale è stata costruita la vostra macchina, con o senza porta di riempimento
Panoramica del prodotto e applicazioni ideali
Una nuova linea di assemblaggio deve essere avviata prima di essere considerata affidabile, e le prime ore di funzionamento sono proprio il momento in cui i manipolatori urtano un angolo, un caricatore si inceppa o un morsetto si chiude con un millimetro di scarto. Fare questo con celle reali nella macchina significa che ognuna di queste prime collisioni avviene su una cella vera, con elettrolita all'interno e una storia di formazione associata. Un modello fittizio elimina tale rischio dalla fase di collaudo: possiede le dimensioni esterne della cella, i suoi terminali e, ove necessario, la sua porta di riempimento, ma nessuna chimica all'interno.
Il TOB-DCMX è quel modello fittizio. Il corpo è in alluminio o bachelite a seconda della stazione che deve superare, le dimensioni sono realizzate sul vostro disegno anziché scelte da un elenco, e può essere fornito con o senza porta di riempimento. La posizione dei terminali, la posizione della porta e qualsiasi altra caratteristica toccata da un manipolatore, un morsetto o un ugello sono tratte dallo stesso disegno, motivo per cui questa pagina non riporta dimensioni fisse: il modello è utile solo se corrisponde al formato per cui la vostra macchina è stata costruita.
Ideale per:
- Collaudo e accettazione di apparecchiature per l'assemblaggio di celle, prima che una cella reale si trovi nelle vicinanze
- Stazioni di avvolgimento, inserimento nel guscio e impilamento, in cui il modello deve superare in sequenza un caricatore, un manipolatore e un morsetto
- Stazioni di riempimento dell'elettrolita, nella versione con porta, in cui l'ugello ha bisogno di un punto di riferimento e di tenuta durante una prova a secco
- Dispositivi di saldatura e gestione delle linguette, in cui la piastra superiore e la geometria dei terminali determinano se il dispositivo si posiziona correttamente
- Linee di trasporto, cernita e movimentazione, per impostare il passo, la temporizzazione dei cancelli e le posizioni dei sensori senza consumare celle
- Formazione e qualifica degli operatori, in cui la caduta di un modello costa una telefonata anziché un intero lotto
Ciò che un modello fittizio non può fare è trasportare tensione. Non vi è alcuna chimica attiva al suo interno, quindi una stazione che si blocca sulla tensione della cella, misura la tensione a circuito aperto o classifica in base alla resistenza interna non lo accetterà; tali stazioni richiedono una cella reale o un simulatore elettrico. Il modello fittizio dimostra la meccanica, l'adattamento e la sequenza; non dimostra l'elettrochimica. Leggetelo in questo modo e vi risparmierà gli incidenti che accadono nella prima settimana; leggetelo come sostituto di una cella e vi deluderà alla stazione OCV. Se state collaudando le macchine stesse, la macchina di avvolgimento automatica per celle prismatiche è il tipo di apparecchiatura attraverso cui questo modello viene normalmente testato per primo.
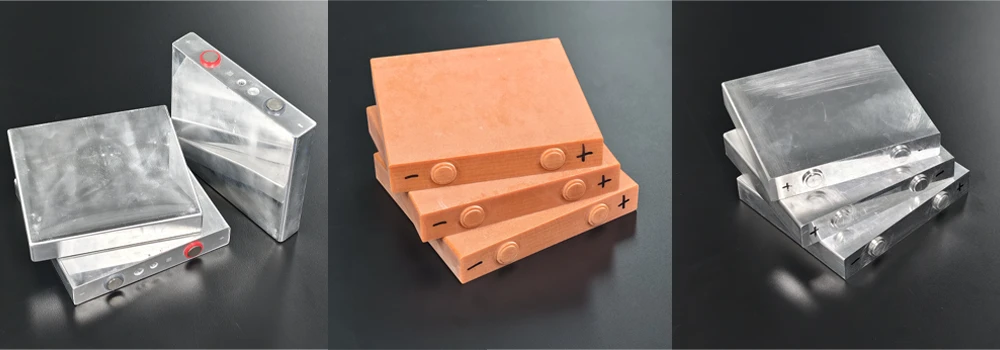
Tre varianti in un unico telaio, da sinistra a destra: alluminio con porta di riempimento, bachelite con terminali stampati e alluminio con soli pad dei terminali.
Specifiche complete
Non è presente alcuna tabella delle dimensioni in questa pagina, e ciò è intenzionale. Un modello fittizio vale la pena di essere acquistato solo se corrisponde al formato di cella attorno a cui è stata costruita la macchina, quindi i numeri devono provenire dal vostro disegno anziché dal nostro. Ciò che è fisso è l'insieme delle scelte: il materiale, la porta e la disposizione dei terminali e delle caratteristiche desunte da tale disegno.
1. Opzioni dei materiali
| Materiale | Piastra superiore e terminali | Comportamento alla stazione |
|---|---|---|
| Alluminio | Piastra superiore in metallo lavorato a macchina con perni terminali separati; è possibile ricavare una porta di riempimento nella stessa piastra | Massa metallica e conduzione: adatto dove la stazione stringe con forza, dove la piastra superiore viene saldata o premuta, o dove il modello deve essere prelevato da un manipolatore magnetico o a vuoto che richiede una faccia rigida |
| Bachelite (fenolica) | Piastra superiore fenolica stampata con terminali rotondi stampati; nessun perno in metallo | Isolante e più leggero: adatto dove la stazione è sotto tensione elettrica o dove il manipolatore non deve rilevare un corpo conduttivo, ed è più economico da sostituire quando una prova di collaudo ne danneggia uno |
2. Dimensioni e ciò di cui abbiamo bisogno da parte vostra
| Elemento | Come viene impostato |
|---|---|
| Lunghezza, larghezza, spessore | Dal disegno della vostra cella o da lunghezza, larghezza e spessore del formato per cui la macchina è stata costruita |
| Posizione e dimensioni dei terminali | Dallo stesso disegno: il dispositivo si posiziona correttamente solo se i perni si trovano dove la macchina si aspetta che siano |
| Posizione della porta di riempimento | Dal disegno, e solo sulla versione con porta |
| Qualsiasi altra caratteristica toccata dalla stazione | Segnalatela sul disegno: una forma di sfiato, una tacca, un gradino nell'involucro. Se un manipolatore si chiude su di essa, deve essere presente sul modello |
| Quantità | Uno per stazione che contiene una cella contemporaneamente, più ricambi per la prova |
3. Varianti fornite
| Opzione | Cosa cambia |
|---|---|
| Materiale | Alluminio o bachelite, come scelto sopra |
| Porta di riempimento | Con porta, per le stazioni di riempimento e allineamento ugelli; senza, per le stazioni che si limitano ad afferrare, bloccare o saldare |
La versione con porta esiste per un motivo: una stazione di riempimento o di allineamento degli ugelli ha bisogno di una superficie reale su cui appoggiare e sigillare prima che l'elettrolita si trovi vicino alla linea. La porta viene lavorata sulla stessa piastra superiore dei terminali, in modo che l'ugello si posizioni in base alla geometria che la macchina vedrà in produzione.
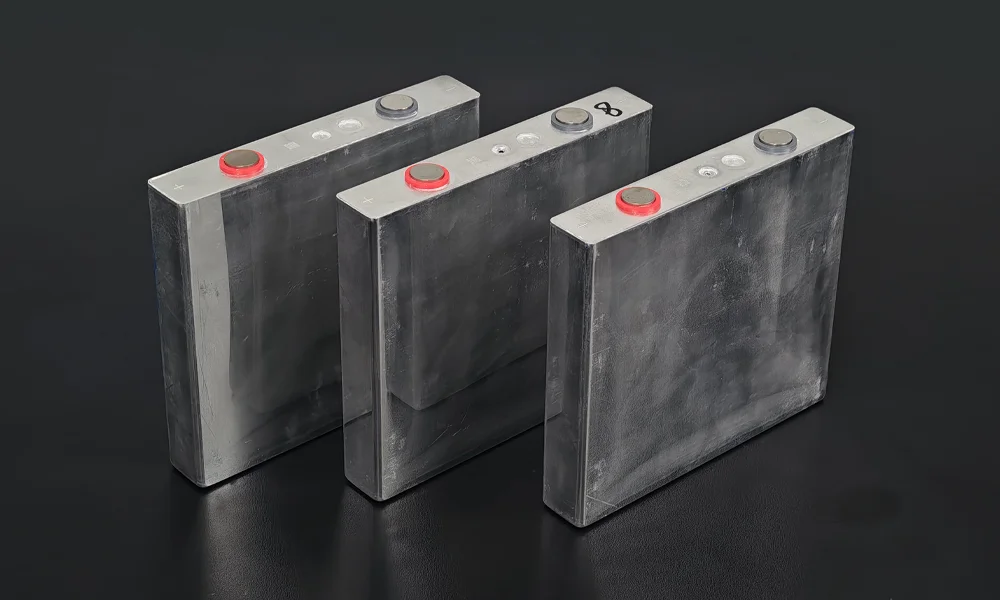
La versione con porta: porta di riempimento e perni dei terminali lavorati in un'unica piastra superiore, con contrassegni + e - sulla faccia della piastra.
La versione semplice elimina la porta e mantiene solo i due cuscinetti dei terminali. È la scelta giusta per le stazioni che afferrano, bloccano o saldano ma non riempiono mai, ed elimina un'apertura in cui un organo di presa o una fase di lavaggio potrebbero impigliarsi.
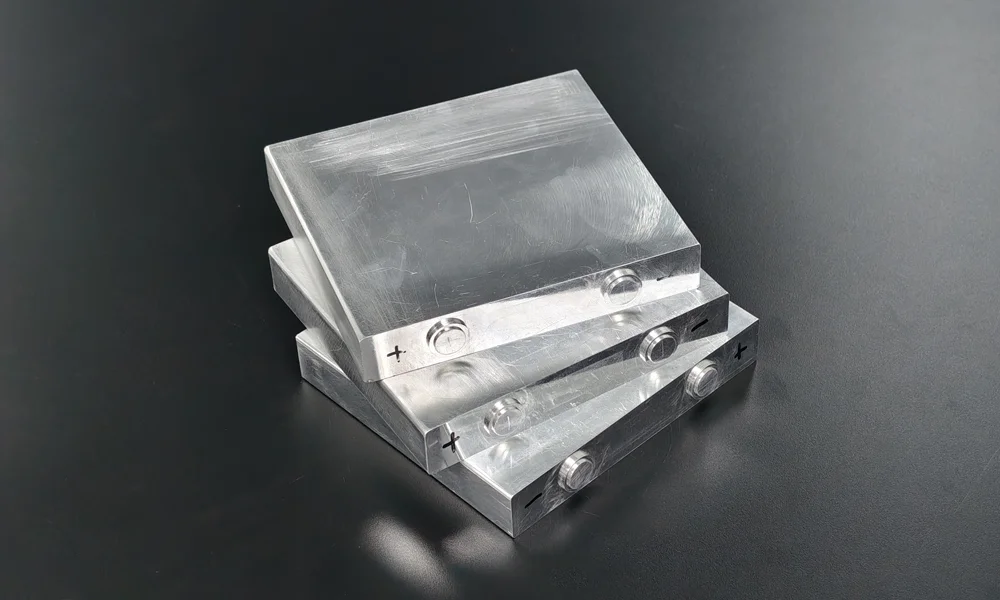
La versione semplice: solo due cuscinetti dei terminali, per stazioni che afferrano, bloccano o saldano ma non riempiono mai.
Ogni modello viene fornito nudo: alluminio come lavorato, bachelite come stampato, con i segni + e - contrassegnati sulla piastra. Non c'è pellicola né rivestimento sul corpo, quindi la superficie che un organo di presa o un sensore vede è il materiale stesso. Invia un disegno e confermeremo il materiale, la porta e la disposizione dei terminali prima che l'ordine venga effettuato.
Scelta tra alluminio e bachelite
La scelta viene solitamente fatta dalla stazione, non per preferenza. Percorri la linea e chiedi cosa tocca il modello a ogni sosta: un organo di presa che stringe, un morsetto che preme la piastra superiore, un dispositivo di saldatura che spinge verso il basso sui terminali, un ugello che si posa sulla porta. Qualsiasi stazione che applichi forza attraverso componenti metallici si trova meglio con un corpo in alluminio, perché in tal modo il modello ha la massa e la rigidità per cui il dispositivo è stato progettato.
Laddove la stazione è elettricamente in tensione – un test di isolamento (hipot), un controllo dell'isolamento, un circuito di saldatura che non deve vedere un cortocircuito attraverso il pezzo in lavorazione – la bachelite è la scelta più sicura. La resina fenolica non è conduttiva, quindi un modello che riposa nel dispositivo non può fare da ponte tra due contatti che non dovevano mai essere collegati. È anche più leggera, il che è importante se l'organo di presa è dimensionato per una cella reale e preferiresti non aggiungere massa a ogni ciclo di una prova di avviamento.
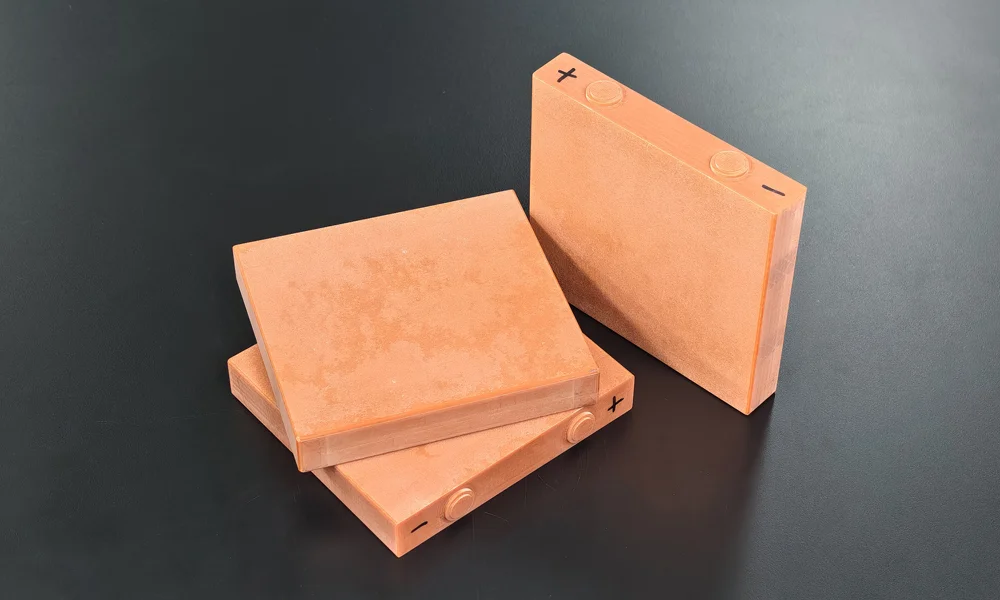
L'opzione in bachelite: piastra superiore in fenolico stampato e terminali rotondi stampati, con i segni + e - contrassegnati sulla piastra e il corpo lasciato nudo.
Una linea che possiede entrambi i tipi di stazione non deve scegliere una sola volta. La maggior parte dei set di avviamento che inviamo sono misti: modelli in alluminio per le stazioni di serraggio e saldatura, bachelite per le fermate elettriche e di ispezione. Sono realizzati sullo stesso disegno, in modo che la macchina veda lo stesso ingombro a ogni fermata e cambi solo il materiale.
Perché effettuare l'avviamento su un modello fittizio anziché su una cella reale
L'avviamento è la fase in cui una macchina ha maggiori probabilità di danneggiare ciò che manipola. Le velocità vengono regolate, i sensori vengono posizionati e le prime dozzine di cicli vengono eseguite da un ingegnere che osserva l'istante esatto in cui qualcosa si blocca. L'uso di celle vive per quella fase significa che ciascuno di questi inceppamenti capita a una cella che ti è già costata elettrolita, un ciclo di formazione e un percorso di smaltimento.
Un modello fittizio sposta il rischio su qualcosa di sostituibile. L'organo di presa si apre abbastanza oppure no; il magazzino accetta lo spessore oppure si inceppa; la stazione di inserimento dell'involucro raggiunge la profondità oppure si ferma prima. Tutto ciò è geometria, e la geometria è esattamente ciò che un modello fittizio riproduce. Un modello che è stato fatto cadere, graffiato o schiacciato durante una prova a secco costa un ricambio; lo stesso evento su una cella viva costa un lotto, una pulizia e un rapporto d'incidente.
Il secondo motivo è la ripetibilità. Un modello fittizio non ha uno stato: non arriva alla stazione a una temperatura diversa, con un diverso stato di carica o con uno spessore leggermente diverso a causa della deriva del processo precedente. Quando si imposta una distanza o si regola un sensore, questa costanza è ciò che consente di attribuire un cambiamento alla macchina anziché al pezzo in lavorazione.
Il terzo è la documentazione. Una prova di accettazione (buy-off) deve essere ripetibile l'anno prossimo, su una seconda linea, da un ingegnere diverso. Un modello fittizio con un disegno alle spalle è un riferimento fisso; "abbiamo fatto passare alcune celle attraverso di esso" non lo è. Quando la macchina viene accettata rispetto a un modello le cui dimensioni sono su carta, il test di accettazione può essere ripetuto senza discutere su quali celle siano state usate.
Ciò che il modello fittizio non farà è sostituire il processo. Non può mostrarti che l'elettrolita bagna il separatore, che la curva di formazione sembra corretta o che la cella si classifica dove dovrebbe. Quella è chimica, e nessun modello possiede la chimica. Tratta il modello fittizio come lo strumento che dimostra che la macchina è meccanicamente pronta a ricevere una cella reale e conserva le celle reali per le fasi in cui l'elettrochimica è l'oggetto sotto esame.
Caratteristiche ingegneristiche chiave
- Due materiali, un disegno. I modelli in alluminio e bachelite sono realizzati con le stesse dimensioni, quindi una linea che necessita di entrambi non deve ricalibrare i suoi organi di presa tra di essi.
- Realizzato sul formato della tua cella, non su una dimensione di magazzino. Lunghezza, larghezza, spessore e posizioni delle caratteristiche provengono dal tuo disegno o dal formato per cui la macchina è stata costruita.
- Porta di riempimento opzionale. La porta viene lavorata solo dove una stazione di riempimento o di allineamento degli ugelli necessita di una superficie su cui posizionarsi e sigillare; la versione semplice mantiene semplice la piastra superiore.
- Terminali contrassegnati e posizionati secondo il disegno. Perni sulla versione in alluminio, terminali rotondi stampati sulla versione in bachelite, con i simboli + e - contrassegnati sulla piastra in modo che un operatore possa vedere la polarità a colpo d'occhio durante una lavorazione.
- Superfici nude, niente da pelare. I modelli in alluminio lasciano esposte la piastra superiore lavorata e le facce dei terminali, i modelli in bachelite lasciano esposta la piastra stampata; non c'è alcuna pellicola che possa raggrinzirsi sotto un organo di presa o trattenere fanghiglia sul bordo.
- Sostituibile per design. Un modello danneggiato durante l'avviamento è un materiale di consumo, non un lavoro di riparazione, che è l'intero scopo di eseguire la prova a secco su di esso anziché su una cella.
Manipolazione e conservazione
1. Prima di una prova a secco
- Conta i modelli rispetto alle stazioni. Uno per stazione che trattiene una cella contemporaneamente e uno di riserva sul banco, in modo che un modello danneggiato non interrompa l'esecuzione.
- Controlla la superficie che chiedi alla macchina di toccare. Sulla versione con porta, conferma che la porta sia libera; sulla versione in alluminio, cerca eventuali sbavature sulle facce dei terminali dove si appoggia un'attrezzatura.
- Ordina per stazione se il set è misto. Un modello in alluminio in una stazione isolante, o viceversa, è l'unico errore che fa sembrare il risultato di un collaudo un guasto della macchina.
- Esegui il primo ciclo a velocità ridotta. Il primo passaggio serve a trovare interferenze, non a dimostrare la produttività.
2. Conservazione e dismissione
- Conserva in piano, nella scatola in cui sono arrivati, lontano dalla linea. Un modello che è stato usato come fermaporta o ferma-carte non rappresenta più il disegno per cui è stato realizzato.
- Pulisci la piastra superiore e i terminali dopo una prova. I residui sulla faccia di un terminale cambiano il modo in cui un'attrezzatura si appoggia nel collaudo successivo, che è l'opposto dello scopo di un modello di riferimento.
- Dimentica o sostituisci un modello quando ha subito un colpo. Un angolo ammaccato o un perno piegato lo rendono un riferimento peggiore rispetto a nessun modello, perché la macchina verrà tarata sul danno.
Una prova a secco è solitamente la prima metà di una sequenza più lunga. Una volta che il modello ha fatto compiere alla macchina i suoi movimenti, la macchina manuale per l'inserimento di custodie per celle prismatiche e la macchina di riempimento a pressione uguale per elettrolita di celle prismatiche sono le due stazioni in cui un modello con una porta di riempimento guadagna il suo posto prima che venga introdotto l'elettrolita.
FAQ di ingegneria
D1: È possibile far passare un modello fittizio attraverso una macchina di riempimento?
Attraverso di essa, sì: la versione con porta offre all'ugello una superficie su cui posizionarsi e sigillarsi, il che è ciò che una prova a secco deve dimostrare. Ciò che non può dimostrare è la dose. Il modello non riceve elettrolita, quindi la pesatura, la calibrazione del flusso e la bagnatura devono essere verificate con vero fango (slurry) o tramite una routine di calibrazione sulla pompa stessa.
D2: Alluminio o bachelite per la mia linea?
Segui la forza. Le stazioni che serrano, pressano o saldano attraverso l'hardware ricevono l'alluminio, perché l'attrezzatura è stata progettata attorno a un corpo metallico rigido. Le stazioni che sono sotto tensione elettrica, o che non devono vedere un corpo conduttivo, ricevono la bachelite. Un set misto realizzato secondo un unico disegno è la risposta normale per una linea completa.
D3: Di cosa avete bisogno da parte mia per quotare una dimensione?
Un disegno è l'ideale. In mancanza di questo, la lunghezza, la larghezza e lo spessore del formato, oltre alla posizione dei terminali e della porta e alle posizioni di qualsiasi altro elemento toccato da un organo di presa o da un morsetto. Se la macchina esiste già, il formato per cui è stata costruita si trova solitamente nella sua documentazione di accettazione.
D4: I sensori della macchina leggeranno il modello fittizio come una cella?
Solo quelli meccanici. I sensori di presenza, posizione, spessore e pinza di presa di solito lo vedono; qualsiasi elemento che si blocca sulla tensione della cella, sulla tensione a vuoto o sulla resistenza interna non lo farà, poiché il modello non ha chimica né tensione. Se la tua linea non rilascia un ciclo senza un segnale di tensione, quella stazione necessita di una cella reale o di un simulatore accanto al modello fittizio.
D5: I modelli sono grezzi o rivestiti?
Grezzi. I modelli in alluminio vengono lavorati e lasciati come lavorati; i modelli in bachelite vengono stampati e lasciati come stampati. Nulla è avvolto, quindi la superficie vista da una pinza, da una ventosa o da un sensore è il materiale di cui è fatto il modello. Se una stazione ha bisogno di un rivestimento per comportarsi come una cella finita, dillo e lo quoteremo separatamente.
D6: Quanti dovrei ordinarne per un ciclo di collaudo?
Tanti quanti sono le stazioni che contengono una cella contemporaneamente, più uno o due ricambi. Una linea che si inceppa alla stazione quattro con un singolo modello in mano si ferma finché il modello non viene liberato; un ricambio mantiene la marcia attiva e il confronto onesto.
Invia il disegno o il formato, indicaci le stazioni e ti quoteremo il materiale e l'opzione della porta adatta alla tua prova a secco.
Email: tob.amy@tobmachine.com | Telefono e WhatsApp: +86 181 2071 5609
Revisionato da: Science Wang, Six Sigma Black Belt, Battery Lines | Ultimo aggiornamento: 27-10-2026
Precedente:
Macchina per rivestimento sputtering magnetron sotto vuotoProssimo:
Animi e bobine di avvolgimento per rotoli di elettrodi
se sei interessato ai nostri prodotti e vuoi conoscere maggiori dettagli, ti preghiamo di lasciare un messaggio qui, ti risponderemo al più presto.




 iscriviti a noi