Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Casa
- >
- Altre attrezzature
- >
- Animi e bobine di avvolgimento per rotoli di elettrodi
Categorie
Prodotti caldi
Loading...
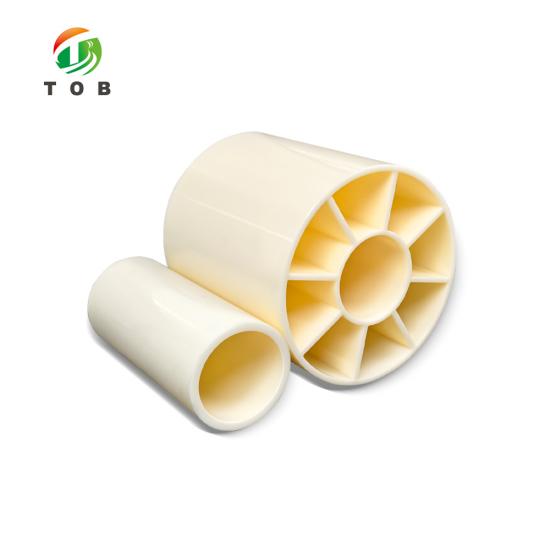


Animi e bobine di avvolgimento per rotoli di elettrodi
Marca:
TOB NEW ENERGYoggetto numero.:
TOB-WR-Seriesordine (moq):
1Pagamento:
L/C, T/Torigine del prodotto:
Chinaporto di spedizione:
XIAMEN
Bobine di anime di avvolgimento per rotoli di elettrodi - Serie TOB-WR
Fori da 1 a 8 pollici, lunghezze da 4 a 3000 mm, con diametro, eccentricità e rettilineità mantenuti a circa metà della tolleranza dichiarata altrove per la stessa dimensione
Panoramica del prodotto e applicazioni ideali
Un rotolo di elettrodo è preciso solo quanto l'anima su cui è avvolto. L'anima è il riferimento rotante per il supporto di svolgimento, la calandra e la taglierina, e qualsiasi errore posseduto dall'anima si trasferisce direttamente nel rotolo sotto forma di eccentricità, scostamento dei bordi o ondulazione della tensione che emerge successivamente come variazione dello spessore del rivestimento. La serie TOB-WR è l'anima che forniamo per tale scopo: fori da 1 a 8 pollici, lunghezze da 4 a 3000 mm e quattro tolleranze (diametro esterno, foro, eccentricità e rettilineità) mantenute più strette rispetto alle anime solitamente offerte per la stessa dimensione nominale.
La serie è costruita per un uso ripetuto anziché per un solo passaggio sulla linea. I fori da 1 pollice a 8 pollici coprono i mandrini sia su un spalmatore da laboratorio che su un avvolgitore di produzione; le lunghezze da 4 mm a 3000 mm coprono qualsiasi cosa, da una lunghezza di taglio ridotta a un'anima di produzione a piena larghezza. Laddove nessuna dimensione standard si adatta, il foro, lo spessore della parete e la lunghezza vengono realizzati su ordinazione, ed è così che buona parte delle anime mostrate in questa pagina lascia l'officina.
Ideale per:
- Linee di spalmatura degli elettrodi, dove il rotolo si svolge sotto tensione e qualsiasi errore dell'anima si traduce in uno scostamento del nastro in corrispondenza della fessura di spalmatura
- Calandre e presse di laminazione, dove l'elettrodo viene riavvolto su un'anima dopo la compattazione
- Taglio e tranciatura, dove il rotolo stretto finito deve girare dritto su un'anima nuova
- Essiccazione sottovuoto, dove il rotolo viene cotto sulla sua anima e riutilizzato successivamente
- Rivestitori di laboratorio che utilizzano mandrini da 1 pollice o 3 pollici, e linee pilota che passano dall'uno all'altro
- Gruppi di ricerca che gestiscono lunghezze di taglio ridotte, laddove un'anima da 3000 mm non è la soluzione
Questa pagina tratta dell'anima stessa, non della ferramenta circostante. L'albero, il mandrino o il mandrino espandibile che sostiene l'anima appartiene alla macchina: se avete bisogno di quella parte della linea, il dispositivo di avvolgimento e svolgimento automatico per la lavorazione di rotoli di elettrodi per batterie è la pagina da leggere. Un'anima inoltre non può correggere un nastro che sta già deviando, può solo evitare di peggiorare la situazione.
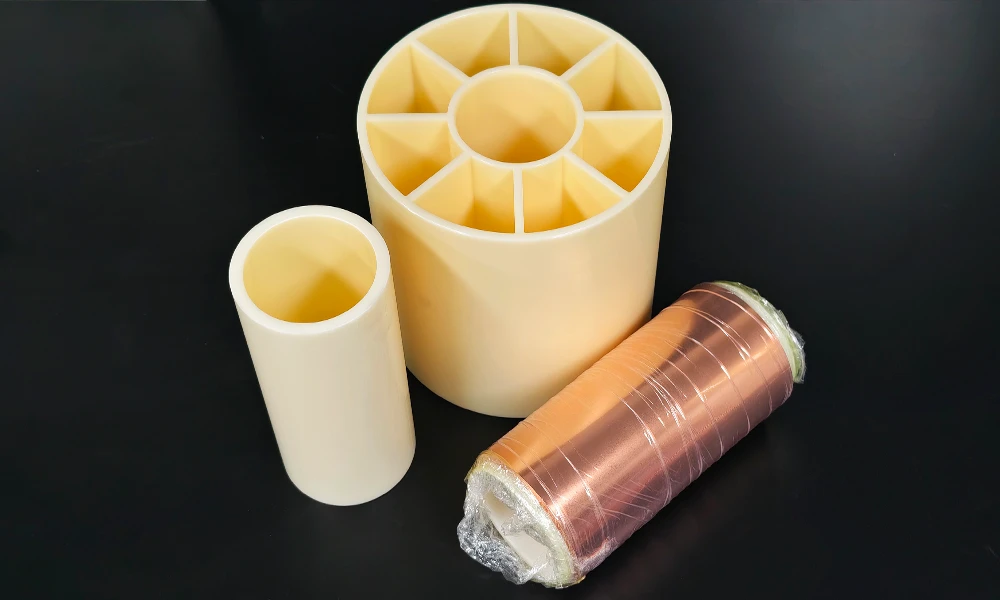
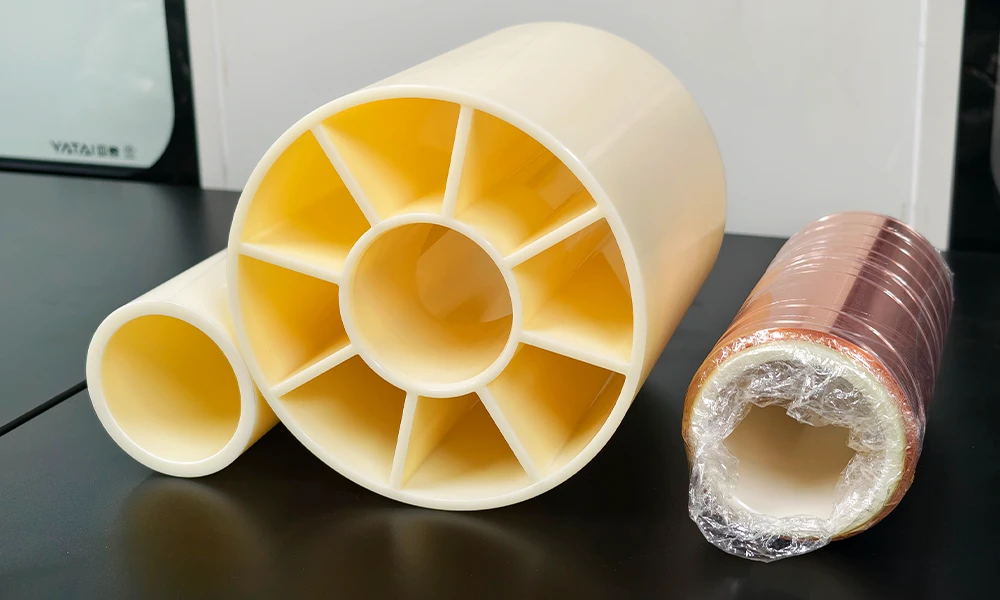
Un rotolo di lamina di rame avvolto su uno dei nostri piccoli nuclei, accanto a due nuclei nudi con fori differenti.
Specifiche complete
Tre fattori determinano se un nucleo è utilizzabile sulla vostra linea: a cosa si adatta, quale tolleranza mantiene e di cosa è fatta la parete. Le tabelle seguenti coprono i primi due. L'involucro dimensionale viene prima, poi le dimensioni che manteniamo più vicine, e infine la tabella delle tolleranze che distingue questa serie dai nuclei solitamente quotati alla stessa dimensione nominale.
1. Involucro dimensionale
| Articolo | Gamma |
|---|---|
| Foro, diametro interno | Da 1 a 8 pollici |
| Lunghezza | Da 4 a 3000 mm |
| Diametro esterno e spessore | Definito dal foro ordinato; le misure disponibili con maggiore frequenza sono riportate nella tabella successiva |
| Lavorazione personalizzata | È possibile realizzare su ordinazione fori, spessori di parete e lunghezze al di fuori delle misure standard |
2. Dimensioni più frequenti
| Foro, diametro interno | Spessore della parete | Lunghezza |
|---|---|---|
| 76,5 mm | 6 mm | 45 / 64,5 / 77,5 mm |
| 76,8 mm | 8 mm | da 35 a 2000 mm |
| 153 mm | 11,5 mm | da 35 a 2000 mm |
Queste tre sono le dimensioni che produciamo più spesso, non il limite di ciò che possiamo realizzare. Un foro non presente in questo elenco rappresenta una richiesta, non un rifiuto.
3. Tolleranza rispetto alla stessa dimensione altrove
| Articolo | Unità | Altri fornitori, 3 pollici x 8,5 mm | TOB-WR, 3 pollici x 8,5 mm |
|---|---|---|---|
| 1. Diametro esterno | mm | 0,2 | 0,1 |
| 2. Diametro interno | mm | 0,4 | 0,25 |
| 3. Eccentricità | mm | 0,2 | 0,12 |
| 4. Rettilineità | mm per 600 mm | 0,52 | 0,2 |
Tutti e quattro i dati sono in mm e sono citati per la stessa dimensione nominale, un foro da 3 pollici con uno spessore di 8,5 mm. La colonna di sinistra indica la tolleranza dichiarata per anime comparabili di altri fornitori; la colonna di destra indica i parametri di collaudo di questa serie. Entrambi meritano di essere verificati su un campione prima di impegnarsi con un quantitativo di produzione.
4. Dimensioni utilizzate in questa pagina

Sezione di un'anima: D è il diametro esterno su cui viene avvolto il nastro, d è il foro che deve adattarsi al mandrino, L è la lunghezza.
| Diametro esterno D | Diametro interno d | Lunghezza L |
|---|---|---|
| 258 / 200 / 150 | 76,5 | 500 ≤ L ≤ 800 |
| 258 | 152,7 | Sotto 300 |
Dimensioni in mm. Il foro da 76,5 mm è abbinato a tre diametri esterni con una lunghezza da 500 a 800 mm; il foro da 152,7 mm con una lunghezza inferiore a 300 mm. Comunicateci il foro di cui avete bisogno e vi confermeremo per iscritto il diametro esterno corrispondente prima che l'ordine venga effettuato.
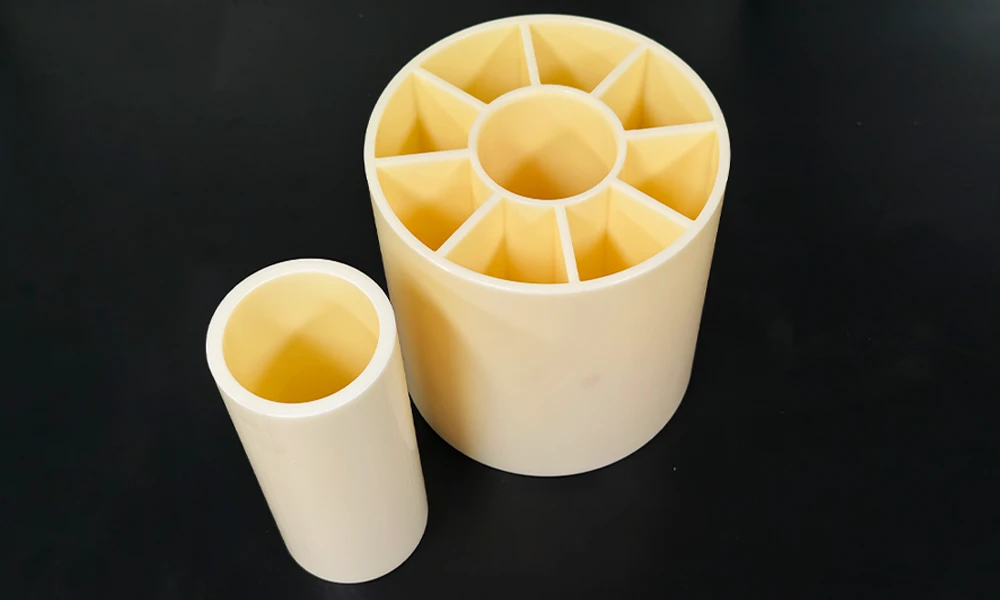
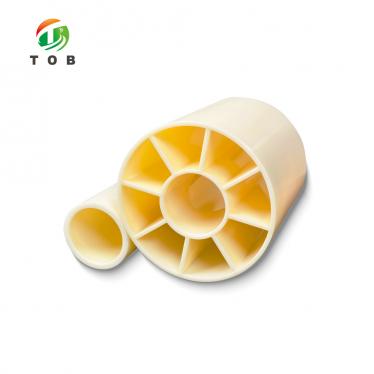
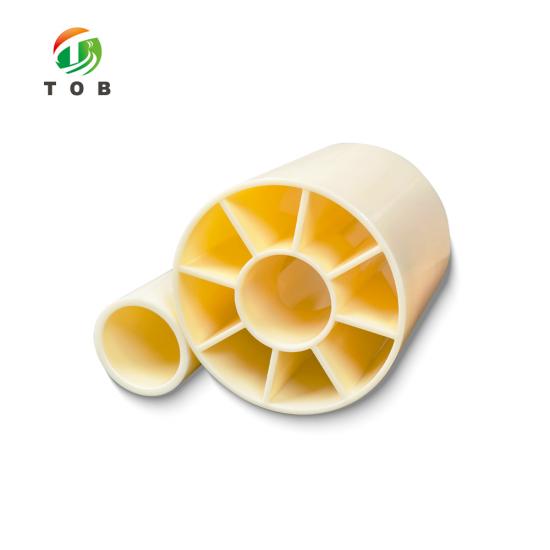
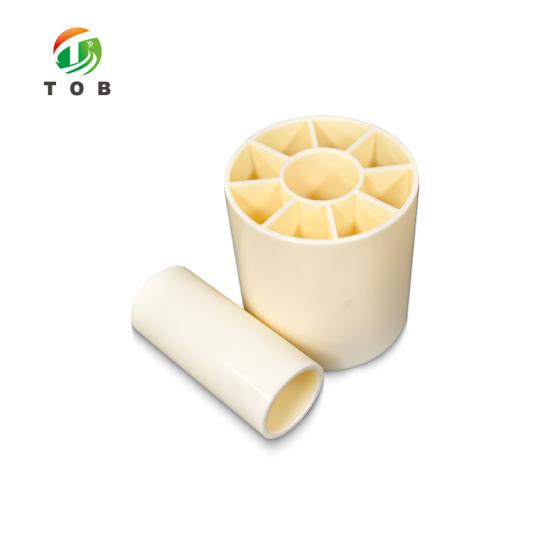
Due fori della gamma TOB-WR, entrambi scanalati internamente. I fori, lo spessore e la lunghezza sono realizzati nella misura specificata nell'ordine.
Gamma della serie e come specificarla
Un ordine per un'anima richiede quattro numeri e un peso. I quattro numeri sono il diametro interno, lo spessore della parete, la lunghezza e la tolleranza che desiderate venga ispezionata; il peso è quello della bobina avvolta che l'anima deve sostenere. Forniteci questi cinque dati e il preventivo vi restituirà un'anima specifica, e non una gamma tra cui dover scegliere in seguito.
- Calibro- da 1 pollice a 8 pollici. Il foro deve liberare il mandrino quando viene rilasciato e trattenere comunque il rotolo quando viene caricato, motivo per cui la tolleranza del foro è dichiarata a 0,25 mm e non a 0,4 mm.
- Spessore della parete- 6, 8 o 11,5 mm sui tre fori standard. La parete sostiene il rullo; una parete sottile su un rullo pesante si deforma sotto tensione e la deformazione rimane nell'elettrodo dopo lo svolgimento.
- Lunghezza - Da 4 mm a 3000 mm. Qualsiasi misura inferiore alla larghezza dell'anima lascia il bordo non supportato; qualsiasi misura superiore deve rientrare nello spazio dei mandrini della macchina.
- Tolleranza - I quattro valori nella tabella 3 rappresentano i parametri di collaudo di questa serie. Se la vostra linea richiede che uno di essi sia mantenuto più stretto, specificate quale e diventerà parte del preventivo.
Nessuna delle dimensioni sopra indicate è fissa. Diametri interni esterni da 1 a 8 pollici, spessori diversi dai tre elencati e lunghezze esterne da 4 a 3000 mm sono tutti realizzati su ordinazione: questa è la procedura normale per una linea già progettata attorno a un mandrino specifico.
Perché quattro tolleranze determinano il rotolo, e non una sola
La maggior parte degli ordini di anime viene effettuata basandosi su un unico numero: il foro. È la misura che deve adattarsi al mandrino, ed è quindi quella che viene controllata. Ma il rotolo non si preoccupa solo del foro. Ciò che lo spazio di spalmatura percepisce è la superficie esterna del rotolo avvolto, e tale superficie accumula la somma di quattro diversi errori: quanto è rotondo l'esterno, quanto il foro si discosta dal centro, quanto l'anima è dritta lungo la sua lunghezza e quanto bene il foro si adatta all'albero.
L'eccentricità è il fattore che sorprende di più. Si tratta dello scostamento tra l'asse del foro e l'asse della superficie esterna, per cui un'anima con 0,2 mm di eccentricità presenta una superficie che sale e scende di tale valore una volta per ogni rivoluzione. Su una spalmatrice in funzione a velocità di regime, non si tratta di un difetto estetico: è una variazione periodica del percorso del nastro, che si manifesta nel rivestimento sotto forma di ondulazione dello spessore alla stessa frequenza. Mantenere l'eccentricità a 0,12 mm anziché a 0,2 mm elimina circa il 40% di tale movimento prima ancora che il nastro ne sia interessato.
La rettilineità funziona in modo diverso. Un'anima che presenta una curvatura lungo la sua lunghezza non muove il nastro in alto e in basso, bensì lateralmente. L'allineatore del nastro trascorre quindi il ciclo di lavorazione a correggere una deriva che l'anima continua a riprodurre, e la posizione del bordo sul ribasatore si sposta di conseguenza. Per questo motivo la rettilineità viene espressa ogni 600 mm anziché come valore unico: una curvatura è una pendenza e, più l'anima è lunga, maggiore è la quantità accumulata. A 0,2 mm per 600 mm, un'anima da 2000 mm può accumulare ben più di un millimetro di curvatura; a 0,2 mm per 600 mm ciò non accade.
La tolleranza del foro riguarda l'accoppiamento, ed entrambi i tipi di errore comportano dei costi. Se è troppo lento, l'anima slitta sul mandrino sotto la coppia di avvolgimento, manifestandosi come uno scalino nel rotolo anziché come una deriva. Se è troppo stretto, l'anima non scorre a freddo, costringendo l'operatore a forzarla o a riscaldarla, e in entrambi i casi si danneggia il foro che verrà misurato al controllo successivo. Una tolleranza del foro di 0,25 mm su un'anima da 3 pollici è sufficientemente stretta da trattenere la coppia e sufficientemente lenta da poter essere caricata a mano.
Il confronto nella tabella 3 merita di essere trattato come un'affermazione piuttosto che come un fatto finché non lo avrete misurato. La colonna di sinistra riporta la tolleranza dichiarata per anime comparabili di altri fornitori alla stessa dimensione nominale; la colonna di destra indica il valore rispetto al quale viene ispezionata questa serie. Ordinatene uno di ciascun tipo, applicatevi un micrometro e un comparatore a quadrante, e la tabella sarà confermata oppure smentita: una base migliore per un ordine di produzione rispetto a qualsiasi catalogo.
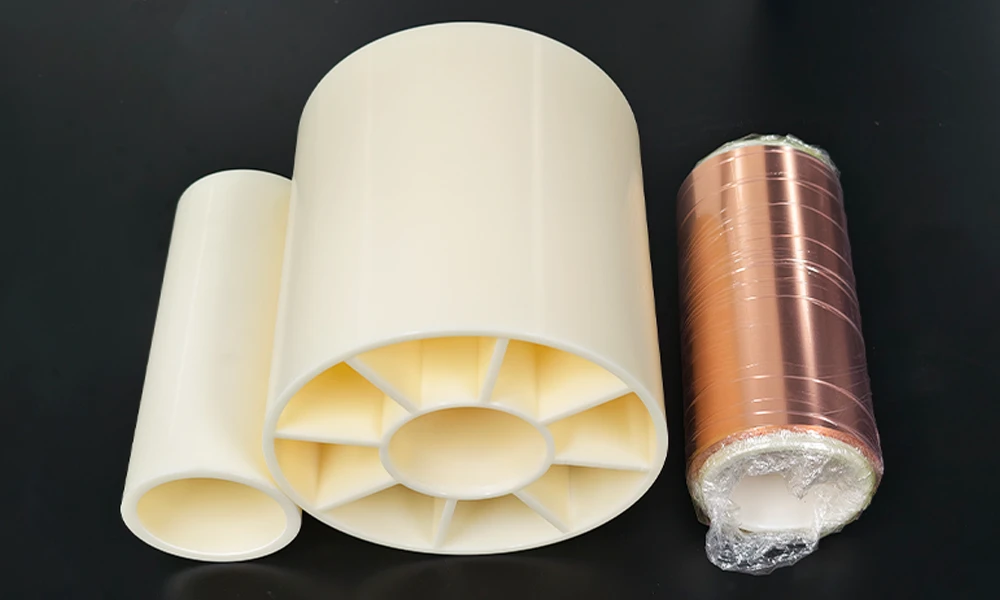
Anima e rotolo fianco a fianco: lo spessore di parete scelto deve sostenere il rotolo, non solo posizionarlo.
Caratteristiche ingegneristiche chiave
- Gamma di fori da 1 pollice a 8 pollici.Una singola serie copre un spalmatore da laboratorio con mandrino da 1 pollice e un avvolgitore di produzione con albero da 6 o 8 pollici, in modo che un impianto pilota non debba cambiare fornitore di anime quando passa a scala industriale.
- Foro mantenuto entro 0,25 mm a 3 pollici. Sufficientemente stretto da sostenere la coppia di avvolgimento senza slittare, sufficientemente largo perché il nucleo scorra comunque sul mandrino a mano.
- Diametro esterno mantenuto entro 0,1 mm. Metà della tolleranza dichiarata altrove per la stessa dimensione, che è il valore che determina l'eccentricità iniziale del rullo.
- Eccentricità mantenuta entro 0,12 mm. Lo scostamento tra l'asse del foro e l'asse esterno, controllato anziché dato per scontato: è la fonte dell'ondulazione a cadenza per rivoluzione che una spalmatrice non può eliminare a valle.
- Rettilineità mantenuta entro 0,2 mm ogni 600 mm. Una velocità, non un totale, quindi si adatta al nucleo ordinato anziché nascondersi dietro una breve lunghezza di riferimento.
- Tre opzioni di spessore della parete, lunghezze da 4 mm a 3000 mm. Pareti da 6, 8 e 11,5 mm sui fori standard, con la lunghezza tagliata sulla larghezza del nastro in lavorazione anziché su una misura standard di magazzino.
- Parete nervata, diverse misure di foro. Le nervature interne visibili nelle fotografie sono ciò che mantiene rigida la parete con i pesi che questi nuclei sostengono; il foro e il motivo delle nervature seguono la dimensione ordinata.
Movimentazione, stoccaggio e ispezione
1. Caricamento di un nucleo
- Misurare prima del carico. I due numeri che contano sono il foro e il diametro esterno, ed entrambi meritano di essere controllati sulla macchina anziché fidarsi dell'etichetta.
- Infilare il nucleo a mano. Se richiede forza, controllare la presenza di sbavature o residui secchi sul mandrino prima di allargare il foro: il foro è l'unica dimensione che non è possibile ripristinare.
- Posizionare completamente il nucleo contro la faccia di riferimento del mandrino. Un nucleo che sporge dall'estremità del mandrino gira come se fosse piegato, indipendentemente da ciò che indica il valore di rettilineità.
- Mantenere un nucleo sullo stesso mandrino per l'intera lavorazione. Spostarlo tra i mandrini a metà rotolo reintroduce l'errore di accoppiamento iniziale.
- Far ruotare a mano il nucleo caricato una volta prima di iniziare. Un'oscillazione visibile a bassa velocità è più economica da individuare ora che dopo 800 mm di elettrodo rivestito.
2. Stoccaggio e ispezione
- Conservare su uno scaffale, non sul pavimento. Un'anima su cui si è camminato o che è stata fatta rotolare presenta un appiattimento sul diametro esterno, e nessun controllo lo rileva una volta che il nastro vi è stato avvolto sopra.
- Tenere le anime lontano da fonti di calore e al riparo dalla luce solare diretta. Un'anima che ha perso la sua forma circolare durante lo stoccaggio non la recupera quando viene caricata.
- Ispezionare prima di ogni riutilizzo: alesaggio con un tampone di controllo o un calibro, diametro esterno con un micrometro in due posizioni e una riga lungo la lunghezza per individuare eventuali curvature.
- Ritirare un'anima quando i numeri cambiano, non quando ha un cattivo aspetto. Un'anima che rientra nelle quattro cifre della tabella 3 sta ancora facendo il suo lavoro anche se l'esterno è graffiato.
Le anime viaggiano con il rotolo, non con la linea. Se il rotolo lascia la sala di spalmatura per l'asciugatura o per il taglio longitudinale, il forno di essiccazione sottovuoto per rotoli di elettrodi di batterie e il dispositivo di svolgimento e avvolgimento per materiali in bobina sono le due pagine che riprendono il rotolo dove questo si interrompe.
La stessa coppia estremità su estremità. L'anima stessa del rotolo è visibile all'interno del foglio, che è la superficie che determina la precisione con cui il rotolo scorre.
FAQ di ingegneria
D1: Il mio mandrino è da 3 pollici. Un alesaggio da 76,5 mm andrà bene?
Tre pollici corrispondono a 76,2 mm, quindi un alesaggio da 76,5 mm offre circa 0,15 mm di gioco radiale, sufficiente per farlo scorrere a mano, ma non per farlo slittare. Il numero da controllare è il vostro mandrino, non la dimensione nominale: se le misure risultano sovradimensionate, la tolleranza dell'alesaggio di 0,25 mm inizia a erodere il gioco. Inviateci il diametro misurato del mandrino e l'alesaggio verrà quotato di conseguenza.
D2: Che effetto produce realmente un'eccentricità di 0,12 mm sulla mia spalmatura?
Introduce nel percorso del nastro un movimento di tale entità per ogni rivoluzione. A 0,12 mm invece di 0,2 mm avete eliminato circa il 40 percento del movimento prima che l'allineatore di nastro o la fessura di spalmatura debbano affrontarlo. Non lo noterete su un singolo passaggio; lo noterete come una fascia di spessore periodica una volta che il rotolo viene fatto girare a velocità.
D3: Perché la rettilineità viene quotata ogni 600 mm e non come totale?
Perché una curvatura si accumula. Un'anima che è diritta entro 0,2 mm su 600 mm può comunque presentare uno scostamento vicino a 0,7 mm su 2000 mm, e un unico valore totale lo nasconderebbe. Quotarla ogni 600 mm vi fornisce la velocità, in modo da poter calcolare cosa farà la vostra specifica lunghezza dell'anima.
D4: Spessore parete di 6, 8 o 11,5 mm - come scelgo?
La parete sostiene il rotolo avvolto, quindi dipende dal peso del rotolo e dalla tensione con cui si avvolge, non dal mandrino. Comunicateci il peso del rotolo, la larghezza del nastro e la tensione e vi diremo quale delle tre è sufficiente. Scegliere uno spessore superiore al necessario comporta un costo in termini di peso dell'anima su ogni rotolo che movimentate.
D5: Posso ordinare un alesaggio che non è presente nel vostro elenco?
Sì. L'elenco copre alesaggi da 1 a 8 pollici e lunghezze da 4 a 3000 mm, e tutto ciò che esula da questi viene realizzato su ordinazione. Il lavoro personalizzato è la strada normale per una linea costruita attorno a un particolare mandrino piuttosto che viceversa.
D6: Come posso verificare la dichiarazione di tolleranza prima di impegnarmi in un ordine di produzione?
Ordinate un'anima della dimensione che vi serve e misuratela. Alesaggio con tampone di controllo o micrometro per interni, diametro esterno in due posizioni a 90 gradi di distanza, eccentricità con comparatore a quadrante sulla superficie esterna mentre l'anima ruota sul suo alesaggio, rettilineità con una riga lungo la lunghezza. Se le quattro cifre della tabella 3 vengono rispettate sul campione, lo saranno anche sull'ordine.
Comunicateci l'alesaggio, la parete e la lunghezza, nonché il peso del rotolo che avvolgete, e vi risponderemo con una specifica dell'anima e la relativa tolleranza, non con un intervallo.
Email: tob.amy@tobmachine.com | Telefono e WhatsApp: +86 181 2071 5609
Revisionato da: Science Wang, Six Sigma Black Belt, Battery Lines | Ultimo aggiornamento: 26-10-2026
Precedente:
Modello fittizio di cella prismaticaProssimo:
Dispenser automatico di nastro adesivo
se sei interessato ai nostri prodotti e vuoi conoscere maggiori dettagli, ti preghiamo di lasciare un messaggio qui, ti risponderemo al più presto.




 iscriviti a noi