Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Casa
- >
- batteria e materiali forno
- >
- forno di cottura sottovuoto a batteria
- >
- Stufa ad alto vuoto con riscaldamento a contatto
Categorie
Prodotti caldi
Loading...
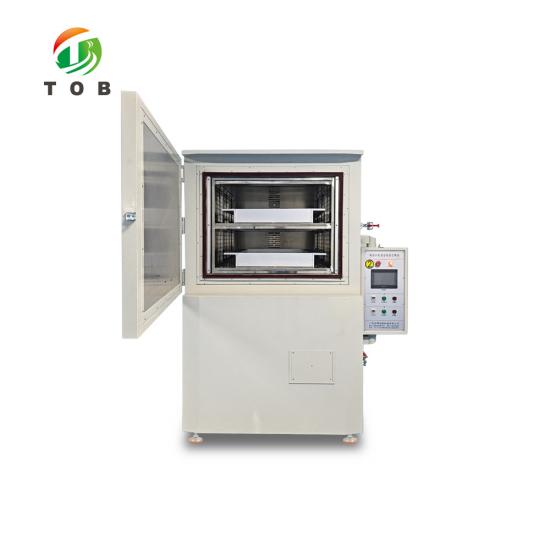
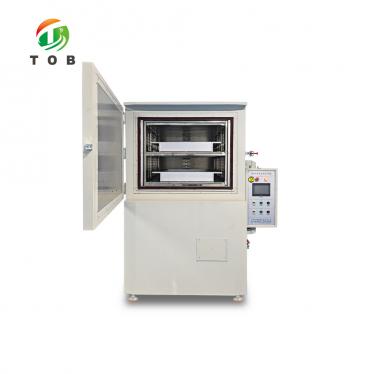
Stufa ad alto vuoto con riscaldamento a contatto
Marca:
TOB NEW ENERGYoggetto numero.:
TOB-GZK03-K1ordine (moq):
1 setPagamento:
L/C,T/Torigine del prodotto:
Chinaporto di spedizione:
XIAMEN
Forno ad alto vuoto a riscaldamento a contatto per l'essiccazione di celle ed elettrodi - TOB-GZK03-K1
Porta singola a tre strati, riscaldamento a contatto su piastra di base fino a 10 °C, vuoto di 10 Pa a vuoto e da 50 a 100 Pa in esercizio, sistema con pompa a vite secca
Panoramica del prodotto e applicazioni ideali
Il TOB-GZK03-K1 è un forno ad alto vuoto a tre strati e porta singola per la rimozione dell'acqua da celle ed elettrodi agli ioni di litio prima del riempimento con elettrolita. È costituito da sette gruppi: il telaio, la cavità interna, il sistema di vuoto e azoto, la parte di controllo elettrico, la parte di circolazione esterna, la parte di circolazione interna e la parte di contatto. Ciascuno dei tre strati può essere pompato, spurgato e riscaldato indipendentemente, il che rappresenta la differenza tra un forno che cuoce un lotto alla volta e un forno che mantiene tre lotti in fasi diverse dello stesso ciclo.
La parola che conta nel nome è contatto. Il calore raggiunge il carico attraverso tre vie in un forno a vuoto, e non sono equivalenti: irraggiamento dalle pareti, convezione da un gas in circolazione e conduzione da una superficie che il componente sta toccando. Nel vuoto c'è pochissimo gas per convezione, quindi un forno puramente ad aria calda diventa un radiatore e la velocità di essiccazione è stabilita da quanta parte del carico può vedere la parete. Questo forno inserisce una piastra riscaldante in silicone sotto ogni strato, il vassoio poggia su quella piastra e il fondo della cella viene riscaldato per conduzione attraverso il vassoio. La piastra è la principale fonte di calore; l'aria di circolazione a forma di U, lato sinistro in uscita e lato destro in entrata, con scarico sui bordi superiore e inferiore, serve a mantenere le pareti della cavità e l'aria alla stessa temperatura della piastra in modo che il carico non venga riscaldato da un lato e raffreddato dall'altro.
La seconda metà del ciclo di essiccazione è la sequenza di vuoto e azoto, ed è ciò che rimuove effettivamente l'acqua. Il solo pompaggio rimuove l'umidità libera lentamente, poiché l'acqua legata nell'elettrodo o nel separatore deve prima diffondere verso la superficie. Alternare una tenuta sotto vuoto con uno spurgo di azoto secco accorcia tale percorso: lo spurgo sostituisce il vapore acqueo nella cavità con gas secco, la successiva evacuazione lo rimuove e il ciclo si ripete. Su questa macchina la sequenza è programmata, non manuale. L'operatore imposta un tempo di riscaldamento, un tempo di vuoto e un tempo di azoto, e il PLC esegue riscaldamento, pompaggio, spurgo e tenuta per il numero di cicli richiesto dalla ricetta.
Il vuoto è prodotto da un gruppo di pompe a vite a secco, la serie BaoSi GSD, con il modello GSD160/1300D come opzione più grande da 1300 m³/h. Una pompa a secco è la scelta giusta in questo caso per un motivo che non ha nulla a che fare con le specifiche: una pompa a tenuta d'olio rilascia vapori d'olio all'indietro nella camera e, in un forno di essiccazione per batterie, tali vapori si depositano proprio sulle superfici che si sta cercando di asciugare. Il gruppo di pompe serve le tre camere attraverso un collettore, dotato di un sistema di blocco che consente di mettere in depressione da una a tre camere alla volta: quando una camera raggiunge il vuoto impostato, la valvola di derivazione si chiude automaticamente prima che se ne apra un'altra, in modo che alla pompa non venga mai richiesto di aspirare contemporaneamente tre camere dall'atmosfera.
Ideale per:
- Asciugatura finale di celle prismatiche, a sacchetto e cilindriche prima del riempimento con elettrolita, in cui la specifica dell'acqua residua rappresenta la soglia per il processo successivo
- Essiccazione di elettrodi e separatori, in cui il carico è piatto e poggia direttamente sulla piastra riscaldata
- Linee pilota e per piccole serie che necessitano di più lotti in lavorazione contemporaneamente senza dover acquistare più forni, poiché i tre strati funzionano in modo indipendente
- Sviluppo di processi in cui il vuoto, l'azoto e i tempi di mantenimento sono ancora in fase di ottimizzazione, poiché tutti e tre vengono impostati dal touch screen anziché tramite valvole manuali
- Camere di asciugatura con alimentazione di azoto, in cui il forno può funzionare con un ciclo a spurgo di azoto anziché con un ciclo di puro vuoto
Altri tre forni in questo catalogo svolgono funzioni sovrapposte e la differenza sta nel formato piuttosto che nella qualità. Se il ciclo di essiccazione deve essere eseguito senza un operatore, il forno di essiccazione automatico ad alto vuotoè il formato automatico. Se due livelli sono sufficienti per la dimensione del batch, ilforno ad alto vuoto a doppio stratoraggiunge i 150 °C e utilizza lo stesso vassoio. Se il lavoro è su scala di laboratorio anziché di produzione, ilForno da laboratorio sotto vuoto DZF-6050è l'unità da banco piccola. Ciò che descrive questa pagina è il formato a riscaldamento per contatto a tre strati, e ciò che non può fare è asciugare un carico che deve essere rullato o ruotato durante l'asciugatura: i vassoio sono statici e la piastra di contatto riscalda solo ciò che vi è appoggiato sopra.
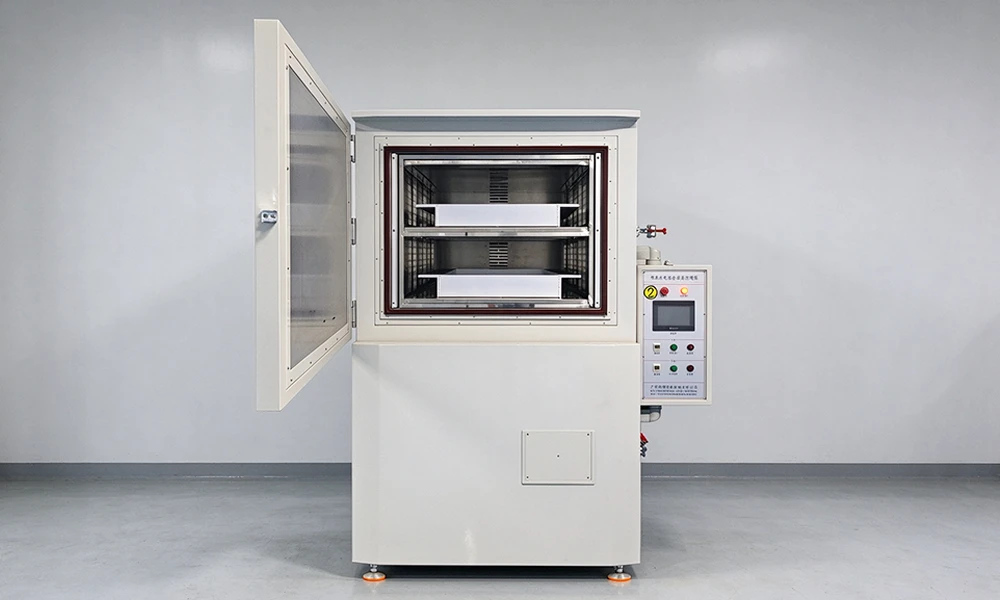
Fornetto ad alto vuoto a riscaldamento per contatto TOB-GZK03-K1 a tre strati con porta singola
Specifiche complete
Le tabelle sottostanti riportano la scheda tecnica, riprodotta senza arrotondamenti. È opportuno precisare due convenzioni prima di leggerle. Innanzitutto, ogni valore di vuoto è una pressione e non una lettura da manometro, quindi 10 Pa indica una pressione assoluta di 10 Pa e non un deficit di 10 Pa rispetto all'atmosfera. In secondo luogo, l'uniformità e i tempi di riscaldamento sono riferiti a una cavità vuota a temperatura costante, ovvero l'unica condizione in cui sono comparabili tra diversi fornitori; una cavità carica contenente celle fredde darà sempre valori differenti.
1. Camera, porta e struttura
| Articolo | Specifica |
|---|---|
| Costruzione | Sette gruppi: supporto, cavità interna, sistema del vuoto e dell'azoto, controllo elettrico, circolazione esterna, circolazione interna, riscaldamento a contatto |
| Strati | Tre, ciascuno funzionante in modo indipendente per riscaldamento, vuoto e azoto |
| Dimensioni della cavità interna | Progettato in base alle dimensioni delle celle e dei vassoio del cliente per aumentare lo sfruttamento dello spazio; fissato sul disegno approvato prima della costruzione |
| Materiale del guscio | Lamiera di acciaio laminato a freddo A3, verniciata, grigio-bianco con arancione |
| Materiale interno | Piastra spazzolata industriale in acciaio inossidabile, spessa 4,0 mm |
| Porta | Porta singola, resistente alle esplosioni, resistente alla pressione, con autoscarico della sovrapressione |
| Guarnizione interna | O-ring in gomma siliconica stampata, resistente alle alte temperature e alla corrosione |
| Metodo di riscaldamento | Piastra riscaldante in silicone nella piastra di base per il riscaldamento a contatto, più aria di circolazione interna; conduzione, irraggiamento e convezione combinati |
| Circolazione esterna | Aria di circolazione a U: uscita a sinistra, aspirazione a destra, scarico lungo i bordi superiore e inferiore |
| Raffreddamento | I riscaldatori vengono spenti e l'aria di circolazione trasporta il calore all'esterno, abbreviando il raffreddamento |
| Controllo | Controllo automatico PLC con funzionamento tramite touchscreen, modalità manuale e automatica selezionabili |
| Attacchi per vuoto e gas | Sul retro della macchina; attacco per vuoto KF40, attacco per gas secco con tubo dell'aria da 12 mm |
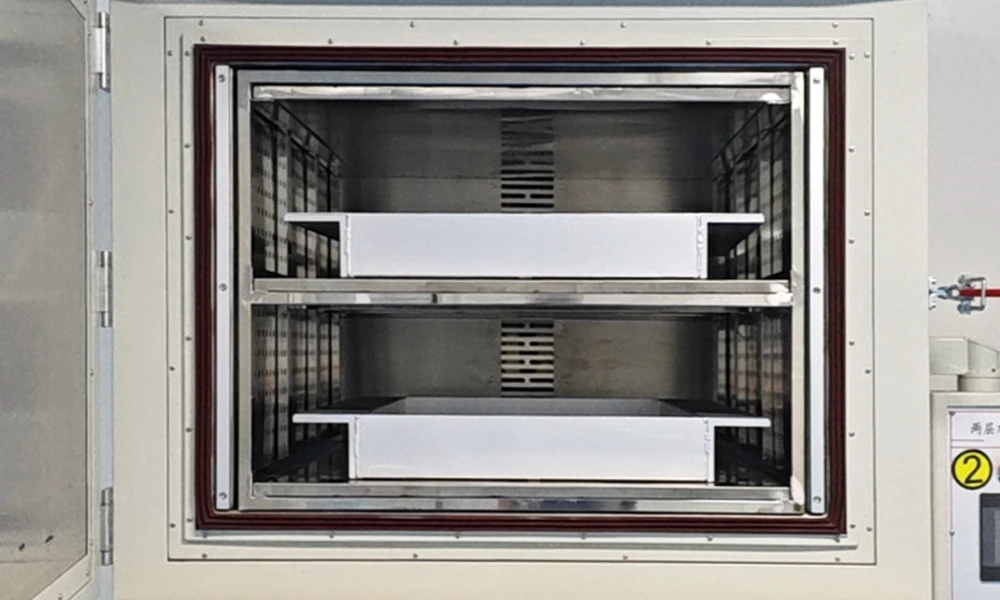
La cavità vista attraverso la porta aperta: le piastre di contatto sulle loro guide laterali, la guarnizione stampata attorno all'apertura e le griglie di circolazione sulla parete posteriore.
2. Controllo del vuoto e della temperatura
| Articolo | Specifiche |
|---|---|
| Vuoto finale, cavità vuota | Non superiore a 10 Pa |
| Vuoto di esercizio | Da 50 Pa a 100 Pa per l'essiccazione ad alto vuoto; basso vuoto controllato a non più di -20 kPa, il limite inferiore per lo scambio di azoto |
| Tasso di perdita | Dopo il pompaggio al vuoto limite e la chiusura della valvola, la pressione aumenta di non oltre 500 Pa in 24 ore |
| Tempo di svuotamento | Una camera dall'atmosfera a 10 Pa in 10 minuti o meno, cavità vuota |
| Intervallo di temperatura | Temperatura ambiente da +10 °C a 100 °C |
| Uniformità della temperatura | ±3 °C nella cavità a temperatura costante, scatola vuota |
| Tempo di riscaldamento | Da temperatura ambiente a 85 °C in 30 minuti o meno, a pressione atmosferica e a vuoto; la cavità si stabilizza 60 minuti dopo che il regolatore ha raggiunto il setpoint, scatola vuota |
| Profilo di riscaldamento | Salita della curva dalla temperatura ambiente al setpoint, linea retta una volta a temperatura costante |
| Temperatura superficiale | Non più della temperatura ambiente +20 °C con la cavità a 100 °C |
| Controllo della temperatura | SSR a tiristori con PID, bassa inerzia termica; sensore a termocoppia di tipo K; termoregolatore di sovratemperatura separato |
| Funzionamento per strato | Riscaldamento, pompaggio del vuoto e riempimento di azoto sono impostati ed eseguiti per strato |
3. Requisiti di alimentazione, peso e installazione
| Articolo | Specifiche |
|---|---|
| Alimentazione elettrica | 380 V, 50 Hz, trifase a cinque fili; il cliente deve fornire un interruttore dedicato e il cablaggio esterno verso il forno |
| Potenza nominale del forno | 30 kW |
| Potenza del sistema del vuoto | 10 kW |
| Potenza del refrigeratore | 4 kW |
| Consumo energetico | Non superiore a 30 kWh al picco e 6 kWh a regime stazionario, solo forno, esclusi la pompa per il vuoto e il sistema di raffreddamento |
| Peso della macchina | Circa 1850 kg |
| Spazio libero, frontale | Non inferiore a 1500 mm tra la parte anteriore del forno e la parete |
| Spazio libero, lati e parte posteriore | Non inferiore a 300 mm |
| Aria compressa | Da 0,6 a 0,7 MPa tramite un tubo dell'aria da 8 mm, solo per l'azionamento delle valvole |
| Azoto | Da 0,1 a 0,2 MPa tramite un tubo da 12 mm, 2 m³ per ciclo per forno |
| Condizioni ambientali | Da -5 a 35 °C, umidità relativa pari o inferiore al 40%, nessun gas, liquido o solido infiammabile o esplosivo nelle vicinanze |
Nota sul dimensionamento: la scheda tecnica indica il forno a 30 kW, il sistema del vuoto a 10 kW e il refrigeratore a 4 kW, mentre il dato sul consumo si riferisce esplicitamente al solo forno. Se il gruppo pompa e il refrigeratore vengono forniti insieme al forno, l'alimentazione in ingresso deve essere dimensionata sulla base della somma anziché sui soli 30 kW. Verificare questo aspetto rispetto allo schema elettrico prima che i lavori in cantiere vengano definiti.
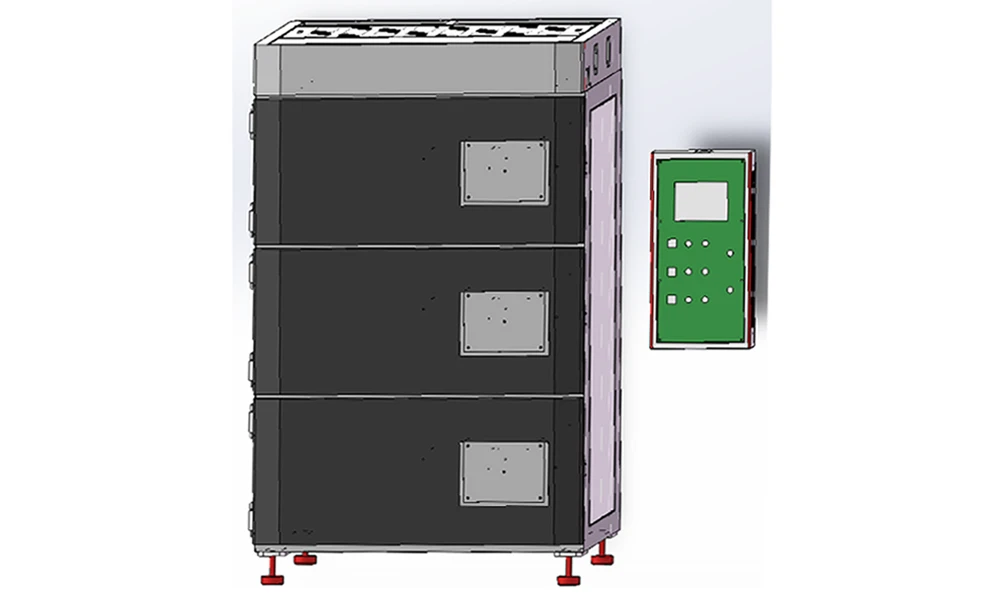
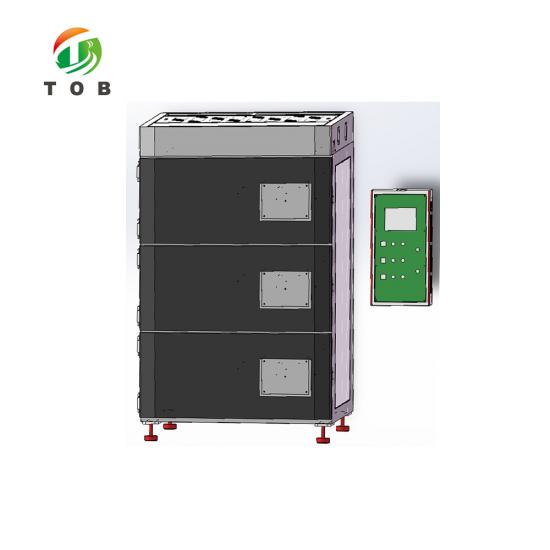
Disegno di assieme: la sovrapposizione degli strati sulla sinistra e la scatola di controllo mostrata accanto. Verificare il formato di consegna, pannello integrato o armadio separato, rispetto alla propria planimetria.
4. Sistema del vuoto e opzioni pompa
Il gruppo pompa viene fornito come parte del sistema forno oppure può essere fornito dal cliente. La tabella include i cinque modelli di pompe a vite a secco BaoSi GSD offerti, con il modello GSD160/1300D che è il più grande e quello specificato per questa macchina.
| Modello | GSD120D | GSD160D | GSD120/600D | GSD160/1080D | GSD160/1300D |
|---|---|---|---|---|---|
| Velocità di pompaggio, m³/h | 120 | 160 | 600 | 1080 | 1300 |
| Pressione totale limite, Pa | 0,5 o inferiore | 0,5 o meno | 0,1 o meno | 0,1 o meno | 0,1 o meno |
| Potenza nominale del motore, kW | 3,7 | 5,5 | 2,2 + 3,7 | 3,7 + 5,5 | 3,7 + 5,5 |
| Tensione del motore, trifase, V | 380, 400 | ||||
| Porta di ingresso | KF40 | KF40 | VG80 | VG100 | VG100 |
| Porta di scarico | KF40 | ||||
| Pressione dell'acqua di raffreddamento, MPa | da 0,1 a 0,4 | ||||
| Portata dell'acqua di raffreddamento, L/min | 4 o più | ||||
| Temperatura dell'acqua di raffreddamento, °C | da 5 a 30 | ||||
| Attacco dell'acqua di raffreddamento | G3/8 | ||||
| Pressione di spurgo N2, MPa | da 0,2 a 0,6 | ||||
| Portata di spurgo N2, L/min | da 12 a 50 | ||||
| Attacco di spurgo N2 | G1/4 | ||||
| Pressione di mandata massima, MPa | 0,14 | ||||
| Rumorosità, con silenziatore e valvola di non ritorno, dB | 70 o meno | 70 o meno | 68 o meno | 70 o meno | 70 o meno |
| Temperatura e umidità ambiente | da 5 a 40 °C, inferiore al 90 percento di umidità relativa | ||||
| Peso, kg | 335 | 350 | 455 | 490 | 495 |
La regola del collettore fa parte delle specifiche, non di una preferenza operativa. È possibile pompare fino a tre camere contemporaneamente e, quando una camera raggiunge il vuoto impostato, la valvola di derivazione si chiude automaticamente prima che ne venga aperta un'altra; al di sopra di due strati, il setpoint di protezione del vuoto deve essere disattivato, motivo per cui la sequenza è scritta nel PLC anziché essere lasciata all'operatore. Le tubazioni del vuoto seguono il disegno contrattuale approvato, disposto in modo da mantenere la pompa il più vicino possibile ai forni come consentito dalla disposizione, con i brevi soffietti flessibili in dotazione. Laddove siano necessari percorsi di tubazioni aggiuntivi, questi vengono concordati in anticipo e l'installatore viene nominato in quel momento.
Componenti elettrici e meccanici
L'elenco degli strumenti è deliberatamente conservativo. Un forno a vuoto trascorre la sua vita alternando cicli tra l'atmosfera e 100 Pa a 100 °C, e le parti che si guastano per prime sono il controller, l'SSR e le valvole piuttosto che la camera. Nominare i marchi è il modo onesto per dire cosa si sta acquistando.
| N. | Componente | Marchio o specifica |
|---|---|---|
| 1 | Regolatore di temperatura | Regolatore digitale intelligente con sintonizzazione automatica PID a microcomputer, Xiamen Yudian |
| 2 | Modulo di controllo della temperatura | PID con tiristore SSR, Xiamen Yudian |
| 3 | Protezione da sovratemperatura | Regolatore digitale intelligente separato con sintonizzazione automatica PID a microcomputer, Xiamen Yudian |
| 4 | Sensore di temperatura | Termocoppia di tipo K |
| 5 | Vacuometro | Vacuometro a resistenza, Inficon, Svizzera |
| 6 | Valvola del vuoto e valvola del gas | Valvola a deflettore per alto vuoto |
| 7 | PLC | Inovance |
| 8 | Touch screen | Inovance |
| 9 | Relè a stato solido | Yangming |
| 10 | Elemento riscaldante | Su misura, Hengkao |
| 11 | Interruttore differenziale | CHINT |
| 12 | Teleruttore | Schneider |
| 13 | Modalità di controllo | Ciclo automatico PLC per riscaldamento, vuoto e immissione di gas, ciascuna fase impostata dal touch screen |
Perché il riscaldamento a contatto rimuove l'acqua più velocemente rispetto alla sola aria calda
Il calore raggiunge un carico in un forno attraverso tre vie: conduzione tramite ciò che tocca, convezione attraverso il gas circostante e irraggiamento dalle superfici che lo vedono. A pressione atmosferica tutte e tre funzionano e un forno ad aria calda ben costruito va bene. Man mano che la pressione scende verso il range operativo di questa macchina, il gas si dirada e la convezione smette di trasportare calore significativo, per cui al carico rimangono solo irraggiamento e contatto. Un forno convenzionale in queste condizioni si riscalda lentamente dall'esterno verso l'interno, e l'ultima parte del carico a raggiungere la temperatura è quella che si asciuga per ultima.
Il riscaldamento a contatto cambia quale via è primaria. Ciascuno strato ha una piastra riscaldante in silicone integrata nella piastra di base, il vassoio poggia in piano su di essa e le celle poggiano sul vassoio. Il percorso del calore è breve e non dipende dalla pressione nella cavità, quindi la velocità di essiccazione rimane elevata anche a 50 Pa, dove un forno ad aria calda sarebbe in difficoltà. Questa è l'intera motivazione alla base del formato, ed è il motivo per cui il valore della temperatura nella scheda tecnica è solo metà della storia: ciò che conta in un forno a contatto è che la piastra rimanga al setpoint mentre la camera viene svuotata e spurgata.
L'altra metà consiste nell'impedire che il resto della cavità diventi un dissipatore di calore. Il percorso dell'aria a U aspira da sinistra, ritorna a destra e fuoriesce lungo i bordi superiore e inferiore, e l'aria delle pareti viene mantenuta alla stessa temperatura della piastra. Senza questo, la porta e le pareti laterali risulterebbero più fredde del carico, il vapor acqueo si condenserebbe su di esse e la successiva evacuazione dovrebbe rimuoverlo di nuovo. Questo è anche il motivo per cui il valore della temperatura superficiale viene indicato a 100 °C di temperatura della cavità: un armadio che si scalda troppo all'esterno è un armadio che sta perdendo il calore per cui si sta pagando.
Il calore a contatto è spietato in un modo specifico, e vale la pena saperlo prima di specificare i vassoi. Due interfacce si trovano tra il riscaldatore e la cella: dalla piastra al vassoio e dal vassoio alla cella. Ognuna di esse costituisce una resistenza termica, e ciascuna peggiora se le superfici non sono piatte e pulite. Un vassoio che è stato fatto cadere, una bava sulla parte inferiore, un granello essiccato di sospensione sotto una cella: ognuno di questi crea un punto freddo locale che il controllore non può vedere, poiché la termocoppia legge la cavità anziché la cella. Il carico sembrerà asciutto all'esterno e risulterà umido all'interno, e il guasto seguirà il vassoio anziché il forno.
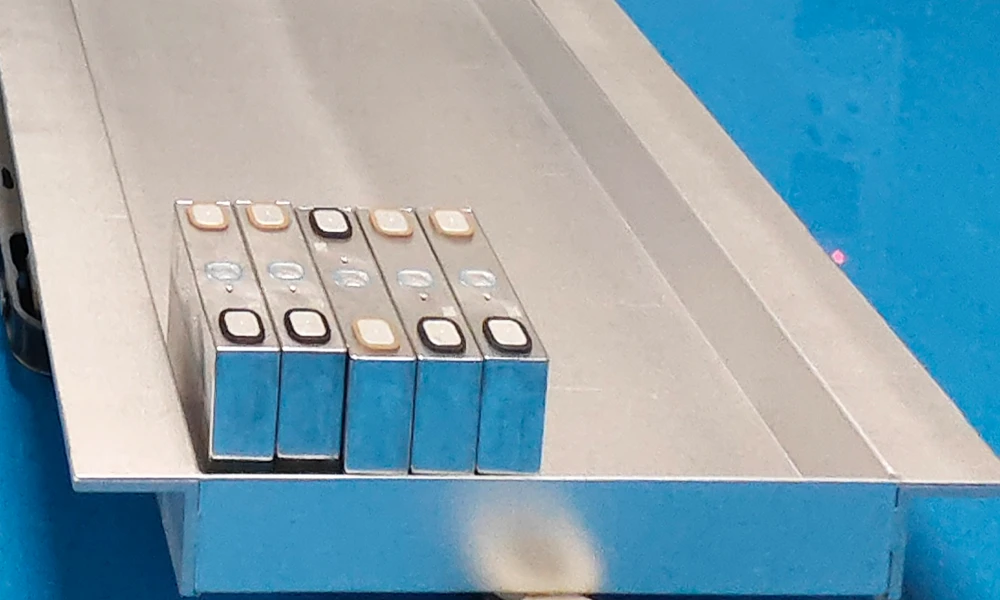
Celle posate sul proprio vassoio: l'interfaccia tra vassoio e cella, insieme all'interfaccia sottostante tra piastra e vassoio, è il punto in cui il calore di contatto deve passare.
La sequenza di vuoto e azoto è ciò che trasforma il calore in secchezza. L'acqua in un elettrodo non si trova semplicemente in superficie in attesa di essere pompata via; deve prima diffondere attraverso il rivestimento e il separatore, un processo lento. Un mantenimento del vuoto estrae il vapore man mano che si forma, e un lavaggio con azoto secco sostituisce l'atmosfera della cavità in modo che la successiva evacuazione parta da gas secco anziché da aria umida. Alternare i due processi è più veloce rispetto all'uso di uno solo di essi, ed è il motivo per cui la ricetta richiede un tempo di riscaldamento, un tempo di vuoto e un tempo di azoto anziché una singola durata. Il numero di cicli è la variabile che viene ottimizzata per ciascun prodotto.
La pompa a vite a secco chiude il cerchio. Una pompa lubrificata a olio impiegata nell'eliminazione dell'acqua aspira il vapore acqueo nel proprio olio, l'olio si emulsiona e la pressione limite sale progressivamente finché qualcuno non cambia l'olio. Una pompa a vite a secco non contiene olio nel volume spazzato, quindi l'acqua fuoriesce con lo scarico anziché accumularsi, e non vi è vapore d'olio che possa rifluire sulle parti appena asciugate. Questo è il motivo per cui qui viene specificata la serie GSD anziché una pompa a olio più economica, ed è una dichiarazione sul processo piuttosto che sulla pompa.
Ciò che il riscaldamento a contatto non risolve è la geometria del carico. La piastra si riscalda dal basso, quindi un vassoio caricato con un solo strato di celle si comporta in modo molto diverso rispetto allo stesso vassoio impilato su tre livelli: le celle in cima alla pila sono riscaldate dai vicini e per irraggiamento anziché dalla piastra, e subiscono un ritardo. Se il vostro processo richiede un tempo di mantenimento definito, mantenete il vassoio a singolo strato o accettate un ciclo più lungo, e considerate il dato di uniformità di ±3 °C per quello che è: una dichiarazione su una cavità vuota a temperatura costante, non una promessa riguardo al centro di una pila alta.
Caratteristiche ingegneristiche chiave
- Riscaldamento a contatto su ogni strato. Una piastra riscaldante in silicone è integrata nella piastra di base di ciascuno strato, quindi il percorso termico principale è per conduzione nel vassoio e non viene indebolito dal vuoto. Questa è la caratteristica che distingue questo formato da un forno a vuoto ad aria calda.
- Tre strati, ciascuno con il proprio ciclo. Riscaldamento, vuoto e azoto vengono impostati ed eseguiti per strato, in modo che uno strato possa essere in fase di cottura mentre un altro è in fase di lavaggio e un terzo in raffreddamento.
- 10 Pa a vuoto, da 50 a 100 Pa di esercizio, 500 Pa ogni 24 ore. Il dato relativo alla perdita è quello da considerare: una camera che guadagna 500 Pa al giorno manterrà comunque 50 Pa durante una cottura, mentre una camera che guadagna 5.000 Pa non lo farà.
- Uniformità a 3 gradi da due fonti di calore. La piastra riscalda il carico e l'aria della parete a U mantiene la cavità alla stessa temperatura, in modo che il carico non venga riscaldato da un lato e raffreddato dall'altro.
- Un gruppo di pompe a vite a secco con interblocco del collettore. Nessun olio nel volume spazzato, quindi l'acqua fuoriesce con lo scarico e le valvole di derivazione si chiudono automaticamente quando ciascuna camera raggiunge il valore impostato.
- Saldatura di recipienti a pressione, interno in acciaio inossidabile da 4,0 mm. La cavità è saldata secondo le norme per i recipienti a pressione anziché piegata e giuntata, il che impedisce che si deformi attraverso migliaia di cicli da atmosfera a vuoto.
- Sette protezioni, tra cui scarico di sovrapressione e interruzione automatica del gas. La porta è resistente alle esplosioni e alla pressione con una funzione di scarico automatico, e gli ingressi del gas si chiudono automaticamente se una cavità viene riempita eccessivamente, risparmiando azoto e proteggendo al contempo la camera.
Sequenza operativa, sicurezza e manutenzione
1. Il ciclo di cottura, passo dopo passo
Il carico viene effettuato con un carrello portato all'altezza dello strato che viene riempito, e l'unica porta a tutta altezza è ciò che lo consente: il vassoio entra sulle sue guide dal carrello anziché essere fatto passare attraverso un piccolo portello. Una volta chiusa la porta e soddisfatto il blocco di sicurezza, il ciclo viene eseguito secondo la ricetta. La sequenza sottostante è quella eseguita dal PLC.
- Caricare il vassoio di celle o elettrodi sulla piastra di contatto dello strato in uso e chiudere la porta.
- Confermare la ricetta sul touchscreen. Il tempo di riscaldamento, il tempo di vuoto e il tempo di azoto sono già impostati; l'avvio dello strato cede il controllo al PLC.
- Eseguire il vuoto fino al valore impostato.
- Riempire con azoto secco fino al limite di basso vuoto, non superiore a -20 kPa, che costituisce il limite inferiore per lo scambio.
- Riscaldare alla temperatura impostata e mantenere.
- Eseguire nuovamente il vuoto, rimuovendo il vapor d'acqua che il primo mantenimento ha espulso dal carico.
- Cottura sottovuoto per il tempo di vuoto programmato.
- Riempire nuovamente con azoto.
- Cottura in azoto per il tempo di azoto programmato. I passaggi da 6 a 9 si ripetono finché il numero impostato di cicli è completo.
- Raffreddare naturalmente, con le resistenze spente e l'aria di circolazione che smaltisce il calore.
- Scaricare il vassoio quando la cavità si è raffreddata, e avviare lo strato successivo o il lotto successivo.
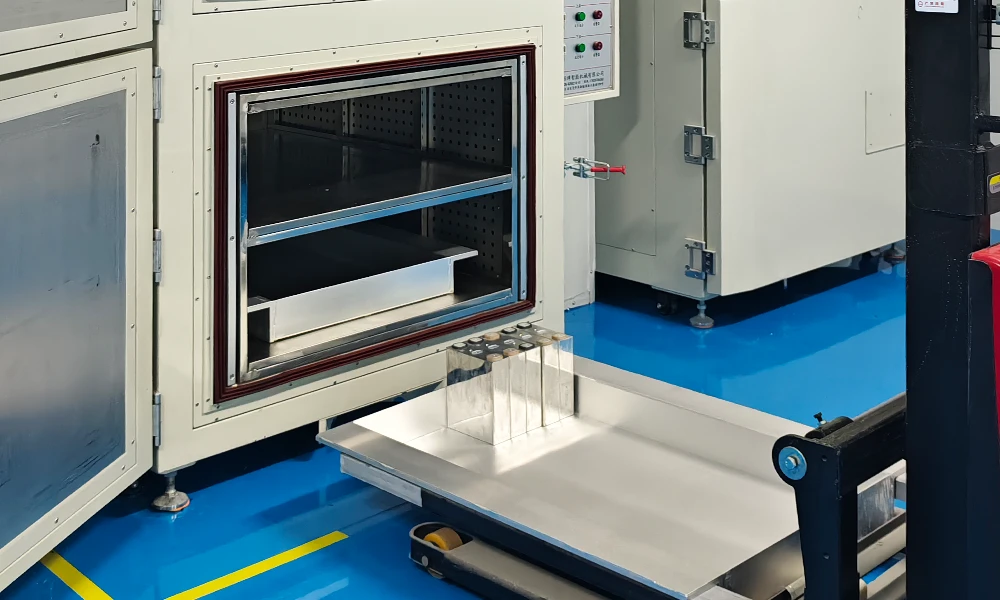
Un vassoio di celle prismatiche portato allo strato sul carrello di carico, con la piastra di contatto a livello del piano del carrello.
2. Protezione di sicurezza
L'elenco delle protezioni copre le quattro cose che possono effettivamente andare storto in un forno a vuoto: una resistenza fuori controllo, un elemento o ventilatore in cortocircuito, una porta aperta sottovuoto e una camera che continua a riempirsi dopo aver dovuto smettere. Ognuno dei sette elementi sottostanti è un dispositivo fisico, non un limite software.
- Protezione da sovratemperatura della cavità, che interrompe automaticamente l'alimentazione al raggiungimento del limite.
- Protezione da sovracorrente e cortocircuito sugli elementi riscaldanti.
- Protezione da sovracorrente e cortocircuito sulla ventola di circolazione interna.
- Protezione da sovracorrente e cortocircuito sul sistema di controllo.
- Una porta a prova di esplosione appositamente progettata e dimensionata per la pressione, con funzione di scarico automatico della sovrapressione.
- Arresto automatico degli ingressi di azoto e gas secco in caso di riempimento eccessivo della cavità, il che fa risparmiare gas e protegge contemporaneamente la camera.
- Un allarme acustico e visivo al termine del tempo impostato, per ogni strato.
Il blocco di sicurezza della porta merita di essere menzionato separatamente perché è facile da dare per scontato e costoso se gestito male: la cottura non può essere avviata finché la porta non è chiusa e la cavità non è sigillata. Inoltre, le regole del sito riportate nella scheda tecnica non sono una decorazione. Non cuocere materiali infiammabili, corrosivi, combustibili o esplosivi nella cavità e tenere la macchina lontana da aree in cui tali gas, liquidi o solidi sono presenti.
3. Manutenzione e ciò che si usura realmente
Il materiale di consumo su questa macchina è la guarnizione della porta, non la resistenza. Un O-ring in silicone stampato che viene compresso contro una flangia inossidabile una o due volte all'ora, a 100 °C, in una camera che viene messa in pressione e sfiatata, è il componente che alla fine farà superare al tasso di perdita la soglia di 500 Pa per 24 ore. Tenete d'occhio quel numero: viene misurato a vuoto dopo un'evacuazione con la valvola chiusa, e una tendenza in salita è il primo avvertimento che riceverete.
Il secondo è il gruppo pompe. Una pompa a vite a secco richiede la sua acqua di raffreddamento nell'intervallo dichiarato da 0,1 a 0,4 MPa e 4 L/min o più a 5 - 30 °C, e richiede che il flusso di spurgo dell'azoto rimanga tra 0,2 e 0,6 MPa a 12 - 50 L/min. Un'acqua di raffreddamento troppo calda o troppo lenta si manifesta inizialmente come una pressione limite più elevata piuttosto che come un allarme, e spesso viene attribuita alla guarnizione della camera. Controllate l'acqua prima di sostituire la guarnizione.
Terzi sono i vassoi, che rappresentano l'elemento più economico da mantenere in ordine. Un vassoio piatto che poggia completamente sulla piastra conduce il calore; un vassoio con una bava o un angolo deformato no, e il difetto si presenterà come uno strato freddo anziché come un guasto della macchina. Tenete una riga di riscontro presso il forno, non in magazzino. Lo stesso vale per le sedi delle valvole sul collettore: una valvola a farfalla che non si chiude ermeticamente costringe la pompa a lavorare contro una perdita e, dall'andamento della pressione, sembra un problema della pompa.
FAQ ingegneristiche
D: Quali dimensioni della cavità ottengo e può essere costruita attorno al mio vassoio?
La cavità è progettata in base alle dimensioni delle celle e dei vassoi del cliente anziché essere scelta da un elenco, cosa dichiarata nella scheda tecnica come caratteristica e anche il motivo per cui su questa pagina non compaiono dimensioni della cavità. Inviate il disegno del vassoio, l'altezza della cella e il numero di vassoi per strato, e la cavità verrà fissata sul disegno approvato prima dell'inizio della costruzione. Considerate qualsiasi dimensione della cavità citata senza il vostro vassoio come una semplice ipotesi.
D: È possibile pompare tutti e tre gli strati contemporaneamente?
Sì, con la sequenza. È possibile pompare insieme fino a tre camere e, quando una camera raggiunge il vuoto impostato, la valvola di derivazione si chiude automaticamente prima che se ne apra un'altra, proteggendo così la pompa dall'essere chiamata a svuotare più camere contemporaneamente dall'atmosfera. Oltre i due strati, il valore di impostazione della protezione dal vuoto deve essere disattivato per consentire l'esecuzione della sequenza, il che costituisce un'impostazione anziché una modifica.
D: 30 kW è il carico elettrico totale che devo fornire?
No, e questo è l'elemento più spesso trascurato nella fase di pianificazione del sito. Il forno ha una potenza nominale di 30 kW, il sistema del vuoto è elencato separatamente a 10 kW e il chiller a 4 kW. Le cifre di consumo di 30 kWh di picco e 6 kWh a regime sono esplicitamente riferite al forno senza pompa per vuoto e sistema di raffreddamento. Se il gruppo pompa e il chiller fanno parte della fornitura, dimensionate l'alimentazione in ingresso considerando il totale.
D: Quali utenze devono essere presenti in loco prima dell'installazione?
Quattro. Alimentazione a 380 V, 50 Hz, trifase a cinque fili con interruttore magnetotermico dedicato e cablaggio esterno verso il forno. Azoto da 0,1 a 0,2 MPa attraverso un tubo da 12 mm, consentendo circa 2 m³ per ciclo per forno. Aria compressa da 0,6 a 0,7 MPa attraverso un tubo da 8 mm solo per l'azionamento delle valvole, quindi è sufficiente una piccola fornitura. Acqua di raffreddamento per la pompa a 0,1 - 0,4 MPa, 4 L/min o più, 5 - 30 °C. Il locale stesso deve rimanere tra -5 e 35 °C con umidità relativa del 40 percento o inferiore, con 1500 mm di spazio libero nella parte anteriore e 300 mm sui lati e sul retro.
D: L'intervallo si ferma a 100 °C. È sufficiente per l'essiccazione delle celle?
La temperatura ambiente da +10 a 100 °C è l'intervallo specificato, ed è definito da ciò per cui sono costruiti la piastra di contatto e la guarnizione piuttosto che dal controller. Se sia sufficiente dipende dalla vostra ricetta: l'essiccazione di celle ed elettrodi viene normalmente eseguita ampiamente all'interno di questo intervallo, motivo per cui il formato esiste. Se il vostro processo richiede 120 o 150 °C, questo è il forno sbagliato e il forno sottovuoto spinto a doppio strato collegato sopra raggiunge i 150 °C, a scapito della piastra di contatto.
D: Perché specificare una pompa a vite a secco anziché una più economica pompa a olio?
Poiché il compito di questo forno è rimuovere l'acqua. Una pompa sigillata a olio assorbe quell'acqua nel suo olio, l'olio si degrada e la pressione raggiungibile aumenta gradualmente fino a quando l'olio non viene cambiato, trasformando una variabile di processo in un'attività di manutenzione. Una pompa a vite a secco non ha olio nel volume spazzato, quindi l'acqua fuoriesce con lo scarico e non ci sono vapori d'olio che rifluiscono sulle parti appena asciugate. Il compromesso è un prezzo d'acquisto più elevato e la necessità di acqua di raffreddamento che deve essere rispettata.
Invia il disegno del tuo vassoio e l'obiettivo di umidità, e ti risponderemo con le dimensioni della cavità e la disposizioneer count e il modello di pompa di cui il ciclo ha bisogno.
Email: tob.amy@tobmachine.com | Tel / WhatsApp: +86 181 2071 5609
Recensito da: Science Wang, Six Sigma Black Belt, Battery Lines | Ultimo aggiornamento: 2026-11-03
Precedente:
forno a vuoto manuale per batteria al litioProssimo:
Forno ad alto vuoto a doppio strato
se sei interessato ai nostri prodotti e vuoi conoscere maggiori dettagli, ti preghiamo di lasciare un messaggio qui, ti risponderemo al più presto.


 iscriviti a noi