Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Casa
- >
- Altre attrezzature
- >
- Bobine di avvolgimento per rotoli di elettrodi
Categorie
Prodotti caldi
Loading...
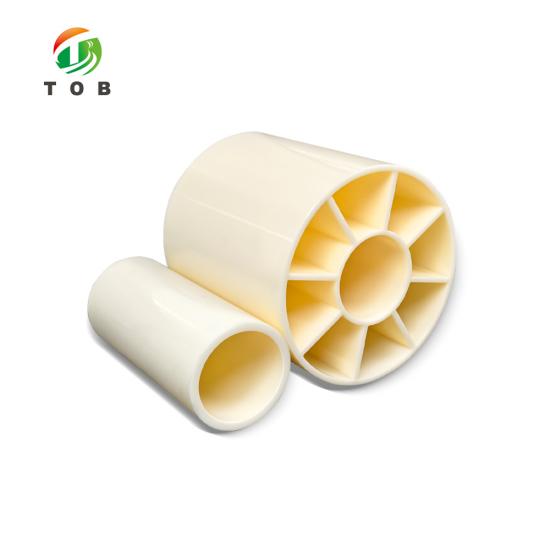


Bobine di avvolgimento per rotoli di elettrodi
Marca:
TOB NEW ENERGYoggetto numero.:
TOB-WR-Seriesordine (moq):
1Pagamento:
L/C, T/Torigine del prodotto:
Chinaporto di spedizione:
XIAMEN
Rocchetti animella di avvolgimento per rotolo di elettrodi - Serie TOB-WR
Fori da 1 a 8 pollici, lunghezze da 4 a 3000 mm, con diametro, eccentricità e rettilineità mantenuti a circa la metà della tolleranza indicata altrove per la stessa dimensione
Panoramica del prodotto e applicazioni ideali
Un rotolo di elettrodi è preciso solo quanto l'animella su cui è avvolto. L'animella è il riferimento rotante per il supporto di svolgimento, la calandra e la taglierina, e qualsiasi errore dell'animella si trasferisce direttamente nel rotolo sotto forma di eccentricità, deviazione del bordo o ondulazione di tensione che si manifesta in seguito come variazione dello spessore del rivestimento. La serie TOB-WR è l'animella che forniamo per questo compito: fori da 1 a 8 pollici, lunghezze da 4 a 3000 mm e quattro tolleranze - diametro esterno, foro, eccentricità e rettilineità - mantenute più strette rispetto alle animelle solitamente indicate per la stessa dimensione nominale.
La serie è progettata per un uso ripetuto piuttosto che per un solo ciclo sulla linea. I fori da 1 pollice a 8 pollici coprono sia i mandrini di una spalmatrice da laboratorio sia quelli di un avvolgitore di produzione; le lunghezze da 4 mm a 3000 mm coprono qualsiasi esigenza, da uno spezzone corto a un'animella di produzione a tutta larghezza. Laddove nessuna dimensione standard sia adatta, il foro, lo spessore della parete e la lunghezza vengono realizzati su misura, ed è così che una buona parte delle animelle mostrate in questa pagina lascia l'officina.
Ideale per:
- Linee di rivestimento per elettrodi, in cui il rotolo si svolge sotto tensione e qualsiasi errore dell'animella diventa una deviazione del nastro nell'intercapedine di rivestimento
- Calandre e presse a rulli, in cui l'elettrodo viene riavvolto su un'animella dopo la compattazione
- Taglio e giuntatura, in cui il rotolo stretto finito deve girare in modo preciso su un'animella nuova
- Essiccazione sottovuoto, in cui il rotolo viene cotto sulla sua animella e riutilizzato successivamente
- Spalmatrici da laboratorio con mandrini da 1 pollice o 3 pollici e linee pilota che passano da l'uno all'altro
- Gruppi di ricerca che gestiscono spezzoni corti, per i quali un'animella da 3000 mm non è la soluzione adatta
Questa pagina riguarda l'animella stessa, non l'hardware che la circonda. L'albero, il mandrino d'serraggio o il mandrino espansibile che sostiene l'animella appartengono alla macchina: se avete bisogno di quel lato della linea, la dispositivo automatico di avvolgimento e svolgimento per la lavorazione di rotoli di elettrodi per batterie è la pagina da leggere. Inoltre, un'animella non può correggere un nastro che sta già deviano - può solo evitare di peggiorare la situazione.
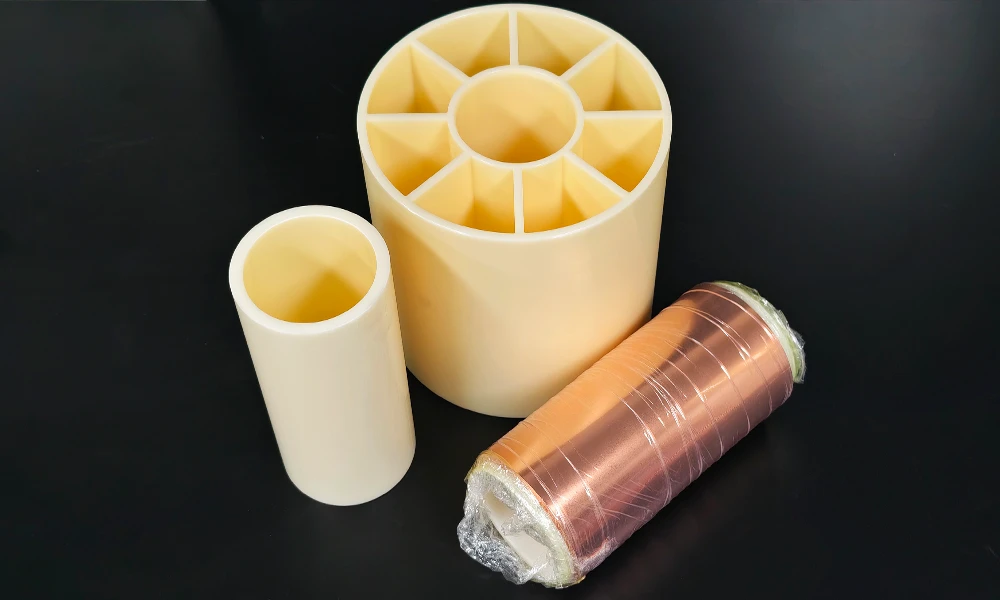
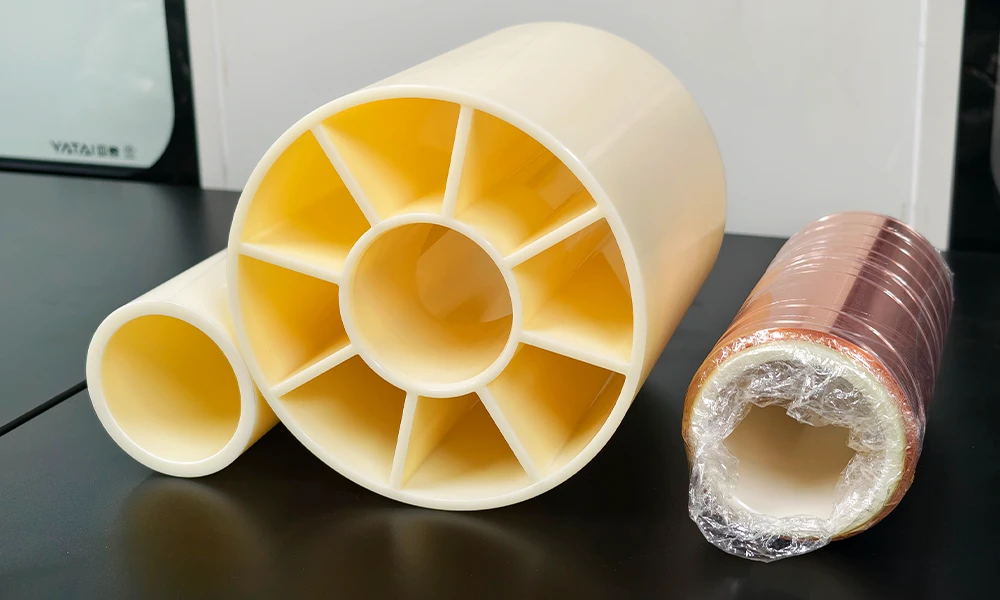
Un rotolo di foglio di rame avvolto su una delle nostre animelle piccole, accanto a due animelle nude con fori diversi.
Specifiche complete
Tre elementi determinano se un'animella è utilizzabile sulla vostra linea: le dimensioni a cui si adatta, la tolleranza che mantiene e il materiale di cui è composta la parete. Le tabelle sottostanti coprono i primi due aspetti. Viene prima la gamma dimensionale, poi le dimensioni che manteniamo più rigorosamente, infine la tabella delle tolleranze che distingue questa serie dalle animelle solitamente indicate per la stessa dimensione nominale.
1. Gamma dimensionale
| Articolo | Intervallo |
|---|---|
| Foro, diametro interno | Da 1 a 8 pollici |
| Lunghezza | Da 4 a 3000 mm |
| Diametro esterno e parete | Definiti dal foro ordinato; le dimensioni che manteniamo più spesso si trovano nella tabella seguente |
| Lavorazioni personalizzate | Foro, spessore della parete e lunghezza al di fuori delle dimensioni standard possono essere realizzati su misura |
2. Dimensioni mantenute più spesso
| Foro, diametro interno | Spessore della parete | Lunghezza |
|---|---|---|
| 76,5 mm | 6 mm | 45 / 64,5 / 77,5 mm |
| 76,8 mm | 8 mm | Da 35 a 2000 mm |
| 153 mm | 11,5 mm | da 35 a 2000 mm |
Queste tre sono le dimensioni che produciamo più spesso, non il limite di ciò che possiamo realizzare. Un foro che non è in questo elenco costituisce una richiesta, non un rifiuto.
3. Tolleranza rispetto alla stessa dimensione altrove
| Articolo | Unità | Altri fornitori, 3 pollici x 8,5 mm | TOB-WR, 3 pollici x 8,5 mm |
|---|---|---|---|
| 1. Diametro esterno | mm | 0,2 | 0,1 |
| 2. Diametro interno | mm | 0,4 | 0,25 |
| 3. Eccentricità | mm | 0,2 | 0,12 |
| 4. Rettilineità | mm per 600 mm | 0,52 | 0,2 |
Tutti e quattro i dati sono in mm e sono indicati per la stessa dimensione nominale, un foro da 3 pollici con uno spessore di 8,5 mm. La colonna di sinistra è la tolleranza dichiarata per anime comparabili di altri fornitori; la colonna di destra è quella su cui viene ispezionata questa serie. Entrambe meritano di essere verificate su un campione prima di impegnarsi su una quantità di produzione.
4. Dimensioni utilizzate in questa pagina

Sezione di un'anima: D è il diametro esterno su cui viene avvolto il nastro, d è il foro che deve adattarsi al vostro mandrino, L è la lunghezza.
| Diametro esterno D | Diametro interno d | Lunghezza L |
|---|---|---|
| 258 / 200 / 150 | 76,5 | 500 ≤ L ≤ 800 |
| 258 | 152,7 | Inferiore a 300 |
Dimensioni in mm. Il foro da 76,5 mm è elencato rispetto a tre diametri esterni a una lunghezza da 500 a 800 mm; il foro da 152,7 mm con una lunghezza inferiore a 300 mm. Comunicateci il foro di cui avete bisogno e vi confermeremo per iscritto il diametro esterno corrispondente prima che l'ordine venga inoltrato.
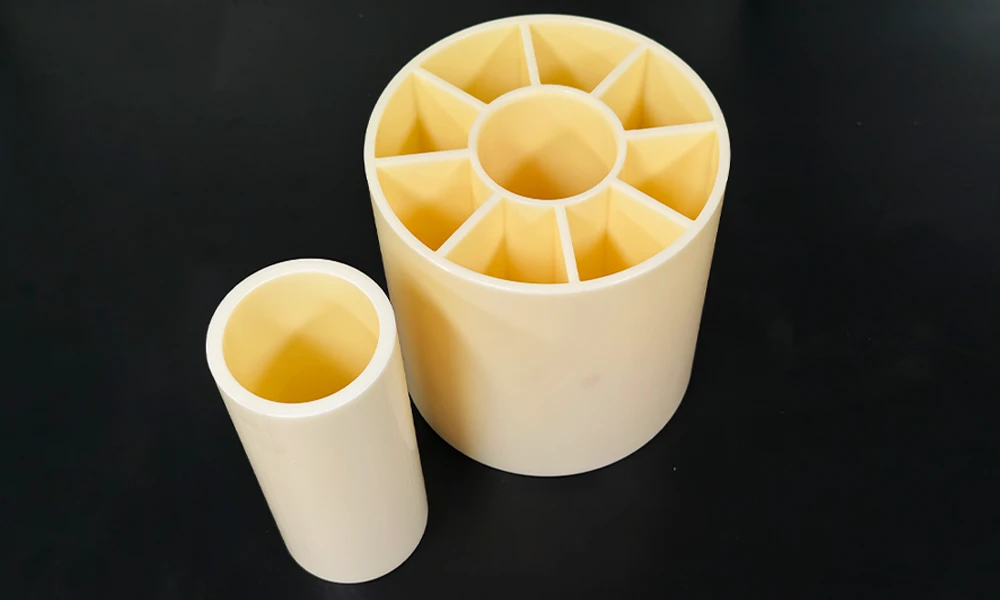
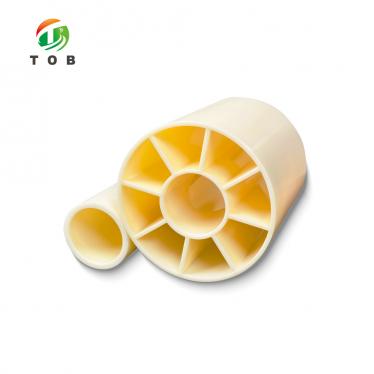
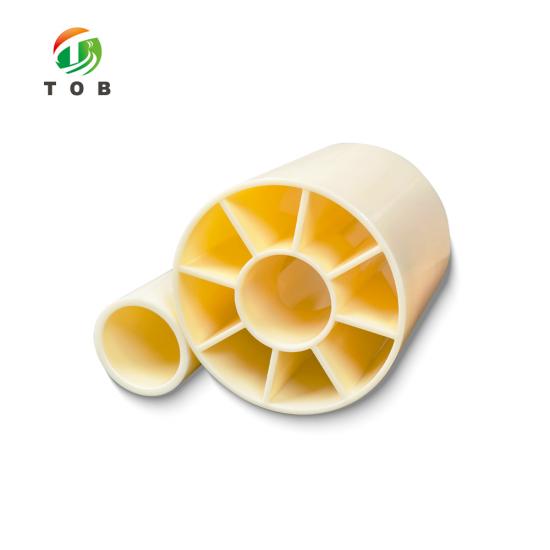
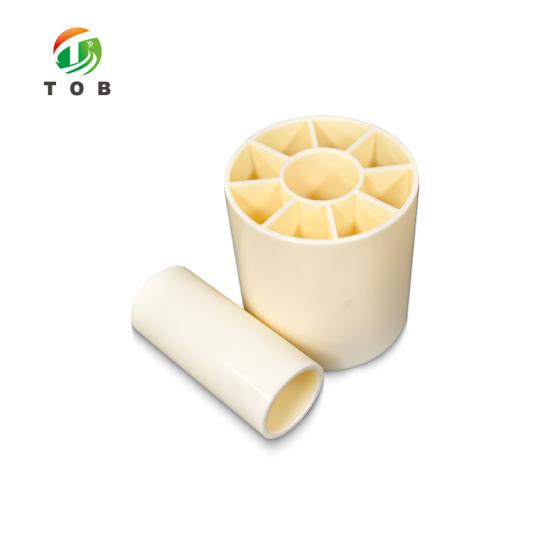
Due fori della gamma TOB-WR, entrambi nervati internamente. I fori, lo spessore e la lunghezza sono realizzati nella dimensione specificata nell'ordine.
Gamma della serie e come specificarla
Un ordine per un'anima richiede quattro numeri e un peso. I quattro numeri sono foro, spessore della parete, lunghezza e la tolleranza che desiderate venga ispezionata; il peso è quello della bobina avvolta che l'anima deve sostenere. Forniteci questi cinque dati e il preventivo restituirà un'anima specifica, non un intervallo che dovrete restringere in seguito.
- Foro - da 1 pollice a 8 pollici. Il foro deve liberare il mandrino quando viene rilasciato e mantenere comunque la bobina quando viene caricata, motivo per cui la tolleranza del foro è quotata a 0,25 mm e non a 0,4 mm.
- Spessore della parete - 6, 8 o 11,5 mm sui tre fori standard. La parete sostiene la bobina; una parete sottile su una bobina pesante si deforma sotto tensione e la deformazione rimane nell'elettrodo dopo lo svolgimento.
- Lunghezza - Da 4 mm a 3000 mm. Qualsiasi misura più corta della larghezza del nastro lascia il bordo non supportato; qualsiasi misura più lunga deve rientrare nello spazio di lavoro del mandrino della macchina.
- Tolleranza - i quattro valori nella tabella 3 sono quelli in base ai quali viene ispezionata questa serie. Se la vostra linea richiede che uno di essi venga mantenuto più stretto, specificate quale e diventerà parte del preventivo.
Nulla tra le dimensioni sopra indicate è fisso. Diametri interni al di fuori di 1-8 pollici, spessori diversi dai tre elencati e lunghezze al di fuori di 4-3000 mm sono tutti realizzati su ordinazione: questo è il percorso normale per una linea che è già stata costruita attorno a un particolare mandrino.
Perché quattro tolleranze decidono il rotolo, non una
La maggior parte degli ordini di anime viene effettuata basandosi su un solo numero: il foro. È il numero che deve adattarsi al mandrino, ed è quindi quello che viene controllato. Ma al rotolo non interessa solo il foro. Ciò che lo spazio di spalmatura vede è la superficie esterna del rotolo avvolto, e questa superficie porta con sé la somma di quattro errori distinti: quanto è rotondo l'esterno, quanto il foro si discosta dal centro, quanto è diritta l'anima lungo la sua lunghezza e quanto bene il foro si adatta all'albero.
L'eccentricità è quella che sorprende le persone. Si tratta dello scostamento tra l'asse del foro e l'asse della superficie esterna, quindi un'anima con 0,2 mm di eccentricità presenta una superficie che sale e scende di tale valore una volta per ogni giro. Su una spalmatrice in funzione a velocità di regime, non si tratta di un difetto estetico: è una variazione periodica del percorso del nastro, che si manifesta nel rivestimento come un'ondulazione dello spessore alla stessa frequenza. Mantenere l'eccentricità a 0,12 mm anziché a 0,2 mm elimina circa il 40% di quel movimento prima ancora che il nastro lo incontri.
La rettilineità funziona in modo diverso. Un'anima che risulta curvata lungo la sua lunghezza non sposta il nastro in alto e in basso, ma lo fa deviare lateralmente. Il guidanastro trascorre quindi la lavorazione correggendo una deriva che l'anima continua a reintrodurre, e la posizione del bordo alla taglierina si sposta di conseguenza. È per questo motivo che la rettilineità viene indicata per 600 mm anziché come valore unico: una curvatura è una velocità di variazione, e più l'anima è lunga, maggiore è la quantità accumulata. A 0,52 mm ogni 600 mm, un'anima da 2000 mm può presentare ben oltre un millimetro di curvatura; a 0,2 mm ogni 600 mm ciò non accade.
La tolleranza del foro è una questione di accoppiamento, ed entrambi i tipi di errore comportano dei costi. Se è troppo lenta, l'anima scivola sul mandrino sotto la coppia di avvolgimento, il che si manifesta come uno scalino nel rotolo anziché come una deriva. Se è troppo stretta, l'anima non scorre a freddo, costringendo l'operatore a forzarla o a scaldarla; entrambe le operazioni danneggiano il foro che la successiva ispezione andrà a misurare. Una tolleranza del foro di 0,25 mm su un'anima da 3 pollici è sufficientemente stretta da trattenere la coppia e sufficientemente lenta da poter essere caricata a mano.
Il confronto nella tabella 3 merita di essere trattato come un'affermazione piuttosto che come un fatto finché non lo avrete misurato. La colonna di sinistra è la tolleranza dichiarata per nuclei comparabili di altri fornitori alla stessa dimensione nominale; la colonna di destra è quella a cui questa serie viene ispezionata. Ordinatene uno per tipo, metteteci sopra un micrometro e un comparatore a quadrante, e la tabella regge oppure no - il che è una base migliore per un ordine di produzione rispetto a qualsiasi catalogo.
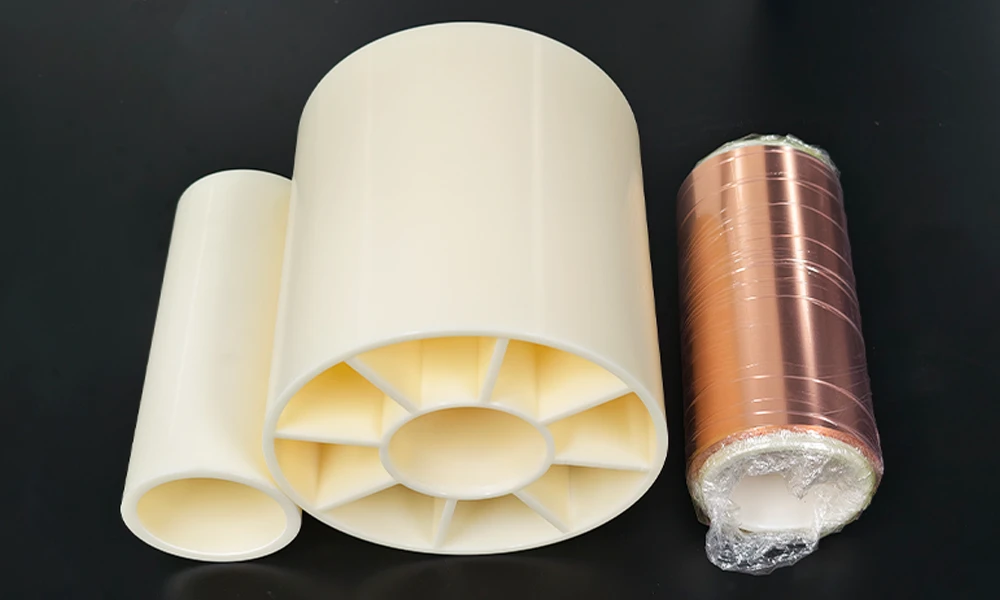
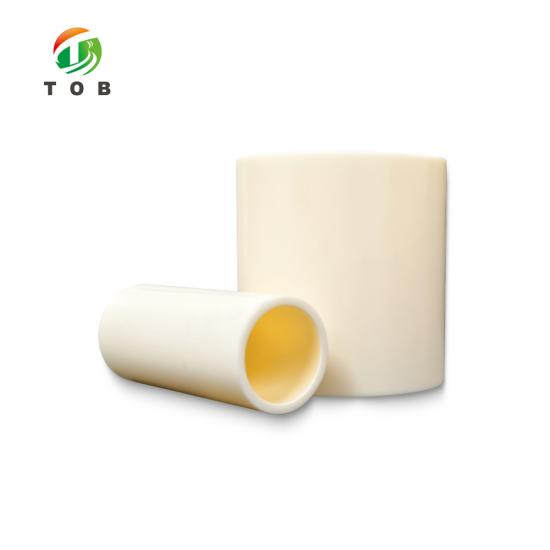
Anima e rotolo fianco a fianco: lo spessore della parete che scegli deve sostenere il rotolo, non solo posizionarlo.
Caratteristiche ingegneristiche chiave
- Gamma di alesaggio da 1 pollice a 8 pollici.Una serie comprende un spalmatore da laboratorio con un mandrino da 1 pollice e un avvolgitore di produzione con un albero da 6 o 8 pollici, in modo che una linea pilota non debba cambiare fornitore di anime quando passa alla produzione su scala maggiore.
- Foro mantenuto entro 0,25 mm a 3 pollici. Sufficientemente stretto da trasmettere la coppia di avvolgimento senza slittare, abbastanza lento che il anima scorre comunque sul mandrino a mano.
- Diametro esterno mantenuto entro 0,1 mm. Metà della tolleranza dichiarata altrove per la stessa misura, che è il valore che stabilisce l'eccentricità iniziale del rullo.
- Eccentricità mantenuta entro 0,12 mm. Lo scostamento tra l'asse del foro e l'asse esterno, controllato anziché dato per scontato: è l'origine della vibrazione a frequenza di un giro che un spalmatore non può eliminare a valle.
- Rettilineità mantenuta entro 0,2 mm ogni 600 mm. Un rapporto, non un totale, quindi si adatta all'anima ordinata anziché nascondersi dietro una lunghezza di riferimento ridotta.
- Tre opzioni di spessore parete, lunghezze da 4 mm a 3000 mm. Pareti da 6, 8 e 11,5 mm sui fori standard, con la lunghezza tagliata sulla larghezza del nastro che si utilizza anziché su una misura di magazzino.
- Parete nervata, diverse misure di foro. Le nervature interne visibili nelle fotografie sono ciò che mantiene rigida la parete rispetto ai pesi supportati da queste anime; il foro e il profilo delle nervature seguono la misura ordinata.
Movimentazione, stoccaggio e ispezione
1. Caricamento di un'anima
- Misurare prima del caricamento. I due valori importanti sono il foro e il diametro esterno, ed entrambi meritano di essere controllati sulla macchina anziché fidarsi dell'etichetta.
- Infilare l'anima a mano. Se richiede forza, controllare la presenza di sbavature o residui secchi sul mandrino prima di allargare il foro: il foro è l'unica dimensione che non è possibile ripristinare.
- Posizionare l'anima completamente contro la superficie di riferimento del mandrino. Un'anima che sporge dall'estremità del mandrino gira come se fosse storta, indipendentemente dal valore di rettilineità dichiarato.
- Mantenere l'anima sullo stesso mandrino per l'intera lavorazione. Spostarla tra i mandrini a metà rotolo reintroduce l'errore di accoppiamento iniziale.
- Far ruotare manualmente l'anima caricata una volta prima di iniziare. Un'oscillazione visibile a bassa velocità è più economica da individuare ora che dopo 800 mm di elettrodo spalmato.
2. Stoccaggio e ispezione
- Conservare su uno scaffale, non sul pavimento. Un'anima su cui si è camminato o che è stata calpestata presenta una deformazione piatta sul diametro esterno, e nessun controllo la rileva una volta che il nastro vi è stato avvolto sopra.
- Tenere le anime lontane da fonti di calore e al riparo dalla luce solare diretta. Un'anima che ha subito una deformazione permanente fuori squadra durante lo stoccaggio non recupera la forma quando viene caricata.
- Ispezionare prima di ogni riutilizzo: foro con tampone di controllo o calibro, diametro esterno con un micrometro in due posizioni e una staggia lungo la lunghezza per individuare eventuali imbarcazioni.
- Ritirare un'anima quando i numeri cambiano, non quando ha un brutto aspetto. Un'anima che rientra nelle quattro cifre della tabella 3 sta ancora facendo il suo lavoro anche se l'esterno è graffiato.
Le anime viaggiano con il rotolo, non con la linea. Se il rotolo lascia la sala di spalmatura per l'asciugatura o per il taglio longitudinale, forno di essiccazione sottovuoto per rulli di elettrodi per batterie e dispositivo di svolgimento e avvolgimento per materiali in bobina sono le due pagine che raccolgono il rotolo là dove questo si interrompe.
La stessa coppia per il terminale. L'anima stessa del rotolo è visibile all'interno del foglio, che è la superficie che determina la regolarità di marcia del rotolo.
FAQ di ingegneria
D1: Il mio mandrino è da 3 pollici. Un foro da 76,5 mm andrà bene?
Tre pollici corrispondono a 76,2 mm, quindi un foro da 76,5 mm offre circa 0,15 mm di gioco radiale, sufficiente per farlo scorrere a mano, non abbastanza da scivolare. Il valore da controllare è il mandrino, non la misura nominale: se risulta sovradimensionato, la tolleranza del foro di 0,25 mm inizia a ridurre il gioco. Inviateci il diametro misurato del mandrino e il foro verrà quotato di conseguenza.
D2: Che effetto produce realmente un'eccentricità di 0,12 mm sulla mia spalmatura?
Introduce nel percorso del nastro un movimento di tale entità per ciascun giro. A 0,12 mm anziché 0,2 mm avete eliminato circa il 40% del movimento prima che il guidanastro o la fessura di spalmatura debbano affrontarlo. Non lo noterete su un singolo passaggio; lo noterete come una banda di spessore periodica una volta che il rotolo viene fatto girare a velocità.
D3: Perché la rettilineità viene quotata ogni 600 mm e non come totale?
Perché un'incurvatura si accumula. Un'anima che risulta rettilinea entro 0,2 mm su 600 mm può comunque presentare uno scostamento prossimo a 0,7 mm su 2000 mm, e un unico valore totale lo nasconderebbe. Indicare il valore per 600 mm fornisce la velocità, consentendovi di calcolare l'effetto sulla vostra specifica lunghezza d'anima.
D4: Parete da 6, 8 o 11,5 mm: come devo scegliere?
La parete sostiene il rotolo avvolto, quindi dipende dal peso del rotolo e dalla tensione di avvolgimento, non dal mandrino. Comunicateci il peso del rotolo, la larghezza del nastro e la tensione e vi diremo quale delle tre opzioni è sufficiente. Scegliere uno spessore superiore al necessario comporta un costo in termini di peso dell'anima per ogni rotolo che movimentate.
D5: Possono ordinare un foro non presente nel vostro elenco?
Sì. L'elenco comprende fori da 1 a 8 pollici e lunghezze da 4 a 3000 mm; tutto ciò che esula da queste misure viene realizzato su ordinazione. Il lavoro personalizzato è la via normale per una linea costruita attorno a un mandrino particolare anziché viceversa.
D6: Come posso verificare la tolleranza dichiarata prima di confermare un ordine di produzione?
Ordinate un'anima della misura desiderata e misuratela. Foro con tampone di controllo o micrometro per interni, diametro esterno in due posizioni distanti 90 gradi, eccentricità con comparatore sulla superficie esterna mentre l'anima ruota sul proprio foro, rettilineità con una staggia lungo la lunghezza. Se le quattro cifre della tabella 3 trovano riscontro sul campione, lo troveranno anche sull'ordine.
Comunicateci il foro, lo spessore della parete, la lunghezza e il peso del rotolo che avvolgete, e vi forniremo una specifica dell'anima con relativa tolleranza, anziché un intervallo.
Email: tob.amy@tobmachine.com | Telefono e WhatsApp: +86 181 2071 5609
Revisionato da: Science Wang, Six Sigma Black Belt, Battery Lines | Ultimo aggiornamento: 2026-10-26
Precedente:
Modello fittizio di cella prismaticaProssimo:
Dispenser automatico di nastro adesivo
se sei interessato ai nostri prodotti e vuoi conoscere maggiori dettagli, ti preghiamo di lasciare un messaggio qui, ti risponderemo al più presto.


 iscriviti a noi