Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Casa
- >
- linea di produzione della batteria
- >
- linea di produzione di celle cilindriche
- >
- Linea di produzione per batterie cilindriche 21700 senza linguetta
Categorie
Prodotti caldi
Loading...
Linea di produzione per batterie cilindriche 21700 senza linguetta
Marca:
TOB NEW ENERGYoggetto numero.:
TOB-TCP-21700ordine (moq):
1Pagamento:
L/C,T/Torigine del prodotto:
Chinaporto di spedizione:
XIAMEN
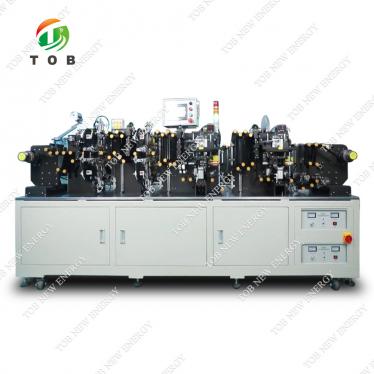
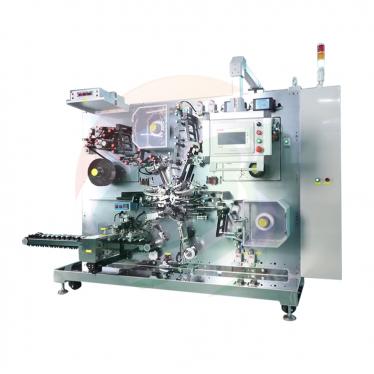
Linea di produzione di batterie cilindriche 21700 tabless per celle per droni ad alto tasso di scarica
Panoramica del prodotto
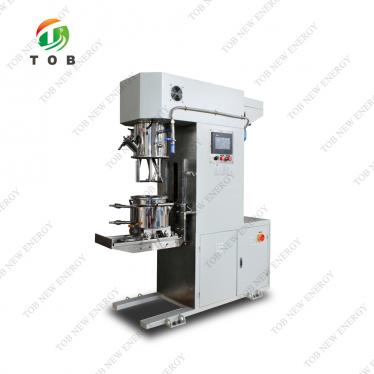
La linea di produzione di celle cilindriche 21700 tabless (full-tab) TOB è un sistema di produzione integrato e completamente automatico che trasforma i materiali grezzi degli elettrodi in celle 21700 tabless finite, complete di formazione e classificazione, appositamente ottimizzate per le rigorose esigenze dei pacchi batteria per droni. La linea copre l'intera catena di produzione in un flusso continuo: la miscelazione degli elettrodi è esclusa dall'ambito della linea, mentre il rivestimento, la calandratura, il taglio longitudinale, l'avvolgimento tabless, la saldatura del disco collettore, l'assemblaggio del contenitore, il riempimento di elettrolita, la formazione, il degasaggio, la classificazione e l'invecchiamento sono tutti integrati in linea con automazione completa.
La tecnologia distintiva della linea è l'architettura tabless (full-tab). In una cella cilindrica convenzionale, la corrente viene raccolta attraverso linguette discrete saldate al bordo della lamina: una piccola area di contatto che concentra la corrente, genera calore e limita il tasso di scarica. In una cella tabless, i bordi della lamina non rivestita si estendono lungo l'intera larghezza dell'elettrodo e sono esposti come una "frangia" continua a ciascuna estremità del jelly roll. Questo percorso di corrente a bordo pieno viene saldato a un disco collettore, eliminando completamente il collo di bottiglia delle linguette. Il risultato è una resistenza interna drasticamente inferiore, un percorso degli elettroni più breve e uniforme e una cella in grado di sostenere correnti di scarica continua elevate con una generazione di calore molto inferiore: esattamente la combinazione richiesta da un drone durante cambi di accelerazione aggressivi, salite ad alto tasso e scariche rapide.
Il formato 21700 tabless in questa linea è ottimizzato per le celle delle batterie dei droni: elevata densità energetica gravimetrica per massimizzare il tempo di volo, elevata capacità di tasso per l'assorbimento di potenza istantaneo dei motori dei droni, resistenza interna bassa e costante e una rigorosa coerenza cella-cella, in modo che i pacchi drone multi-cella assemblati a valle siano bilanciati e affidabili.
Capacità (intervallo di progettazione): La linea è configurata per una produzione nominale nell'intervallo di 8–15 celle al minuto (circa 4.000–7.000 celle per turno di 8 ore) nella sezione di assemblaggio celle, con una capacità di progettazione annuale nell'ordine di 3–6 milioni di celle all'anno con un'efficacia complessiva dell'impianto (OEE) dell'80%. La sezione degli elettrodi è dimensionata per corrispondere alla produttività dell'assemblaggio, fornendo la fornitura di elettrodi rivestiti, calandrati e tagliati richiesta dalla sezione di avvolgimento. La capacità esatta dipende dalla configurazione finale, dal design della cella e dalla ricetta dell'elettrodo, ed è confermata nella fase di preventivo tecnico.
Ideale per:
- Produttori di celle per batterie per droni che passano da celle 21700 con linguette convenzionali a celle tabless ad alto tasso di scarica.
- Produttori di celle agli ioni di litio che costruiscono una nuova linea cilindrica tabless da pilota a media scala con formazione e classificazione in linea.
- Produttori di batterie alla ricerca di una soluzione completamente automatica e tracciabile dall'elettrodo alla cella classificata per applicazioni cilindriche ad alta potenza.
- Integratori di pacchi UAV che richiedono celle 21700 tabless coerenti e ben classificate come elementi costitutivi di pacchi drone ad alte prestazioni.
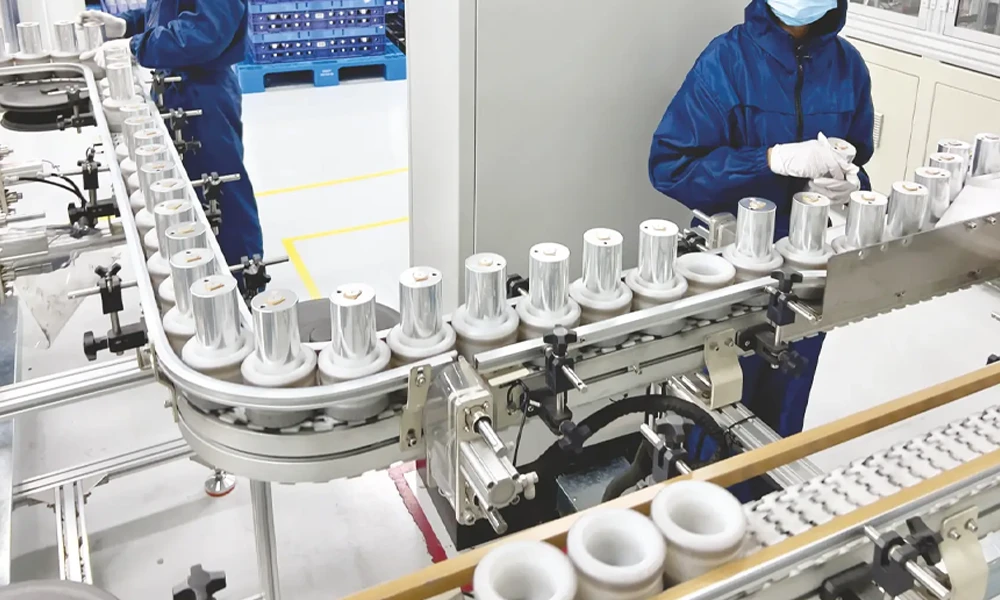
Dove si colloca la linea nel mercato delle batterie per droni
Le batterie per droni sono tra le applicazioni agli ioni di litio più esigenti in produzione oggi. Una cella per droni deve fornire simultaneamente:
- Elevata densità energetica gravimetrica: il tempo di volo è direttamente proporzionale al rapporto energia-peso della cella, quindi ogni grammo di materiale inattivo (inclusa la massa delle linguette) è una passività.
- Elevato tasso di scarica: i motori dei droni possono assorbire 10C–20C o più durante manovre aggressive, richiedendo una cella con bassa resistenza interna e un robusto percorso ad alta corrente.
- Prestazioni cella-cella coerenti: un pacco drone è una configurazione in serie multi-cella (tipicamente 3S–6S o più); una cella debole limita l'intero pacco, quindi le celle devono essere rigorosamente classificate per capacità e resistenza interna.
- Stabilità termica: la cellula del drone, confinata e leggera, offre un raffreddamento limitato, quindi la generazione di calore all'interno della cella deve essere ridotta al minimo.
L'architettura tabless affronta direttamente le sfide del tasso di scarica e del calore: la raccolta di corrente a bordo pieno abbassa la DCIR, riduce il riscaldamento localizzato e consente alla cella di fornire corrente elevata con una curva di tensione più piatta. Le sezioni di formazione e classificazione in linea di questa linea affrontano la sfida della coerenza: ogni cella viene formata, degasata e classificata per capacità/DCIR all'interno dello stesso flusso di produzione, producendo le celle perfettamente abbinate richieste dai pacchi drone.
Rispetto a una linea 21700 con linguette convenzionale, la linea tabless differisce in tre aree di processo: pulizia del bordo dell'elettrodo (per esporre la frangia della lamina), avvolgimento tabless (per produrre la frangia di lamina uniforme su entrambe le estremità del rotolo) e saldatura laser del disco collettore (per unire la frangia anulare completa al collettore di corrente). Queste tre aree costituiscono il nucleo tecnico della linea.
Processo della linea e moduli funzionali
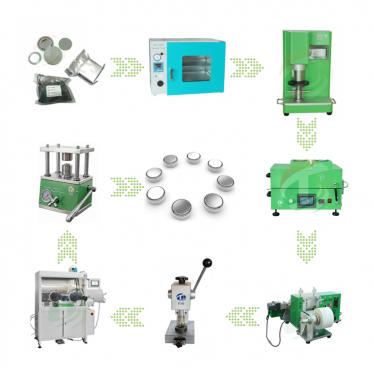
La linea è organizzata come un flusso continuo e completamente automatico. I moduli sono descritti nell'ordine di processo.
Fase 1 — Sezione di produzione degli elettrodi (in linea)
1. Rivestimento
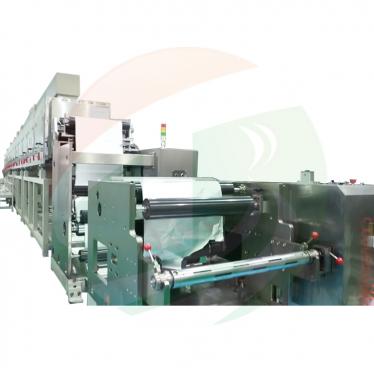
Le sospensioni del catodo (catodo ad alto tasso basato su NMC) e dell'anodo vengono rivestite rispettivamente su lamina di alluminio e rame tramite slot-die o rivestimento a trasferimento, con essiccazione in linea. Per le celle dei droni, il rivestimento è formulato per un equilibrio tra densità energetica e capacità di tasso, con uniformità di carico controllata (tolleranza del peso del rivestimento tipicamente entro ±1,5%).
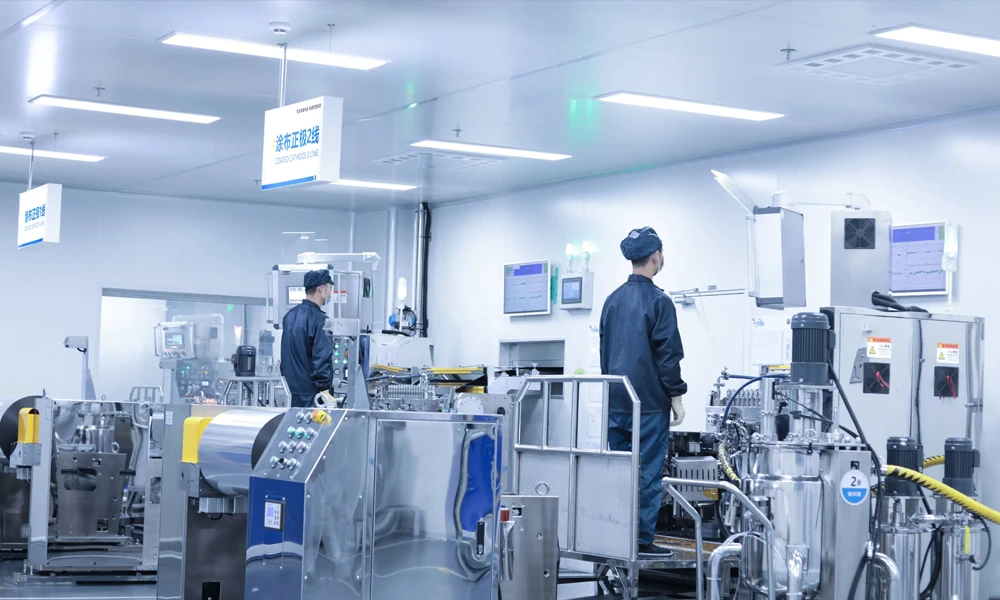
2. Calandratura
I nastri di elettrodi rivestiti ed essiccati vengono compattati alla densità target. Una calandratura uniforme è essenziale per il controllo della porosità dell'elettrodo, che influenza direttamente sia la densità energetica che le prestazioni di tasso.
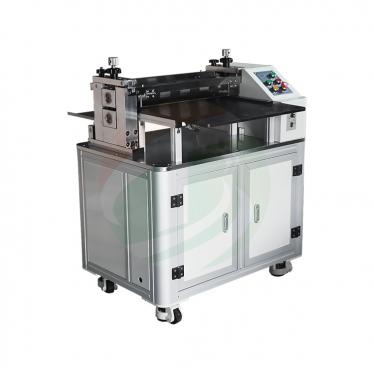
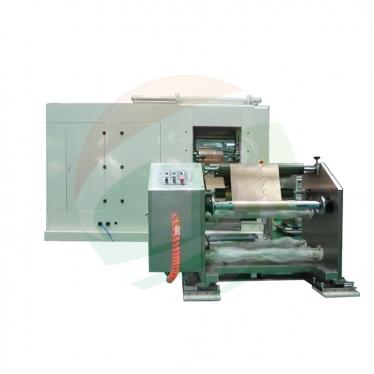
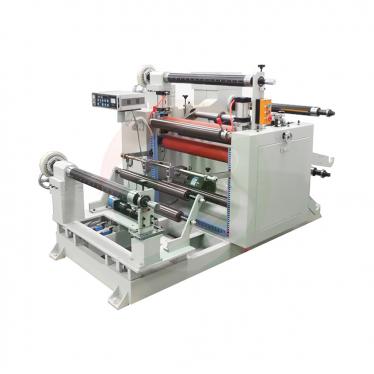
I nastri calandrati vengono tagliati alle precise larghezze di elettrodo richieste per il jelly roll 21700 tabless. La qualità del taglio è critica: un bordo tagliato pulito e privo di bave è il fondamento dell'architettura tabless, poiché il bordo tagliato diventerà successivamente parte della frangia di lamina che trasporta l'intera corrente della cella.
4. Pulizia del bordo dell'elettrodo (ablazione laser)
Questo è il primo passaggio specifico per il tabless. Il nastro di elettrodo rivestito viene pulito selettivamente nelle zone del bordo tramite ablazione laser, rimuovendo il rivestimento attivo per esporre la lamina nuda su una larghezza controllata lungo l'intera lunghezza della striscia. La regione di lamina esposta diventerà la frangia di raccolta della corrente. Il processo di pulizia deve rimuovere completamente il rivestimento senza assottigliare, corrodere o surriscaldare la lamina da 8–15 µm.
5. Ispezione delle bave (opzionale in linea)
I bordi tagliati e puliti possono essere verificati in linea per l'altezza delle bave prima dell'avvolgimento, utilizzando un'ispezione visiva ad alto ingrandimento, per prevenire cortocircuiti indotti da bave a valle.
Fase 2 — Sezione di assemblaggio celle
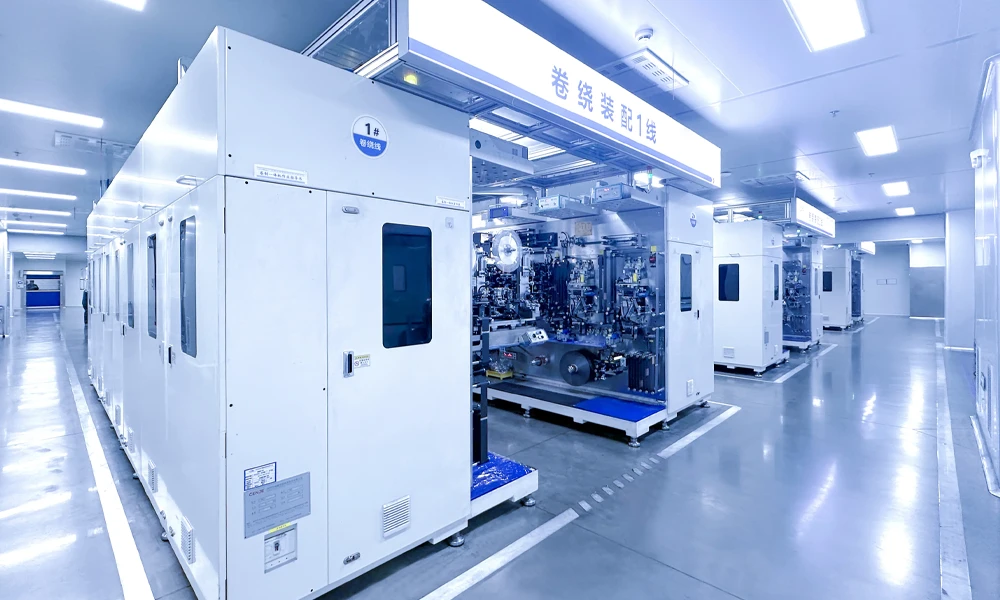
6. Avvolgimento del jelly roll tabless
La striscia di catodo pulita, il separatore e la striscia di anodo pulita vengono avvolti insieme su una stazione di avvolgimento tabless. Il processo di avvolgimento deve produrre un jelly roll i cui bordi di lamina non rivestiti formino una "frangia a fiore" uniforme su entrambe le estremità, con la lamina esposta distribuita regolarmente attorno all'intera circonferenza. Il controllo dell'allineamento dei bordi (tipicamente entro ±0,3 mm) determina l'uniformità di questa frangia, che a sua volta determina la qualità della successiva saldatura del collettore.
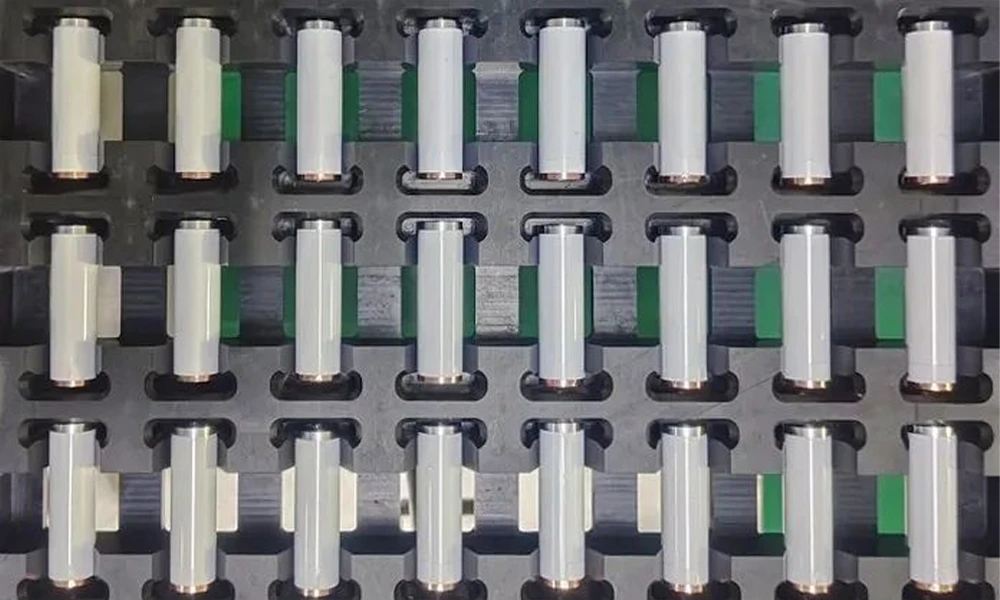
7. Saldatura laser del disco collettore
Le due stazioni meno critiche della linea tabless. Un disco collettore positivo viene saldato al bordo della lamina catodica esposta a un'estremità del jelly roll, e un disco collettore negativo viene saldato al bordo dell'anodo all'altra estremità. La saldatura laser deve unire l'intero bordo anulare al disco con una resistenza di contatto bassa e uniforme, senza bruciare la lamina sottile. Il monitoraggio della saldatura a circuito chiuso e l'ispezione della saldatura al 100% assicurano che il percorso di corrente di ogni cella sia completo e a bassa resistenza.
8. Inserimento della cella e isolamento
Il jelly roll saldato viene inserito nella cella in acciaio o alluminio 21700. I componenti di isolamento superiore e inferiore (incluso un anello di isolamento superiore) vengono posizionati per isolare gli elettrodi dalla cella e dal tappo, seguendo lo schema di isolamento standard delle celle cilindriche.
9. Saldatura/sigillatura del tappo
Il gruppo tappo, che contiene il dispositivo di interruzione di corrente (CID) e lo sfiato, viene saldato al laser alla cella per formare l'involucro ermetico. La tenuta viene verificata per soddisfare le specifiche del tasso di perdita.
10. Riempimento di elettrolita
La cella viene riempita di elettrolita sottovuoto per garantire la completa bagnatura del jelly roll tabless. Un controllo accurato del volume di riempimento e la gestione della bagnatura sono essenziali per prestazioni costanti della cella.
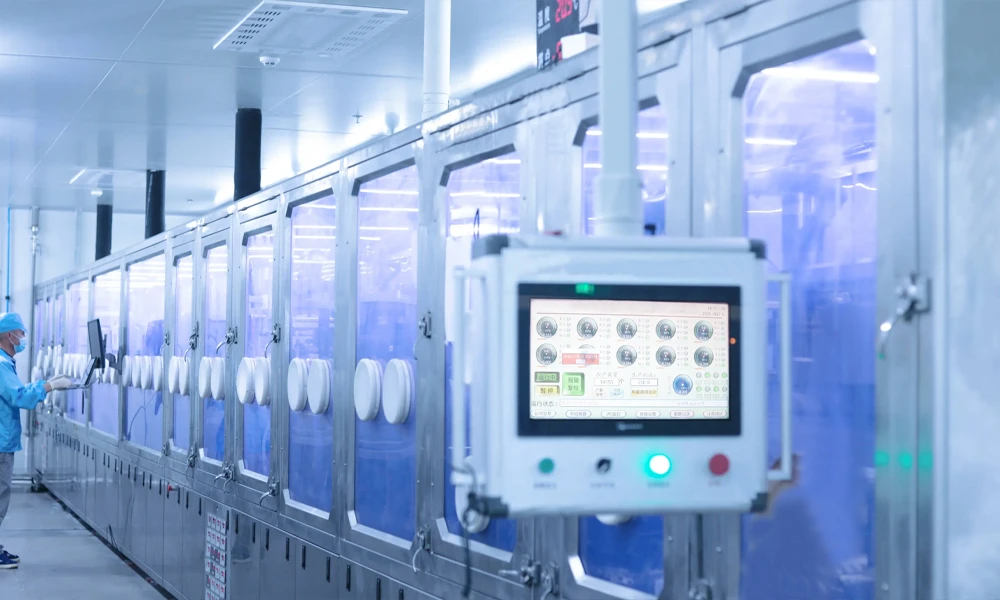
Fase 3 — Formazione, classificazione e invecchiamento (in linea)
11. Formazione
Le celle riempite vengono sottoposte ai primi cicli controllati di carica-scarica per formare un SEI stabile. La formazione viene eseguita nelle condizioni di temperatura e pressione appropriate per il design della cella ad alta velocità. Per le celle tabless, la distribuzione uniforme della corrente di formazione è supportata dall'architettura stessa a bassa resistenza.
12. Degasaggio e risigillatura
I gas generati durante la formazione vengono rimossi in una fase di degasaggio e la cella viene risigillata. Per le celle tabless, questo passaggio segue la stessa sequenza delle celle cilindriche convenzionali, ma con la struttura superiore della cella del design del tappo tabless.
13. Classificazione e invecchiamento
Ogni cella viene classificata per capacità e il suo ACIR/DCIR viene misurato, con le celle suddivise in contenitori stretti. Per i pacchi batteria per droni, le celle devono essere abbinate entro una tolleranza ristretta sia nella capacità che nella resistenza interna. La classificazione in linea produce i dati per la tracciabilità e la fornitura di celle abbinate richiesta dall'assemblaggio dei pacchi batteria per droni.
14. Ispezione finale e output
Le celle vengono ispezionate visivamente ed elettricamente e le celle finite e classificate vengono inviate per l'imballaggio o l'assemblaggio diretto del pacco.
Principali vantaggi ingegneristici dell'architettura di linea tabless
- Bassa resistenza interna grazie alla raccolta di corrente a bordo pieno- L'architettura tabless elimina il collo di bottiglia delle linguette discrete. L'intero bordo della lamina conduce corrente al disco collettore, riducendo il DCIR rispetto alle celle convenzionali con linguette dello stesso formato. Per una cella per droni, ciò si traduce in una tensione di scarica più piatta sotto carico elevato, una maggiore capacità utilizzabile ad alte velocità e una minore generazione di calore.
- Elevata capacità di scarica continua e a impulsi- Poiché la corrente viene raccolta uniformemente attorno all'intera circonferenza del rotolo anziché attraverso poche linguette strette, la cella può sostenere elevate velocità di scarica (intervalli 10C–20C+ rilevanti per i droni) con un ridotto riscaldamento localizzato e concentrazione di corrente. Questo è il motivo principale per cui l'architettura tabless 21700 viene adottata per applicazioni ad alto assorbimento.
- Formazione e classificazione in linea per la coerenza delle celle pronte per i droni- La linea integra formazione, degasaggio, classificazione e invecchiamento in un unico flusso continuo. Ogni cella riceve la stessa cronologia di formazione e la sezione di classificazione suddivide le celle in contenitori stretti di capacità/DCIR. Per i pacchi batteria per droni multicella, questa coerenza in linea è ciò che rende possibili pacchi bilanciati e affidabili.
- Processo completamente automatico e tracciabile- L'intera linea opera sotto controllo automatico con ispezione in corso di processo nelle stazioni critiche (pulizia dei bordi, saldatura del collettore, sigillatura). I dati di processo e qualità vengono registrati per ogni cella, supportando la tracciabilità e la documentazione di qualità richieste dai clienti OEM di droni.
- Pulizia laser e saldatura del collettore appositamente progettate per celle tabless- I due processi che definiscono le celle tabless della linea (pulizia laser del bordo della lamina e saldatura laser del disco collettore anulare) sono progettati specificamente per la geometria del bordo della lamina. Il controllo della saldatura a circuito chiuso e l'ispezione al 100% risolvono le modalità di guasto (saldatura incompleta, bruciatura della lamina, contatto irregolare) che sono uniche per la costruzione tabless.
- Ingombro integrato compatto- Integrando la sezione dell'elettrodo, l'assemblaggio della cella e la formazione/classificazione in un unico flusso, la linea riduce la gestione del lavoro in corso, minimizza l'esposizione all'umidità degli elettrodi secchi tra le sezioni e accorcia il tempo di produzione complessivo dall'elettrodo alla cella classificata.
Tabless vs. 21700 con linguette convenzionali — Confronto dei processi
| Area di processo | Linea 21700 con linguette convenzionale | Linea 21700 tabless TOB |
| Raccolta di corrente | Linguette discrete saldate al bordo della lamina | Bordo della lamina non rivestito a piena larghezza su entrambe le estremità del rotolo |
| Saldatura delle linguette | Molteplici saldature linguetta-lamina e linguetta-tappo per cella | Una saldatura del disco collettore anulare per estremità |
| Trattamento dei bordi pre-avvolgimento | Intaglio linguetta in posizioni definite | Pulizia laser continua a bordo pieno |
| Resistenza interna | Più alta (collo di bottiglia della linguetta) | Più bassa (percorso a bordo pieno) |
| Capacità ad alto tasso di scarica | Limitata dalla densità di corrente della linguetta | Alta (distribuzione uniforme della corrente) |
| Controllo dell'allineamento dell'avvolgimento | Controllo della posizione della linguetta | Allineamento del bordo a frangia completa (≈ ±0,3 mm) |
| Formazione/classificazione | Spesso fuori linea | In linea (questa linea) |
| Vantaggio tipico per droni | — | Maggiore potenza sostenuta, meno calore, scarica più piatta |
Sfide comuni di qualità e come la linea le affronta
| Sfida | Causa principale | Soluzione della linea |
| Guasto alla saldatura del collettore o alta resistenza di saldatura | Contaminazione della frangia del foglio, ossido o frangia irregolare | La pulizia laser del bordo rimuove rivestimento/ossido; potenza di saldatura a circuito chiuso; ispezione di saldatura al 100% |
| Bruciatura del foglio durante la saldatura del collettore | Eccessiva energia laser sul foglio sottile | Controllo della profondità di penetrazione e monitoraggio dell'energia di saldatura |
| Frangia del foglio irregolare (motivo a fiore asimmetrico) | Disallineamento del bordo di avvolgimento | Controllo della tensione servoassistito + allineamento della guida del bordo (≈ ±0,3 mm) |
| Cortocircuito interno dovuto a bave | Bave di taglio sul bordo del foglio | Taglio di precisione + ispezione delle bave in linea |
| Incoerenza cella-cella nei pacchi batteria per droni | Formazione/classificazione non controllata | Formazione, classificazione e raggruppamento rigoroso in linea |
| Perdita dalla guarnizione | Difetti di saldatura del tappo | Saldatura a tenuta laser + verifica del tasso di perdita |
FAQ ingegneristiche
D1: Cos'è una cella tabless (a linguetta piena) e perché viene utilizzata per i droni?
In una cella tabless, i bordi della lamina del collettore di corrente non rivestiti si estendono lungo l'intera larghezza dell'elettrodo e sono esposti come una frangia continua a ciascuna estremità del jelly roll. Questo bordo completo viene saldato a un disco collettore, in modo che l'intera circonferenza conduca corrente invece di poche linguette strette. Per i droni, ciò significa una minore resistenza interna, una maggiore corrente di scarica sostenuta, un riscaldamento meno localizzato e una curva di tensione più piatta sotto carico, fornendo l'elevata potenza richiesta dai motori dei droni e riducendo al minimo la perdita di energia.
D2: Qual è la capacità produttiva della linea?
La linea ha una produzione nominale di progetto di circa 8-15 celle al minuto nella sezione di assemblaggio (circa 4.000-7.000 celle per turno di 8 ore), con una capacità annua di progetto nell'ordine di 3-6 milioni di celle all'anno con un OEE dell'80%. La sezione elettrodi è dimensionata per alimentare la produttività dell'assemblaggio. La cifra esatta viene definita durante la fase di quotazione tecnica in base al design della cella, alla ricetta dell'elettrodo e alla configurazione.
D3: La linea include la sezione di produzione degli elettrodi?
Sì. L'ambito della linea include la sezione di produzione degli elettrodi (rivestimento, calandratura, taglio) fino all'assemblaggio della cella, riempimento dell'elettrolita, formazione, degasaggio, classificazione e invecchiamento. La miscelazione dello slurry dell'elettrodo non è inclusa; la linea riceve slurry già preparati. Questo ambito integrato fornisce una soluzione a fornitore unico e flusso unico, dall'elettrodo rivestito alla cella finita e classificata.
D4: La formazione e la classificazione vengono eseguite in linea?
Sì. Formazione, degasaggio, classificazione e invecchiamento sono integrati in linea nello stesso flusso di produzione continuo. Ciò garantisce che ogni cella riceva una cronologia di formazione identica e che le celle finite vengano classificate per capacità e DCIR in lotti precisi prima dell'uscita, essenziale per la fornitura di celle abbinate richiesta dai pacchi batteria per droni.
D5: Qual è il livello di automazione della linea?
La linea è completamente automatica dallo svolgimento dell'elettrodo fino all'uscita della cella. La movimentazione del materiale tra le stazioni, il controllo di processo e l'ispezione in corso di lavorazione sono automatizzati, con i dati di processo e qualità registrati per la tracciabilità. Il coinvolgimento dell'operatore è limitato alle funzioni di supervisione, rifornimento materiale e manutenzione.
D6: Qual è il mercato di riferimento di questa configurazione di linea?
Questa configurazione è appositamente ottimizzata per le celle di batterie per droni, dove è richiesta la combinazione di elevata densità energetica gravimetrica, scarica ad alto tasso, bassa resistenza interna e stretta coerenza tra cella e cella. La stessa architettura di linea può essere riconfigurata (ricetta dell'elettrodo, parametri di design della cella, profili di formazione) per altre applicazioni cilindriche ad alto tasso come utensili elettrici, mobilità elettrica e stoccaggio di energia ad alto tasso.
D7: Quali sono le principali differenze tra questa linea tabless e una linea convenzionale 21700 con linguette?
Tre aree di processo differiscono: (1) pulizia del bordo dell'elettrodo tramite ablazione laser per esporre la frangia della lamina a piena larghezza, sostituendo la tacca discreta della linguetta; (2) avvolgimento tabless che produce una frangia di lamina uniforme su entrambe le estremità del jelly roll; e (3) saldatura laser del disco collettore che unisce la frangia anulare completa al collettore di corrente, sostituendo le saldature a linguetta discrete multiple. Il resto della linea segue la lavorazione standard delle celle cilindriche, integrata qui con formazione e classificazione in linea.
Pronto a costruire una linea di celle cilindriche 21700 tabless completamente automatica per la produzione di batterie per droni ad alto tasso? Contatta i nostri ingegneri di linea per celle cilindriche con il design della cella target, i requisiti di capacità e il layout dell'impianto. Forniremo una proposta tecnica che copre la sezione elettrodi, i moduli di assemblaggio celle, la formazione/classificazione in linea e i requisiti di utilità per il tuo sito.
tob.amy@tobmachine.com | +86 181 2071 5609
Potresti aver bisogno anche di
▶ Macchina per saldatura laser per collettori di corrente di batterie cilindriche tabless - La stazione di saldatura del disco collettore utilizzata nella linea tabless. Una macchina per saldatura laser dedicata che unisce la frangia anulare completa della lamina al disco collettore di corrente con controllo della saldatura a circuito chiuso, offrendo il percorso a bassa resistenza e alta corrente che definisce le prestazioni della cella tabless.
▶ Linea di produzione di celle cilindriche tabless 4680/4690 - Una linea di produzione di celle cilindriche tabless di formato più grande dalla stessa piattaforma TOB. Condivide l'architettura di processo tabless (pulizia dei bordi, avvolgimento tabless, saldatura del collettore, formazione/classificazione in linea) scalata per il formato 4680/4690, completando la linea 21700 quando è richiesta una strategia di produzione multiformato.
▶ Macchina per appiattimento jelly-roll di batterie cilindriche tabless di grandi dimensioni - Una macchina per l'appiattimento (pre-compattazione) del jelly-roll che modella il rotolo tabless avvolto in un profilo ovale/tondo controllato prima dell'inserimento nel contenitore. Migliora l'adattamento del jelly-roll tabless nel contenitore, stabilizza la frangia della lamina per la saldatura del collettore e riduce lo stress interno durante l'assemblaggio.
Precedente:
4680 4690 Linea di produzione di batterie cilindriche a batteria da tavoloProssimo:
La batteria cilindrica 18650 monta la linea
se sei interessato ai nostri prodotti e vuoi conoscere maggiori dettagli, ti preghiamo di lasciare un messaggio qui, ti risponderemo al più presto.





 iscriviti a noi