Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Casa
- >
Categorie
Prodotti caldi
CN215430810U - Laminatoio per elettrodi di batterie al litio
Sep 10,2026Due stadi di pressatura controllati separatamente, riscaldamento in linea prima del nip finale e cattura continua dei detriti magnetici: il brevetto di calandratura alla base delle presse a rulli TOB.
Specifiche complete e disegni: CN215430810U su Google Patents
La calandratura è la fase in cui la qualità dell'elettrodo viene consolidata o compromessa. Se si preme troppo leggermente, il rivestimento rimane poroso, con uno scarso contatto tra le particelle. Se si preme troppo forte, si distrugge la capacità appena ottenuta con il rivestimento: il brevetto spiega chiaramente il meccanismo: un'eccessiva densità di compattazione forza le particelle di materiale attivo a un contatto troppo stretto,la polarizzazione aumenta, la tensione di lavoro diminuisce e la cella fornisce una capacità inferiore a quella promessa dal peso del rivestimento.
Tra queste due modalità di guasto esiste una finestra ristretta e una pressa che applica una pressione fissa attraverso un unico nip fisso non può rimanervi all'interno in modo affidabile. Il brevetto CN215430810U, depositato il 1° settembre 2021, suddivide la compattazione in due stadi controllati indipendentemente, aggiunge calore prima del nip finale e, insolitamente, si pulisce da solo durante il funzionamento.
Informazioni sul brevetto
| Numero di pubblicazione | CN215430810U |
| Titolo (originale) | 一种锂电池极片辊压机 (Pressa a rulli per elettrodi di batterie al litio) |
| Inventori | Huang Zhengyao (Dany Huang); Tobey Chen |
| Attuale cessionario | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd. - l'entità registrata di TOB NEW ENERGY |
| Data di deposito | 1° settembre 2021 |
| Tipo di documento | Modello di utilità (codice tipo U) |
| Stato legale | Attivo |
| Scadenza prevista | 1° settembre 2031 |
| Citazioni successive | Citato da 2 brevetti successivi |
| Disegni | 5 figure |
Il problema di produzione che questo brevetto risolve
La specifica identifica tre distinti guasti nelle presse a rulli allora in uso.
L'eccessiva compattazione distrugge la capacità. Quando la densità di compattazione viene spinta troppo in alto, le particelle di materiale attivo vengono pressate in un eccessivo contatto reciproco. La polarizzazione aumenta, la tensione di lavoro sotto carico diminuisce e la capacità utilizzabile scende al di sotto di quanto il peso del rivestimento dovrebbe fornire. Il difetto è invisibile alla pressa e appare solo durante la classificazione della capacità, momento in cui un intero rotolo è già stato lavorato.
La variazione di tensione produce una variazione di spessore. Il brevetto afferma che le prestazioni di tensione e l'effetto di laminazione a caldo dell'elettrodo sono "uno dei due importanti fattori di influenza." Diverse tensioni del nastro modificano la plasticità del materiale dell'elettrodo e tale cambiamento si propaga direttamente nello spessore in uscita dal nip. Una singola pressa a pressione fissa non ha alcun meccanismo per compensare.
La pulizia richiede l'arresto della macchina. Frammenti metallici e polvere di rivestimento si accumulano sulle facce dei rulli durante la produzione. In una pressa convenzionale l'unico rimedio è fermare la linea. In un reparto di produzione tale arresto, non la pulizia in sé, è il vero costo.
L'approccio principale: separare i due compiti che la calandratura deve svolgere
A un singolo nip viene chiesto di svolgere due compiti incompatibili contemporaneamente: consolidare il rivestimento sciolto in uno strato denso e mantenere uno spessore finale preciso. Quei due compiti richiedono pressioni diverse.
CN215430810U li separa. Il nastro passa prima attraverso una fase di pressatura leggera, poi attraverso una fase di pressatura pesante, ciascuna sul proprio cilindro di sollevamento. Il consolidamento avviene nel primo passaggio; la dimensione finale viene impostata nel secondo. Poiché i due cilindri sono indipendenti, l'operatore imposta due spazi separati anziché un valore di compromesso: il brevetto afferma che "poiché sono disposti il cilindro di sollevamento a bassa pressione e il cilindro di sollevamento ad alta pressione, è possibile realizzare diversi spessori di estrusione.""poiché sono disposti il cilindro di sollevamento a bassa pressione e il cilindro di sollevamento ad alta pressione, è possibile realizzare diversi spessori di estrusione."
Il calore viene aggiunto tra le fasi per lo stesso motivo. Riscaldare l'elettrodo aumenta la plasticità del materiale, quindi la densità target viene raggiunta a una pressione meccanica inferiore, che è precisamente il meccanismo che evita il danno da sovra-compattazione descritto sopra. La pressa raggiunge la densità attraverso la temperatura piuttosto che attraverso la forza.
Specifica strutturale
Treno di rulli, in ordine di nastro
| Posizione | Componente | Funzione |
|---|---|---|
| 1 | Rullo di pressatura superiore leggero | Consolidamento di prima fase |
| 2 | Rullo di pressatura inferiore leggero | Opposto alla fase 1, montato su telaio di sollevamento |
| 3 | Rullo di traino | Trasporto nastro |
| 4 | Rullo di stress | Condizionamento della tensione |
| 5 | Rullo riscaldante | Aumenta la plasticità del materiale prima del nip finale |
| 6 | Rullo pressore superiore pesante | Impostazione dello spessore finale |
| 7 | Rullo pressore inferiore pesante | Si oppone allo stadio 2, montato su telaio di sollevamento |
Meccanismi di sollevamento indipendenti
Il rullo inferiore a pressione leggera è saldato a un telaio di sollevamento a pressione leggera, azionato dall'asta di estensione di un cilindro di sollevamento a pressione leggera. Il rullo inferiore a pressione pesante ha il proprio telaio di sollevamento a pressione pesante e cilindro di sollevamento a pressione pesante. Due attuatori separati significano che i due gap vengono impostati e mantenuti in modo indipendente. Nessuno stadio vincola l'altro.
Corsa del rullo guidata
Le scanalature di guida sinistra e destra nella struttura intermedia si innestano su pulegge montate su entrambi i lati di ciascun rullo pressore. Le scanalature vincolano la corsa verticale a un singolo asse mentre le pulegge riducono l'attrito di scorrimento, in modo che una variazione di gap comandata produca ogni volta la stessa variazione di gap effettiva, invece di bloccarsi e superare il valore impostato.
Rullo riscaldante in linea
Una cavità di riscaldamento all'interno del rullo riscaldante metallico trasporta un tubo di riscaldamento integrato collegato a un'alimentazione esterna. Il calore viene applicato al nastro stesso nel treno di rulli, non in uno stadio di forno separato.
Cattura continua dei detriti magnetici
Un elettromagnete è montato su un telaio trasversale sopra il rullo pressore superiore pesante. Adsorbe frammenti metallici residui e polvere continuamente durante la produzione.
Questa posizione è deliberata. Il rullo superiore pesante si trova in corrispondenza dell'ultimo nip attraversato dall'elettrodo, quindi qualsiasi particella ferrosa non rimossa prima di quel punto viene pressata nell'elettrodo finito, dove diventa un potenziale cortocircuito interno nella cella assemblata, non un segno estetico.
Azionamento
Il il telaio motore supporta quattro motori, che azionano il treno di rulli.
Vantaggi dichiarati
| Vantaggio | Meccanismo responsabile |
|---|---|
| Due spessori di compattazione selezionabili senza cambio attrezzatura | Cilindri di sollevamento indipendenti a pressione leggera e pesante |
| Densità target raggiunta a una pressione meccanica inferiore | Rullo riscaldante in linea che aumenta la plasticità del materiale |
| Rimozione dei detriti metallici durante la produzione, senza arresto della linea | Elettromagnete sopra il rullo di pressione superiore pesante |
| Impostazione del gap ripetibile, attrito e bloccaggio ridotti | Scanalature di guida abbinate a pulegge lato rullo |
| Compensazione per la variazione di spessore causata dalla tensione | Rullo di sollecitazione più controllo della pressione indipendente a due stadi |
Confronto con le presse a rulli a pressione singola
La specifica identifica tre difetti nelle presse a rulli allora in uso: la densità non poteva essere regolata durante la produzione, i detriti metallici si accumulavano sui rulli e la variazione causata dalla tensione disturbava lo spessore finale. Questo brevetto risolve ciascuno di questi problemi all'interno di un'unica macchina.
| Dimensione | Approccio convenzionale | Design di questo brevetto |
|---|---|---|
| Stadi di compattazione | Uno stadio di pressione fisso per passaggio | Cilindri di sollevamento indipendenti a pressione leggera e pesante, selezionabili senza cambio attrezzatura |
| Controllo della densità | Pressione meccanica più elevata per raggiungere la densità target | Rullo riscaldante in linea che aumenta la plasticità del materiale prima del nip finale |
| Gestione dei detriti | Rimossi solo quando la pressa è ferma | Elettromagnete sopra il rullo superiore pesante che cattura i detriti continuamente durante la produzione |
Dove viene utilizzata questa tecnologia oggi
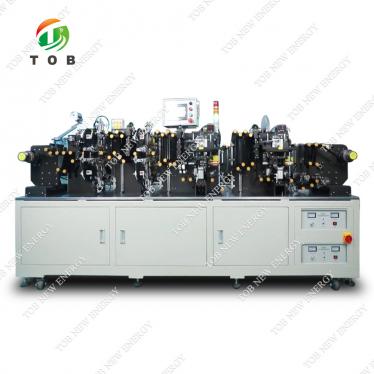
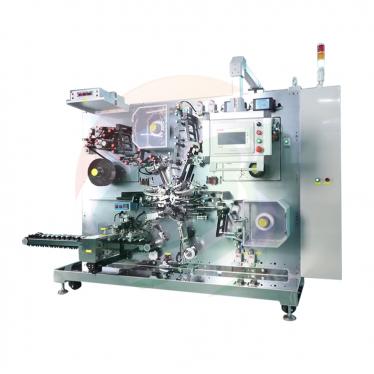
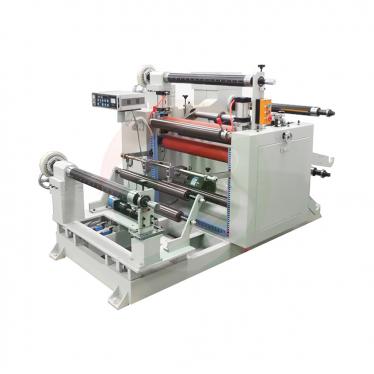
Questo brevetto copre l'architettura meccanica delle presse a rulli di produzione TOB. Il principio a due stadi che protegge - consolidamento prima, dimensionamento poi, con calore nel mezzo - è il modo in cui le nostre apparecchiature di calandratura mantengono lo spessore dell'elettrodo su un intero rotolo di produzione.
- Macchina pressa a rulli per elettrodi ad alta precisione per batterie 4680 senza linguetta - il principio di compattazione a due stadi applicato alla produzione di celle senza linguetta
- Pressa a rulli idraulica riscaldata continua per batterie al litio - calore in linea prima del nip finale su una linea continua
- Calandra riscaldante idraulica per elettrodi di batteria - pressatura idraulica con rulli riscaldati per la calandratura degli elettrodi
- Preparazione dell'elettrodo - la linea di miscelazione, rivestimento e calandratura in cui si trova questa pressa
Richieste relative alle apparecchiature: richiedi un preventivo
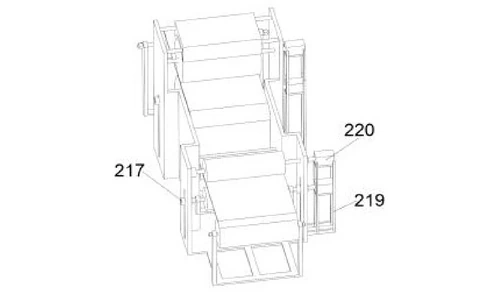
Disegni di brevetto
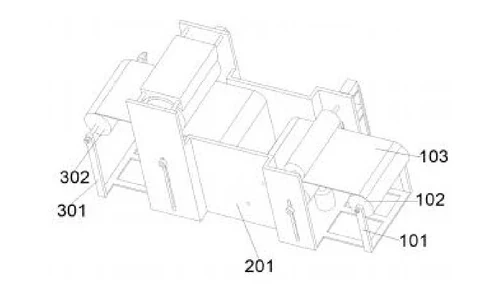
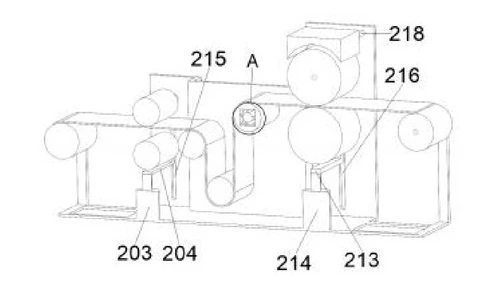
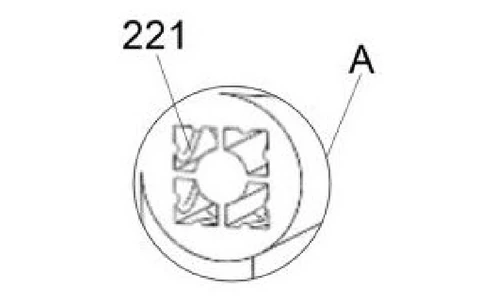
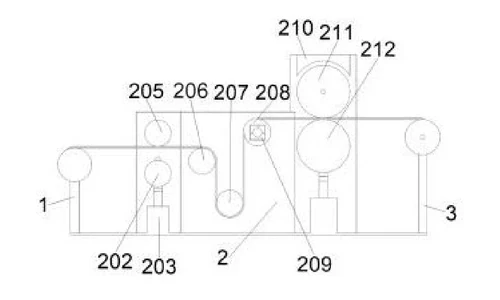
Domande frequenti
Cosa copre il brevetto CN215430810U?
Copre una pressa a rulli per elettrodi di batterie al litio con due stadi di pressatura controllati indipendentemente - una coppia di rulli a bassa pressione e una coppia di rulli ad alta pressione, ciascuna azionata dal proprio cilindro di sollevamento - insieme a un rullo riscaldante in linea e un elettromagnete che cattura i detriti metallici durante il funzionamento.
Perché utilizzare due stadi di pressatura invece di uno?
Un singolo punto di contatto (nip) deve sia consolidare il rivestimento sciolto che impostare lo spessore finale, e questi due compiti richiedono pressioni diverse. Raggiungere la densità di compattazione finale in un unico passaggio costringe le particelle di materiale attivo a un contatto eccessivo, il che aumenta la polarizzazione e riduce la capacità utilizzabile. Due stadi impostati indipendentemente consentono di consolidare l'elettrodo per primo e di dimensionarlo per secondo.
Perché la pressa riscalda l'elettrodo prima del punto di contatto finale?
Riscaldare l'elettrodo aumenta la plasticità del materiale di rivestimento, in modo che la densità di compattazione target venga raggiunta a una pressione meccanica inferiore. Il calore sostituisce la forza, il che mantiene il processo al di fuori dell'intervallo di sovra-compattazione che danneggia la capacità.
Come fa la pressa a rimuovere i detriti metallici senza fermarsi?
Un elettromagnete montato su un telaio trasversale sopra il rullo di pressatura superiore pesante adsorbe continuamente frammenti metallici e polvere mentre la linea è in funzione. Le presse convenzionali devono essere fermate per la pulizia, il che, secondo le specifiche, rappresenta una significativa perdita di efficienza.
Perché la contaminazione metallica è più importante della polvere?
Una particella ferrosa pressata in un elettrodo nel punto di contatto finale può diventare un cortocircuito interno nella cella finita. Si tratta di un difetto di sicurezza piuttosto che di un'imperfezione superficiale, motivo per cui il design utilizza specificamente un magnete invece di affidarsi solo all'aspirazione.
Il brevetto CN215430810U è ancora in vigore?
Sì. È attivo, depositato il 1° settembre 2021 con scadenza prevista il 1° settembre 2031, ed è stato citato da 2 brevetti successivi.
Specifiche complete e disegni:CN215430810U su Google Patents
 iscriviti a noi