Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Casa
- >
- macchina di assemblaggio delle cellule shell in alluminio
- >
- macchina per classificazione e classificazione di gusci di alluminio
- >
- Macchina formatrice a pressione negativa a 16 canali per celle prismatiche
Categorie
Prodotti caldi
Loading...
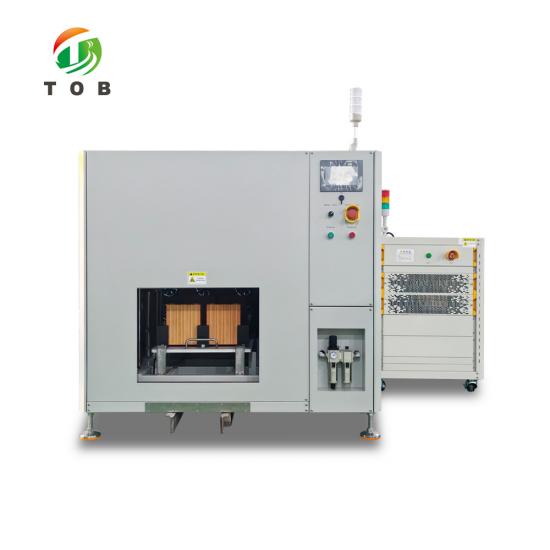
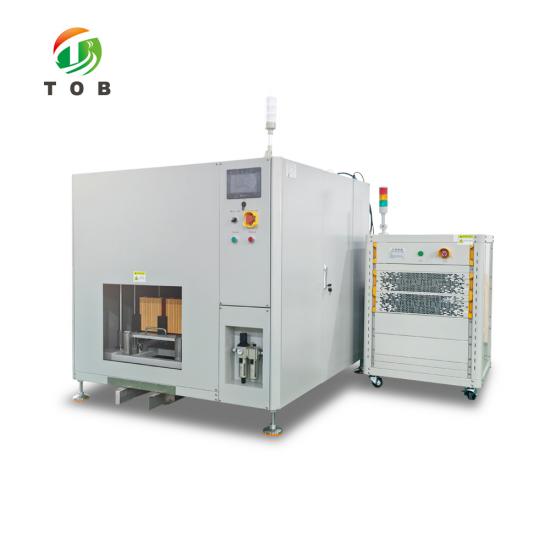
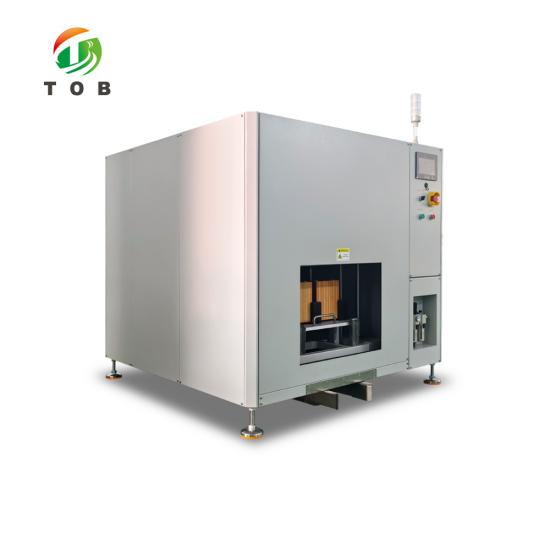
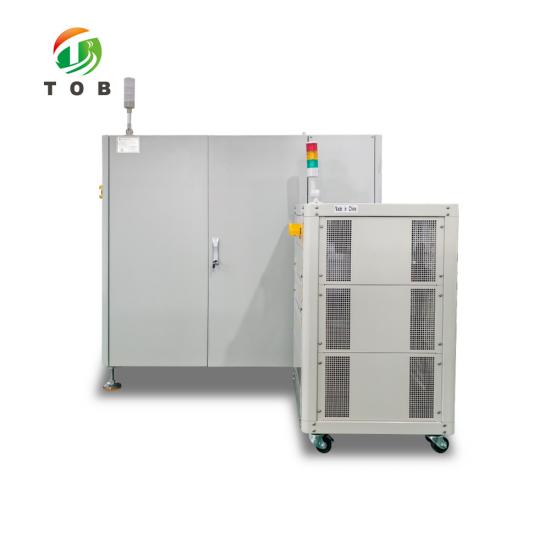
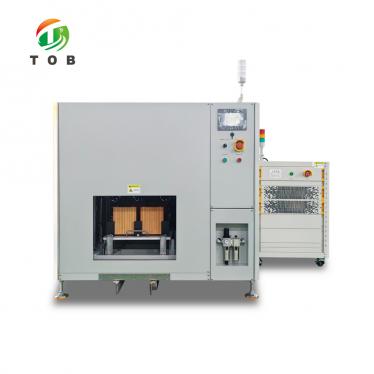
Macchina formatrice a pressione negativa a 16 canali per celle prismatiche
Marca:
TOB NEW ENERGYoggetto numero.:
TOB-FH-5V60A-16CHordine (moq):
1setPagamento:
L/C,T/Torigine del prodotto:
Chinaporto di spedizione:
XIAMEN
Macchina per la formazione a pressione negativa a 16 canali da 5V60A per celle prismatiche - TOB-FH-5V60A-16CH
Armadio a strato singolo, sedici canali a 5 V e 60 A, un vassoio 2 x 8 per sezione, con una serranda per il tasso di perdita prima della carica e una porta tagliafuoco automatica
Panoramica del prodotto e applicazioni ideali
Il modello TOB-FH-5V60A-16CH è un armadio di formazione a pressione negativa per celle prismatiche: sedici canali a 5 V e 60 A in un armadio a strato singolo e a fila singola, un vassoio realizzato a macchina per sezione disposto 2 x 8. Ciascun canale preme un singolo ago di campionamento sui terminali e sigilla un ugello a forma di petalo sopra il foro di riempimento, in modo che la carica e il vuoto avvengano in un'unica stazione.
La formazione fissa il SEI e il gas prodotto deve fuoriuscire mentre la cella può ancora sfiatarre dal foro. Questo armadio aspira attraverso l'ugello, condensa il solvente in un separatore gas-liquido e restituisce l'elettrolita quando il vuoto viene interrotto a pressione atmosferica. A 60 A il banco delle sonde è la parte limitante, quindi i contatti sono dorati e la caduta viene misurata al terminale. Per un minor numero di canali, vedi la nostra macchina per la formazione a pressione negativa a 8 canali per celle prismatiche.
L'armadio rimane al di sotto dei 2 m di altezza, grava sul pavimento con non più di 1 t e mantiene l'armadio di potenza separato in modo che il lato di formazione rimanga un involucro a cinque lati. Due sensori di fumo per unità interrompono l'alimentazione, sollevano le sonde dalle celle e chiudono la porta tagliafuoco anteriore. Le dimensioni delle celle variano da 95 a 218 mm di larghezza, da 27 a 73 mm di spessore e da 148 a 175 mm di altezza.
Ideale per:
- Linee di celle prismatiche, produzione pilota o di massa, in cui la formazione e il vuoto appartengono a un'unica stazione.
- Celle da 95 a 218 mm di larghezza, da 27 a 73 mm di spessore e da 148 a 175 mm di altezza, con una cella di riferimento del progetto di 204 x 71 x 173 mm.
- Processi che richiedono una serranda per il tasso di perdita prima del primo ampere: 0,3 kPa al minuto per tre minuti.
- Officine in cui la perdita di elettrolita e la contaminazione incrociata devono essere limitate per via progettuale.
- Non adatto per celle a sacchetto (pouch) o cilindriche, o dove la corrente per cella supera i 60 A.
Comunicaci le dimensioni della tua cella, la corrente di formazione per cella e il paese di consegna. Il nostro ingegnere confermerà la configurazione dei canali, la disposizione dei vassoi e l'intervallo di pressione negativa prima dell'ordine.
Compila il modulo di richiesta sottostante e il nostro ingegnere esaminerà le tue esigenze. Preferisci l'email? Contatta tob.amy@tobmachine.com.
Specifiche complete
I dati sottostanti sono i valori contrattuali per la configurazione standard. Laddove un requisito prevede un intervallo, l'intervallo rappresenta la finestra di accettazione al momento del collaudo, non un obiettivo da negoziare alla consegna.
1. Armadio, canali e dati elettrici nominali
| Parametro | Valore |
|---|---|
| Modello | TOB-FH-5V60A-16CH |
| Valore nominale del canale | 5 V / 60 A per canale |
| Canali per armadio | 16, strato singolo e fila singola |
| Vassoio per sezione | 1 vassoio per sezione, disposizione 2 x 8 |
| Carico e scarico | Manuale, tramite vassoio |
| Involucro dell'armadio | Involucro a cinque lati con porta tagliafuoco anteriore automatica; normalmente aperto, chiuso in caso di allarme antincendio |
| Armadio di potenza | Separato dall'armadio della pressa |
| Controllo | PLC, che aziona valvole a solenoide, pulsanti e spie luminose, con controllo indipendente di ciascuna unità meccanica |
| Monitoraggio | Temperatura e fumo, continui 24 ore su 24 |
| Carico al pavimento | Non più di 1 t |
| Altezza totale | Inferiore a 2 m |
2. Compatibilità e cambio cella
| Articolo | Intervallo di compatibilità | Modello di riferimento |
|---|---|---|
| Larghezza cella (H) | Da 95 mm a 218 mm | 204 mm |
| Spessore cella (W) | Da 27 mm a 73 mm | 71 mm |
| Altezza cella (T) | Da 148 mm a 175 mm | 173 mm |
| Cambio formato | Sostituire il rivestimento entro l'intervallo di compatibilità | - |
| Accuratezza di posizionamento del vassoio | Entro ± 0,5 mm | - |
| Accuratezza di posizionamento della pressa | ± 2 mm, con posizionamento secondario di ± 0,2 mm durante il sollevamento | - |
| Metodo di posizionamento del vassoio | Blocchi di guida su quattro lati più perni di posizionamento diagonali, con rilevamento tramite finecorsa di marcia diagonale e design antinversione del vassoio | - |
Il formato di riferimento citato sopra è la cella rispetto alla quale è stato configurato il cabinet: 204 mm di larghezza, 71 mm di spessore, 173 mm di altezza. Si trova nella pressa con l'ugello sull'orifizio di riempimento e le sonde sulle linguette, che è la posizione che qualsiasi altro formato nella finestra deve essere in grado di assumere.
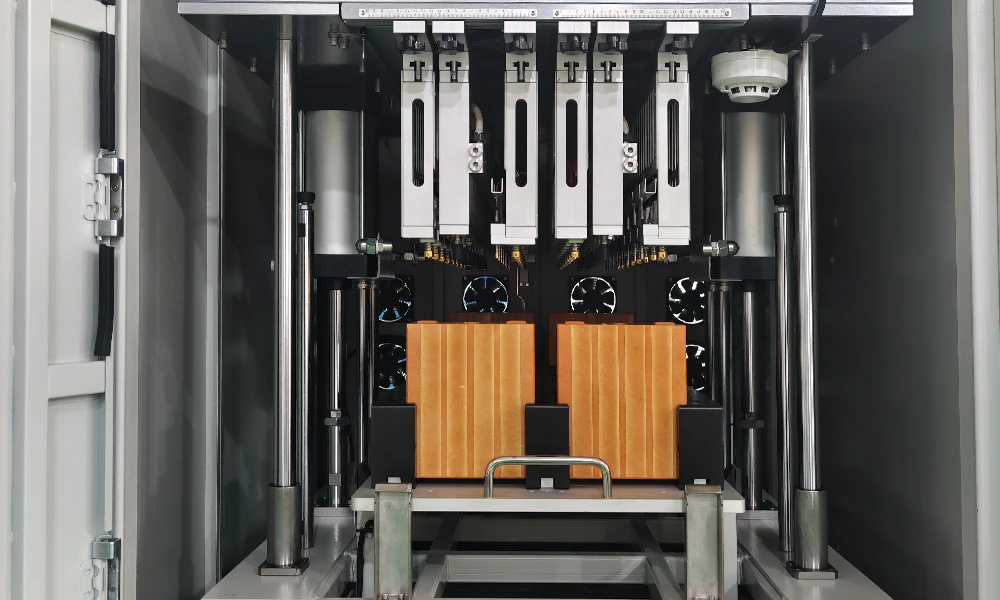
Una cella di riferimento da 204 x 71 x 173 mm alloggiata nella pressa durante la messa in servizio, con l'ugello rivolto verso il basso sull'orifizio di riempimento e le sonde sulle linguette.
3. Banco sonde, contatto e rilevamento della temperatura
| Articolo | Specificifica |
|---|---|
| Tipo di sonda | Ago singolo, ago di campionamento a interruttore |
| Gruppo sonda | Sonda e sonda di temperatura in un unico gruppo modulare, rimovibile come unità |
| Placcatura dei contatti | Sonde di carica e scarica placcate in oro, selezione basata sulla resistenza di contatto, sulla generazione di calore e sul massimo di 60 A |
| Resistenza di contatto | Somma dell'impedenza di contatto positiva e negativa non superiore a 2 mΩ |
| Perdita di linea | Non più di 800 mV dal terminale all'estremità di collegamento del modulo di potenza |
| Aumento della temperatura al giunto | Non più di 15 ℃ a 60 A per l'intero ciclo di formazione, misurato in raffreddamento naturale a 25 ℃ |
| Indentazione del terminale | Non più di 0,1 mm sui terminali positivo e negativo |
| Durata della sonda | Almeno 30.000 azionamenti, o 3 anni, nell'ambiente di lavoro progettato |
| Superficie dell'ago | Fine motivo zigrinato che non graffia la superficie del terminale |
| Regolazione della larghezza | A sinistra e a destra nella direzione della larghezza, con una scala, per seguire le diverse spaziosità delle linguette |
| Collegamento dei cavi | Morsettiere a innesto rapido sia per i cavi di alimentazione che per quelli di campionamento |
| Sensore di temperatura | PT100, punto singolo sul coperchio della cella |
| Accuratezza della temperatura | ± 1 ℃, con frequenza di acquisizione regolabile e intervallo di campionamento minimo di 1 s |
| Viti | Acciaio inossidabile SUS304 in tutto il letto d'aghi |
4. Prestazioni del modulo a pressione negativa
| Voce | Requisito tecnico |
|---|---|
| Accuratezza di posizionamento dell'ugello di aspirazione | Entro 0,5 mm in tutte le direzioni |
| Tipo e materiale dell'ugello | Ugello di contatto piatto a forma di petalo in gomma EPDM, resistente al calore e all'elettrolita, tollerante a dislivelli della cella fino a 1 mm |
| Durata dell'ugello | Almeno 500 cicli, sostituito ogni 3 mesi |
| Coppia a pressione negativa | Almeno 60 ml, eccentrica con fondo inclinato, design antirotazione, anelli di tenuta a doppio strato e uno schermo filtrante |
| Intervallo di vuoto | -90 kPa ± 5 kPa, adatto per la regolazione del vuoto sia alto che basso |
| Manometro | Manometro digitale sul bypass della tubazione frontale, da -100 kPa a 100 kPa, dati del vuoto scritti nel record del vassoio |
| Tasso di perdita | Non più di 0,3 kPa al minuto, misurato su una tenuta di tre minuti dopo la chiusura della sorgente di vuoto |
| Fluttuazione del vuoto | Non più di ± 3 kPa rispetto al valore impostato, nelle due fasi prima e dopo l'avvio della formazione |
| Velocità di pompaggio | Almeno 5 kPa al minuto da 0 kPa a -80 kPa, regolabile |
| Velocità di rilascio | Almeno 5 kPa al minuto da -80 kPa a 0 kPa |
| Filtrazione delle impurità | Resistente alla corrosione, facile da sostituire, filtro privo di polvere all'ingresso di rottura del vuoto di ciascun modulo |
| Coppa di raccolta dell'elettrolita | Almeno 600 ml, con un allarme di tazza piena |
| Perdita di elettrolita causata dall'apparecchiatura | Meno di 2 g, senza residui di elettrolita rimasti sul fondo del dispositivo tampone |
| Pompa per vuoto | Pompa per vuoto senza olio GWSP75, un set fornito con la macchina |
5. Sicurezza, interblocchi e monitoraggio
| Funzione | Come si comporta |
|---|---|
| Rilevamento fumo | Due sensori per unità meccanica, uno sensibile al gas e uno di tipo a particelle |
| Azione in caso di fumo | L'alimentazione viene interrotta immediatamente, il cilindro si apre per separare la batteria dalla sonda e viene attivato un allarme |
| Porta tagliafuoco | La porta anteriore si chiude automaticamente in caso di allarme antincendio; il pannello anteriore è sigillato contro fumo e fuoco |
| Mancanza di alimentazione o di aria | Non è consentito alla piattaforma di sollevamento di scendere senza motivo, inclusi un'elettrovalvola anomala o una pressione dell'aria anomala |
| Vassoio in posizione | Sensore di corsa all'interno del letto della pressa, che segnala la posizione del vassoio in tempo reale, con protezione e allarme |
| Antiritorno vassoio | Design meccanico più rilevamento con finecorsa diagonale, in modo che un vassoio invertito venga rilevato anziché pressato |
| A prova di errore di sequenza | La sonda entra in contatto prima che l'ugello si allontani e l'ugello si allontana prima che la sonda entri nuovamente in contatto |
| Sollecitazione del fondo del vassoio | Carico uniforme durante il sollevamento, in modo che il vassoio non si fletta e non disturbi la formazione |
| Accesso per la manutenzione | I moduli sonda, pressione negativa e temperatura possono essere rimossi singolarmente; i componenti della sonda sono a innesto e contrassegnati con scala |
| Raccolta liquidi | Vassoio raccogliliquidi rimovibile sotto l'area di stoccaggio della pressa, per l'elettrolito che gocciola dagli ugelli |
6. Fornitura standard e parti di ricambio
| Gruppo | Articolo | Q.ta |
|---|---|---|
| Macchina | Armadio a fila singola e strato singolo, custodia a cinque lati con porta antincendio | 1 set |
| Macchina | Unità meccanica, 16 canali in disposizione 2 x 8 | 1 set |
| Macchina | Sensori di fumo | 2 set |
| Macchina | Sensore di temperatura | 1 set |
| Macchina | Sistema di controllo della pressione negativa | 1 set |
| Altro | Pompa per vuoto oil-free GWSP75 | 1 set |
| Parti soggette a usura | Sonda | 10 pz |
| Parti soggette a usura | Sonda di temperatura | 10 pz |
| Parti soggette a usura | Ugello di aspirazione a pressione negativa | 300 pz |
| Parti soggette a usura | Coppa a pressione negativa | 10 pz |
| Modulo di pressione negativa | Setaccio molecolare | 1 pz |
| Modulo di pressione negativa | Separatore gas-liquido | 1 pz |
| Modulo di pressione negativa | Unità FRL | 1 pz |
| Modulo di pressione negativa | Coppa per liquido residuo | 1 pz |
La quantità di apparecchiature e le quantità di parti di ricambio sono confermate in base al contratto commerciale. Laddove le specifiche indicano un intervallo, il valore di accettazione è quello scritto in tale contratto.
Disposizione della macchina e principio di funzionamento
L'armadio è a un livello, una fila, sedici canali e un vassoio di produzione per sezione disposto 2 x 8. Il vassoio viene caricato e scaricato a mano, il che è deliberato: a sedici canali il vassoio è l'unità di tracciabilità, quindi un vassoio che deve essere sollevato è anche un vassoio il cui registro può essere controllato prima di essere rimesso dentro.
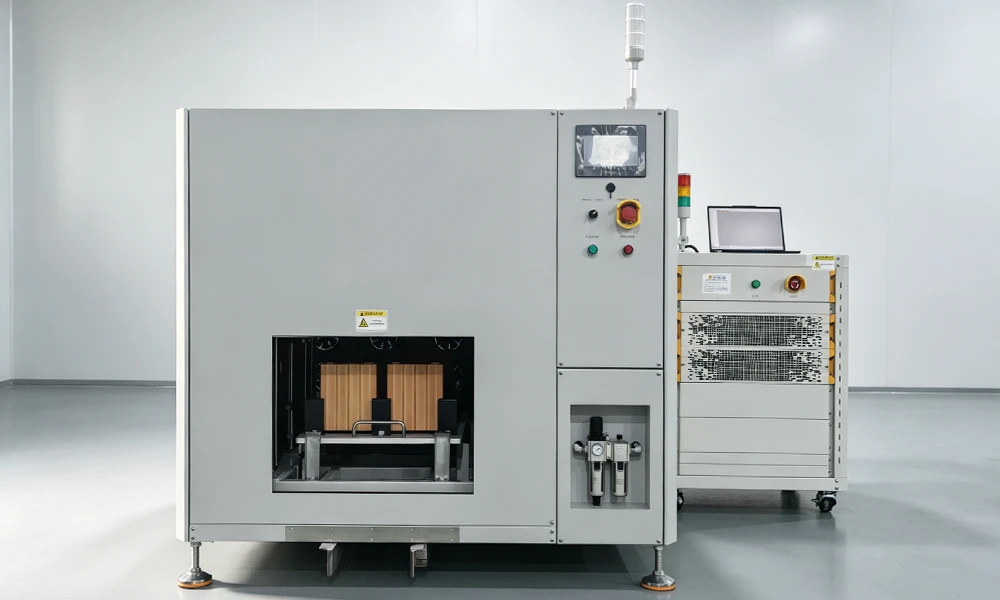
L'armadio su un piano di produzione: lato di formazione a sinistra, sistema di controllo della pressione negativa sul lato dell'armadio, armadio di potenza separato.
All'interno della pressa l'unità meccanica si muove dal basso verso l'alto mentre la scheda della sonda rimane ferma e il vassoio si muove. I fili della sonda e i tubi dell'aria quindi non si muovono con il vassoio, il che elimina la flessione che normalmente trasforma un cavo in un consumabile. Il vassoio è posizionato due volte: blocchi di guida su quattro lati più perni di posizionamento diagonale lo portano entro ± 0,5 mm, e una guida secondaria mantiene ± 0,2 mm mentre la piattaforma si solleva, in modo che l'ugello incontri la porta di riempimento in modo squadrato anziché essere tirato in allineamento dalla gomma.
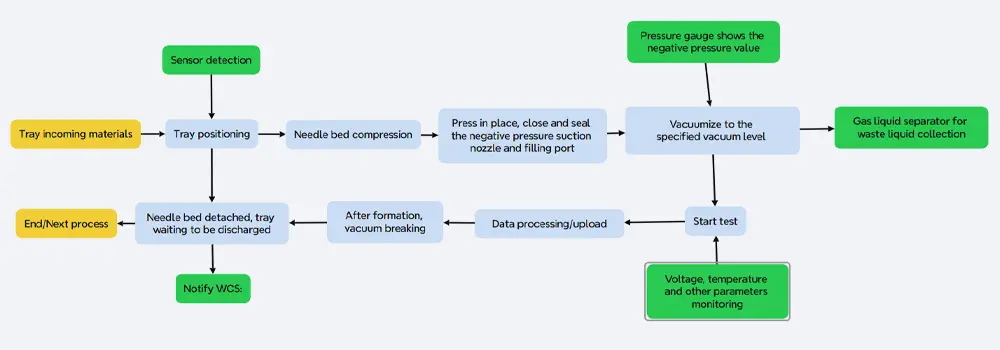
La sequenza eseguita dal PLC: vassoio posizionato, ugello sigillato sulla porta, test di tenuta superato, vuoto e corrente applicati insieme, vuoto interrotto a pressione atmosferica, elettrolita restituito, vassoio rilasciato.
Il fondo del vassoio viene caricato uniformemente durante il sollevamento. Tale requisito esiste perché un vassoio che si flette sotto la pressa modifica la pressione del pacco sulle celle al centro di un ciclo di formazione, e una cella che viene premuta più forte dei suoi vicini si carica a una velocità diversa. Per lo stesso motivo l'altezza di sollevamento del vassoio viene regolata da un arresto di finecorsa meccanico, che non può spostarsi dopo un aggiornamento software.
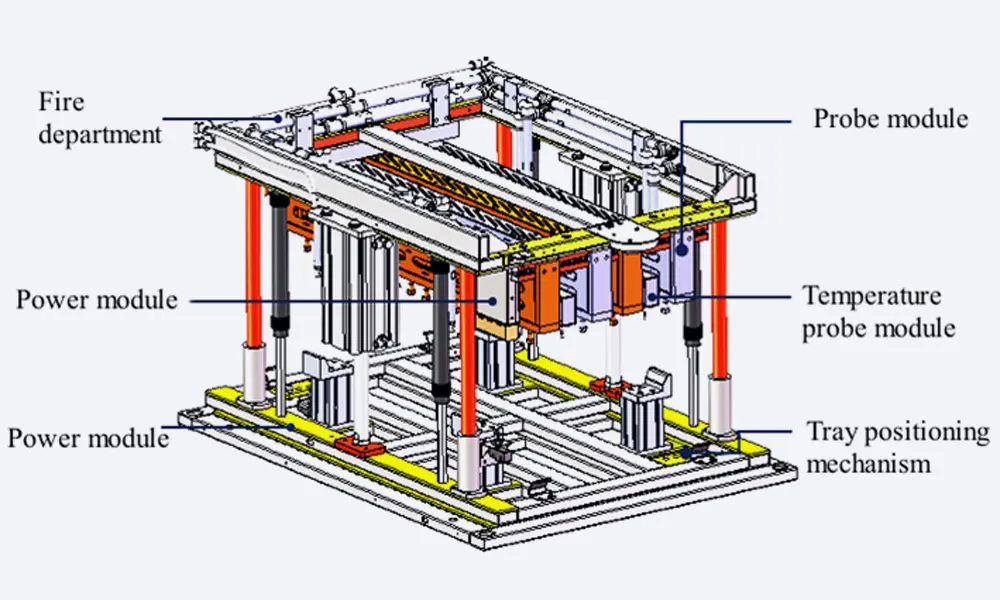
Il modulo della pressa: blocchi di guida e perni diagonali posizionano il vassoio, il sensore di spostamento si trova all'interno del letto della pressa e l'altezza di sollevamento è impostata da un limite anziché da un valore di programma.
Un sensore di spostamento all'interno del letto della pressa segnala se il vassoio è effettivamente in posizione, e un interruttore di viaggio diagonale sul design antiritorno intercetta un vassoio che è stato capovolto. Entrambi segnalano prima che al cilindro sia permesso di chiudersi, quindi un vassoio posizionato male viene rifiutato anziché pressato.
Banco sonde e sistema di contatto
A 60 A per canale il contatto è la parte che decide se i dati di formazione meritano di essere conservati. Un contatto che è semplicemente adeguato si riscalderà, e un giunto che si riscalda cambia resistenza, e una resistenza che cambia si manifesta nella tensione registrata come una cella che si è comportata diversamente dai suoi vicini. Il banco sonde è quindi specificato attorno al giunto, non attorno all'ago.
Le sonde di carica e scarica sono placcate in oro, scelte in base a tre vincoli contemporaneamente: resistenza di contatto, generazione di calore e massimo 60 A. La somma dell'impedenza di contatto positiva e negativa è mantenuta a o al di sotto di 2 mΩ, la perdita di linea dal terminale all'estremità di connessione del modulo di potenza a o al di sotto di 800 mV e l'aumento di temperatura al giunto a o al di sotto di 15 ℃ durante l'intero ciclo di formazione, misurato in raffreddamento naturale a 25 ℃. La resistenza di contatto e la tensione della linguetta vengono visualizzate in tempo reale, quindi un giunto che sta iniziando a cedere è visibile come un numero prima di diventare un vassoio di scarto.
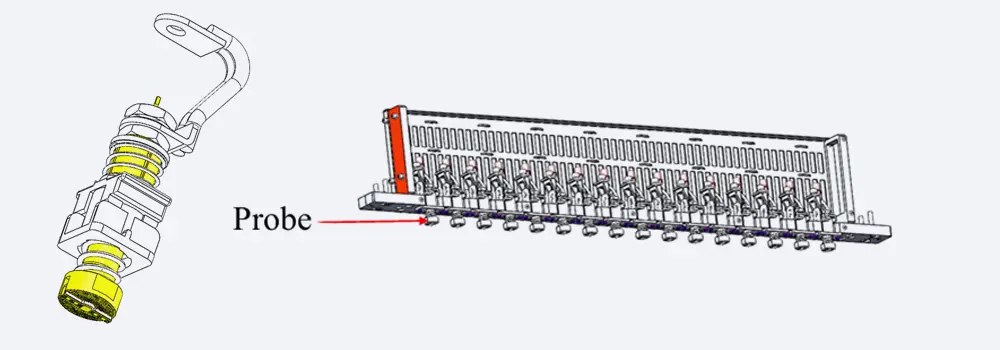
Un ago per polarità, trasportato in un modulo che ospita anche il PT100. Il modulo scorre su una scala in modo che la coppia possa seguire una spaziatura diversa delle linguette.
La superficie dell'ago è finemente zigrinata e il modello è specificato in modo tale da non graffiare il terminale. Il limite di indentazione è 0,1 mm su entrambi i terminali, che è la linea di demarcazione pratica tra un segno di riscontro e un concentratore di sforzo alla saldatura. La durata di servizio è di almeno 30.000 pressioni, o 3 anni, a seconda di quale evento si verifichi per primo, e le parti non metalliche della sonda devono durare almeno quanto la sonda stessa.
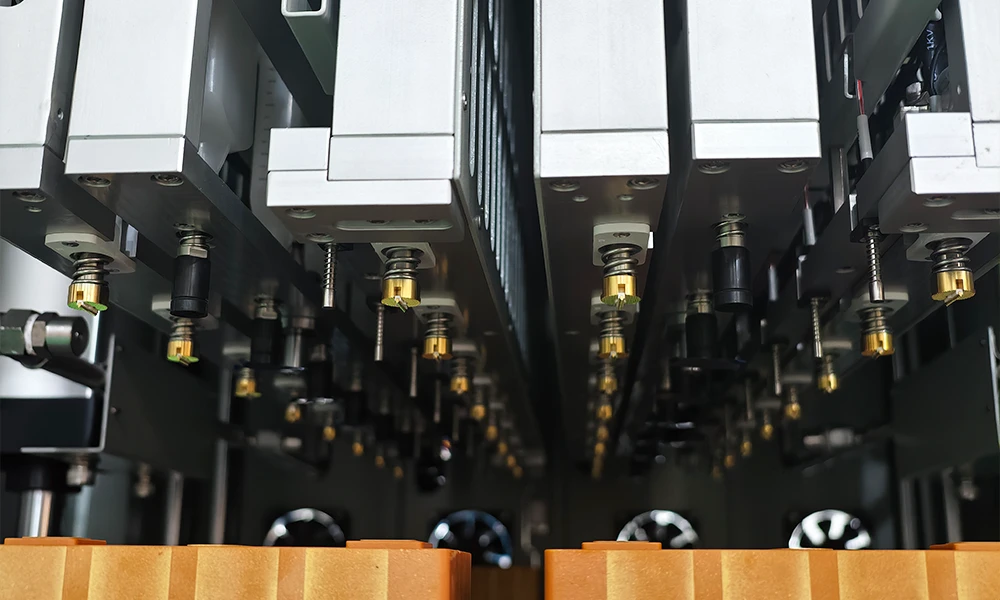
La sonda come utilizzata a 60 A: un singolo ago placcato in oro, zigrinato sulla punta, con la sonda di temperatura trasportata nello stesso gruppo modulare.
Tutto ciò che si usura è modulare. La sonda, la pressione negativa e i gruppi di temperatura possono essere rimossi ciascuno per conto proprio; i componenti della sonda sono a innesto e contrassegnati con una scala, in modo che la posizione della larghezza possa essere ripristinata dopo una sostituzione senza un calibro. I cavi di alimentazione e campionamento si attestano su morsettiere a innesto rapido. Tutte le viti nel letto dell'ago sono in SUS304, il che è importante in una stanza in cui è presente nebbia di elettrolita.
La temperatura viene letta da un PT100 su un singolo punto del coperchio della cella, con una precisione di ± 1 ℃. La frequenza di acquisizione è impostabile per banda di temperatura, con un intervallo di campionamento minimo di 1 s, in modo che un passaggio che diventa caldo venga campionato più spesso di un passaggio che non lo fa.
Modulo di pressione negativa: ugello, coppa e test di tenuta
L'ugello, la biella e la coppa di pressione negativa sono un'unica parte integrata, il che impedisce che la faccia di tenuta venga disturbata ogni volta che la coppa viene sottoposta a manutenzione. L'ugello è un pezzo di contatto piatto a forma di petalo in EPDM, premuto sul tappo anziché spinto nella porta, e tollera fino a 1 mm di irregolarità sulla superficie del tappo. La durata dell'ugello è di almeno 500 cicli e l'intervallo di sostituzione pratico è di tre mesi.
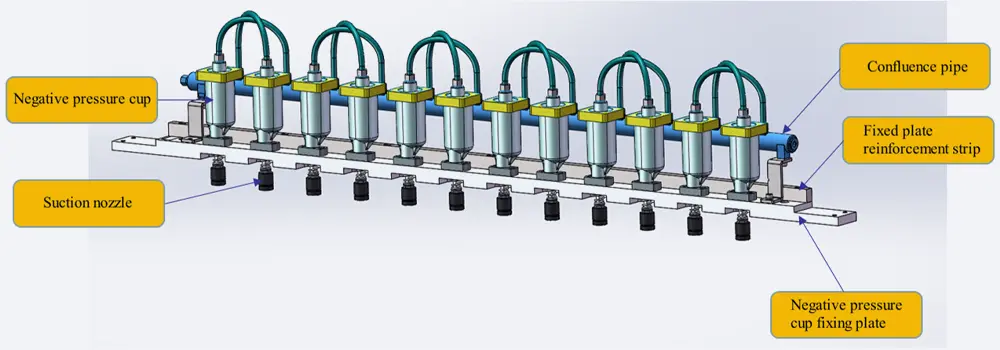
Ugello, asta e coppa da 60 ml come un unico gruppo. La coppa è eccentrica con un fondo inclinato in modo che l'elektrolita defluisca invece di ristagnare in un angolo e cristallizzarsi.
La coppa contiene almeno 60 ml ed è progettata contro la rotazione, poiché una coppa che può girare finirà per svitarsi contro un tubo fisso. Utilizza anelli di tenuta a doppio strato e un vaglio filtrante, e il suo fondo inclinato eccentrico mantiene l'elettrolita residuo in movimento verso lo scarico. Ciascun modulo aspira attraverso una valvola di controllo proporzionale, in modo che il valore del vuoto possa essere modificato durante un passaggio anziché solo tra i passaggi.
Dietro il modulo, la linea del vuoto trasporta un separatore gas-liquido e un serbatoio di accumulo a monte dell'elettrovalvola, con una valvola manuale sul fondo del serbatoio di accumulo per scaricare ciò che è stato raccolto. Una valvola di non ritorno impedisce al gas estratto durante la formazione di rifluire nella cella. La coppa di raccolta contiene almeno 600 ml e attiva un allarme di coppa piena, e il liquido separato deve uscire rapidamente dal separatore anziché ristagnare in esso.
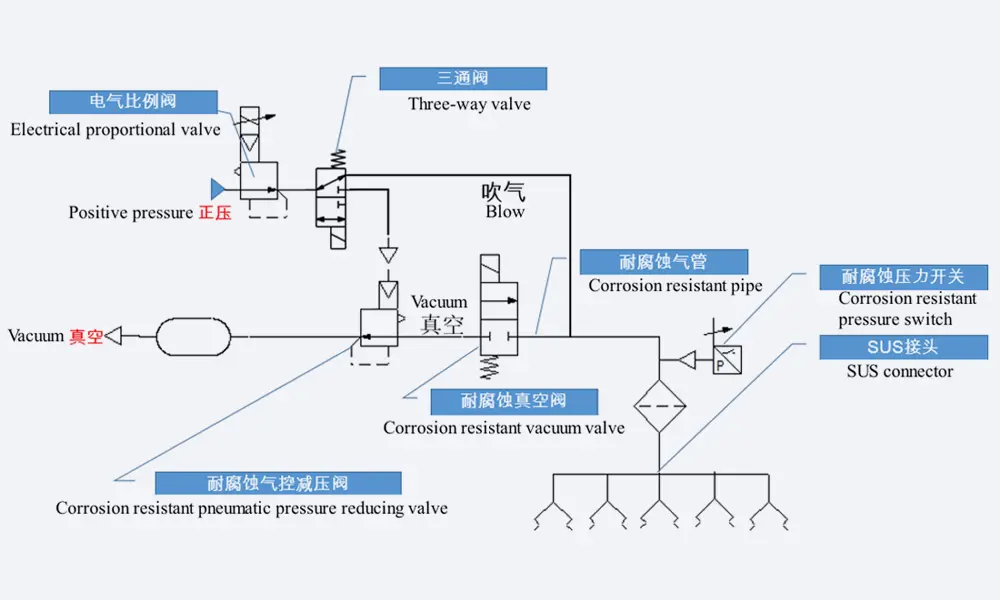
Disposizione di riferimento del lato di controllo: separatore e accumulo a monte della valvola, valvola di non ritorno contro il riflusso, coppa di raccolta con allarme di livello e manometro digitale sul bypass.
Ogni modulo deve dimostrare il proprio valore prima di poter essere autorizzato alla carica. Il test pompa fino al vuoto impostato, chiude la sorgente, mantiene per tre minuti e richiede che il calo rimanga a o al di sotto di 0,3 kPa al minuto; il voto di superamento è impostato sulla schermata del software di potenza e la formazione non può iniziare finché non viene soddisfatto. Durante il ciclo il vuoto non può oscillare di oltre ± 3 kPa al valore impostato attraverso le due fasi su entrambi i lati dell'inizio della formazione. Ai moduli non è consentito interferire l'uno con l'altro, quindi un canale che tira giù non può deprimere il vuoto di un vicino che si sta già formando.
Quando la formazione termina, il vuoto viene interrotto con gas di essiccazione a pressione atmosferica e l'elettrolita estratto ritorna alla cella. La perdita di elettrolita causata dall'apparecchiatura deve rimanere al di sotto di 2 g, senza che nulla rimanga in piedi sul fondo dell'accumulo. Dopo che l'ugello si solleva dalla cella, il sistema mantiene una micro pressione negativa in modo che la goccia sospesa sull'ugello non cada sul coperchio. L'ingresso di rottura del vuoto trasporta un filtro e l'area di stoccaggio sotto la pressa ha un vassoio di raccolta del liquido rimovibile.
Il sistema di controllo è montato sul lato dell'armadio, fuori dalla zona di formazione. La velocità di pompaggio, la velocità di rilascio e il valore del vuoto sono tutti impostabili per fase, il programma di vuoto e carica-scarica può essere eseguito separatamente o comandato dal software host e i dati del vuoto vengono scritti nel registro del vassoio. Il manometro digitale legge da -100 kPa a 100 kPa su un bypass nella parte anteriore della linea, dove può essere visto senza aprire nulla.
Caratteristiche ingegneristiche chiave
- 60 A attraverso un ago placcato in oro: impedenza di contatto pari o inferiore a 2 mΩ, perdita di linea pari o inferiore a 800 mV e aumento di giunzione pari o inferiore a 15 ℃, con i valori visualizzati mentre la cella è in fase di formazione.
- Un cancello della velocità di perdita prima del primo ampere: tre minuti al vuoto impostato con un calo non superiore a 0,3 kPa al minuto, altrimenti la formazione non si avvia.
- Una tazza da 60 ml che si svuota da sola: corpo eccentrico, fondo inclinato, posizionamento antirotazione, doppi sigilli e uno schermo filtrante, in modo che l'elettrolita fuoriesca invece di cristallizzare sul fondo.
- L'elettrolita ritorna nella cella: il vuoto viene interrotto con gas di essiccazione e l'elettrolita estratto ritorna, con una perdita causata dall'apparecchiatura mantenuta al di sotto di 2 g.
- Due sensori di fumo per unità e una porta che si chiude da sola: rilevamento di gas sensibili e particelle, interruzione di corrente, cilindro aperto per sollevare le sonde dalle celle, allarme attivato e porta tagliafuoco anteriore chiusa.
- Una piattaforma che non cadrà: in caso di interruzione di corrente, di un'elettrovalvola anomala o di una pressione dell'aria anomala, la piattaforma di sollevamento mantiene la sua posizione anziché scendere sul vassoio.
- Un letto di sonde impostato tramite scala, non a sensazione: i moduli scivolano a sinistra e a destra contro una scala graduata, l'altezza di sollevamento è impostata da un finecorsa e ogni parte soggetta a usura si estrae da sola.
- Un vassoio 2 x 8 che non può essere caricato al contrario: blocchi di guida, perni diagonali, rilevamento del finecorsa diagonale e un sensore di corsa nel letto della pressa, con posizionamento a ± 0,5 mm e mantenimento di ± 0,2 mm durante il sollevamento.
Perché le celle prismatiche vengono formate sotto pressione negativa
La prima carica costruisce la SEI, e lo fa mentre l'elettrolita si sta decomponendo sulla superficie dell'anodo. Tale decomposizione produce gas. In una cella rigida il gas non ha dove andare finché la porta non viene sigillata, quindi la questione non è se si forma, ma in quale momento esce e cosa porta con sé. La formazione sotto pressione negativa risponde a entrambi i quesiti: il gas viene estratto attraverso la porta di riempimento mentre la cella è ancora aperta e il vapore che lo accompagna viene condensato anziché disperso nell'ambiente.
Creare il vuoto in corrispondenza della porta mantiene inoltre la cella in uno stato in cui la pressione interna è inferiore a quella ambiente. Questo fa due cose contemporaneamente. Mantiene il gas in movimento verso la porta anziché lasciarlo accumulare contro il separatore, e trattiene l'elettrolita che è stato aspirato nell'ugello e nella tazza anziché lasciarlo ricadere sul tappo. Una cella formata a pressione ambiente funzionerà comunque; si porterà semplicemente dietro una bolla di gas e un tappo bagnato nel processo successivo, ed entrambi si manifesteranno in seguito come scarto estetico o dispersione di capacità che nessuno sa attribuire.
Il vuoto e la carica sono impostati separatamente su questo armadio, e questa separazione è il punto chiave. L'estrazione del gas è un'operazione di tubazione con i propri tempi; la carica è un'operazione elettrica. Una macchina che li collega costringe il progettista del processo a scendere a compromessi su quale dei due sia meno conveniente. Qui la fase di pompaggio, la fase di interruzione e il ciclo del vuoto possono essere programmati ciascuno, o affidati al software host, mentre la tenuta sull'ugello viene mantenuta per tutto il tempo in modo che nessuna delle due attività disturbi l'altra. Se state confrontando gli stili degli armadi anziché il numero di canali, la macchina di formazione a pressione negativa per celle prismatiche copre la stessa fase di formazione e vale la pena leggerla fianco a fianco con questa.
Il test di tenuta esiste perché il vuoto che tiene per un secondo e il vuoto che tiene per un ciclo non sono la stessa affermazione. Tre minuti al valore impostato con un calo non superiore a 0,3 kPa al minuto sono sufficienti per evidenziare una perdita lenta su una superficie di tenuta e abbastanza brevi da poter essere eseguiti prima di ogni vassoio anziché su un campione. Una guarnizione che fallisce questo test lascerà entrare aria durante la formazione, e l'aria all'anodo durante la prima carica è esattamente la condizione che produce un punto secco e una cella che risulta con test basso. Bloccare l'avvio è più economico che spiegare in seguito la coda della distribuzione.
Ciò che lascia la cella non è solo gas. Il vapore di elettrolita si condensa nella linea, e l'elettrolita condensato nel posto sbagliato è un guasto lento: si cristallizza a un angolo, blocca un foro e alla fine viaggia all'indietro. Ecco perché la tazza è eccentrica con un fondo inclinato anziché cilindrica, perché la linea trasporta una valvola di non ritorno e perché il separatore è tenuto a scaricarsi rapidamente invece di immagazzinare ciò che ha separato. La contaminazione incrociata tra i canali è esclusa per progettazione per lo stesso motivo, poiché un collettore condiviso lascerebbe che l'elettrolita di una cella diventi l'impurità di un'altra cella.
Sedici canali a 60 A in un unico strato costituiscono una decisione di ingombro tanto quanto una decisione elettrica. L'armadio rimane al di sotto dei 2 m di altezza, non grava sul pavimento per più di 1 t e mantiene l'armadio di potenza separato, il che gli consente di essere collocato in una camera secca esistente anziché in una nuova. Laddove la linea richiede che l'energia di formazione venga recuperata anziché dissipata, si tratta di un armadio diverso: vedere la macchina di formazione per batterie al litio a feedback di energia. Questa è costruita attorno al percorso del vuoto e al contatto, non attorno al bilancio energetico.
Raccomandazioni operative, manutenzione e sicurezza
1. Prima del primo vassoio di un lotto
- Controllare il rivestimento rispetto alla cella in lavorazione. La finestra compatibile è larga da 95 a 218 mm, spessa da 27 a 73 mm e alta da 148 a 175 mm; una cella all'interno della finestra ma con un formato diverso richiede comunque che il rivestimento venga cambiato.
- Confermare la coppia di sonde rispetto alla spaziatura delle linguette sulla scala, quindi premere a mano una cella e leggere la resistenza di contatto prima di caricare un vassoio pieno.
- Eseguire il test di tenuta con un vassoio vuoto o fittizio e osservare il calo, non il valore assoluto: 0,3 kPa al minuto per tre minuti è la soglia di superamento.
- Svuotare il serbatoio tampone e controllare il livello della tazza di raccolta. Una tazza quasi piena farà scattare l'allarme a metà ciclo e interromperà un vassoio che si sta già caricando.
- Verificare che l'ugello si appoggi sul tappo senza essere forzato. L'ugello tollera 1 mm di irregolarità; un tappo al di fuori di questa misura richiede il controllo della cella, non il serraggio dell'ugello.
- Testare i sensori di fumo e la porta tagliafuoco con il vassoio vuoto, in modo che la prima volta che la porta si chiude non sia la prima volta che qualcuno la vede chiudersi.
2. Passaggio a un formato di cella diverso
- Cambiare prima il rivestimento, quindi reimpostare la larghezza della sonda sulla scala e infine reimpostare l'altezza di sollevamento del vassoio tramite il suo finecorsa. Eseguire l'operazione nell'ordine inverso significa che il sollevamento viene impostato contro un rivestimento che sta per muoversi.
- Eseguire nuovamente il test di tenuta dopo qualsiasi modifica all'ugello o alla tazza, poiché un ugello riposizionato costituisce una nuova superficie di tenuta.
- Ricontrollare la posizione del vassoio a ± 0,5 mm con un primo pezzo (first article), e l'impronta a ± 0,1 mm su entrambi i terminali, prima di rilasciare il formato per la produzione.
3. Manutenzione e sicurezza
- Sostituire l'ugello di aspirazione ogni tre mesi anche se non ha raggiunto i 500 cicli. L'EPDM che si è gonfiato non si guasta in modo visibile, smette semplicemente di sigillare sotto vuoto.
- Pulire la vaschetta di raccolta del liquido sotto l'area di stoccaggio della pressa secondo una programmazione fissa. È il punto in cui un lento gocciolamento dell'ugello diventa un problema di corrosione.
- Sostituire il filtro all'ingresso di interruzione del vuoto quando la velocità di pompaggio scende al di sotto di 5 kPa al minuto da 0 a -80 kPa, non quando si blocca completamente.
- Monitorare la durata delle sonde nelle presse piuttosto che in mesi: 30.000 presse o 3 anni, a seconda di quale evento si verifichi per primo, e le parti non metalliche sono specificate per durare almeno altrettanto.
- Non escludere mai il blocco di sequenza che mantiene l'ugello sulla porta finché la sonda non ha stabilito il contatto. Si trova lì perché l'alternativa è un arco elettrico su un capsula bagnata.
- Mantenere sgombro il lato del cabinet. Il sistema di controllo della pressione negativa si trova lì appositamente, sia per proteggerlo dalla zona di formazione sia affinché la manutenzione non richieda l'apertura della pressa.
Certificazione, brevetti e storico delle consegne
1. Certificati del sistema di gestione
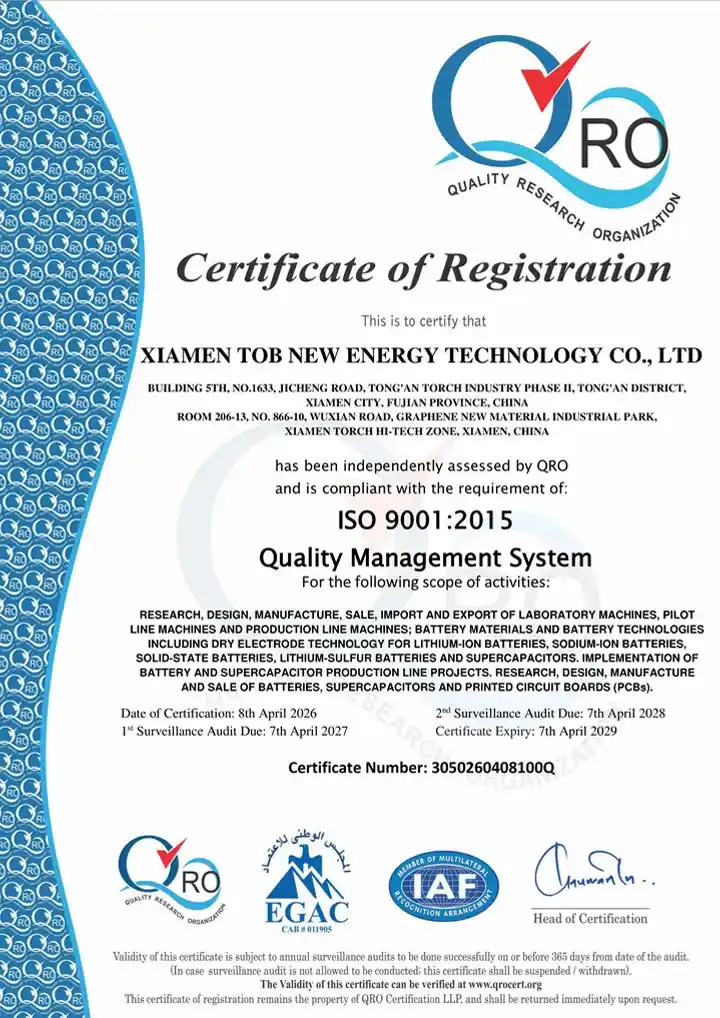
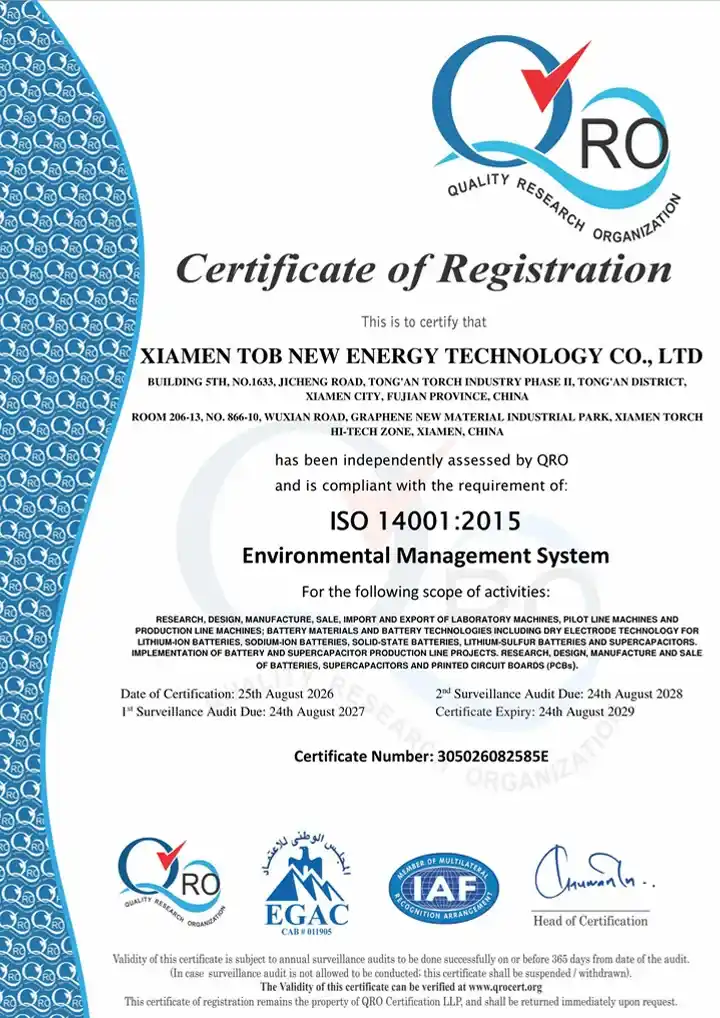
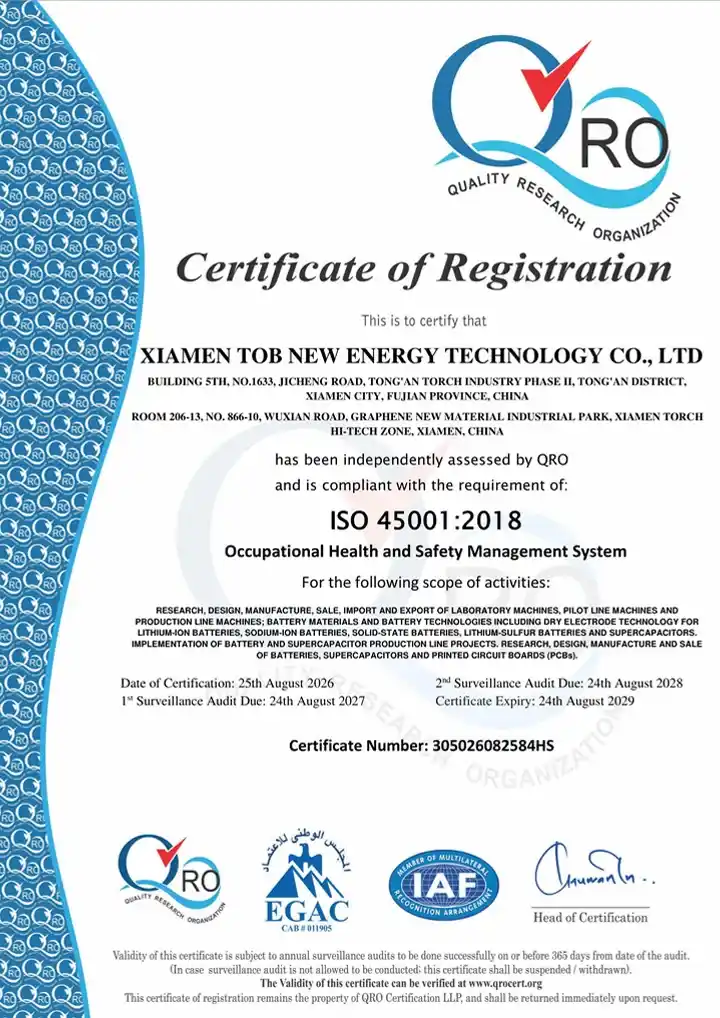
La fabbrica che produce questo cabinet possiede la certificazione ISO 9001 con codice 3050260408100Q, rilasciata l'8 aprile 2026 e valida fino al 7 aprile 2029, insieme alla ISO 14001 (305026082585E) e alla ISO 45001 (305026082584HS) per la gestione della sicurezza ambientale e sul lavoro. L'ambito certificato copre macchine per laboratori, linee pilota e linee di produzione, insieme a materiali e tecnologie per batterie, che è l'ambito in cui rientra questo cabinet.
La valutazione in loco della fabbrica è stata inoltre effettuata da SGS (rapporto 19520939_T) e TUV (rapporto 493330274_T) tramite la verifica dei fornitori di Alibaba.com. Tali rapporti attestano la fabbrica e la sua capacità; non costituiscono una valutazione di conformità di alcuna singola macchina e non li presentiamo come tale.
Per quanto riguarda la marcatura CE, siamo espliciti anziché accomodanti: al momento non è posseduto alcun certificato CE per il TOB-FH-5V60A-16CH. Un certificato fa riferimento alla denominazione del modello stampata sulla targhetta, non a una famiglia di prodotti, quindi non può essere preso in prestito da una macchina gemella e non ne mostriamo uno che non esiste. Se la marcatura CE è un requisito di acquisto, dichiaratelo in fase di richiesta: questo modello può essere sottoposto a valutazione di conformità e certificazione per il mercato di destinazione su richiesta, e il preventivo specificherà cosa comporta anziché rimandarlo al programma di consegna.
|
|
|
2. Brevetti detenuti dal fondatore
Dany Huang, Ph.D., fondatore e amministratore delegato di TOB NEW ENERGY, detiene 55 brevetti cinesi: 5 brevetti di invenzione concessi, 45 brevetti per modelli di utilità e 5 domande pubblicate. È entrato nel settore nel 2002 tramite materiali per celle a sacchetto (pouch cell), poi celle cilindriche, poi gusci prismatici in alluminio, e ha fondato l'azienda nel 2012.
I brevetti riguardano il lato della cella piuttosto che il lato della macchina. Coprono strutture delle celle, formulazioni e gestione dei gas, e nessuno di essi è un brevetto su questo cabinet. Specifichiamo questo limite perché il conteggio dei brevetti è utile solo se il lettore sa di cosa si tratta.
3. Storico delle ricerche
Il nostro indice di citazione contiene 707 record che fanno riferimento ad apparecchiature o materiali TOB, 612 dei quali dotati di DOI. 70 di questi record nominano un modello TOB specifico nella sezione sperimentale. Nessuno dei 70 nomina il TOB-FH-5V60A-16CH; questo cabinet è nuovo per l'indice e preferiamo dirlo piuttosto che allegare una citazione appartenente a un'altra macchina.
Laddove un modello è citato in un articolo, citiamo l'articolo come prova che l'apparecchiatura è stata utilizzata, non come prova di ciò che l'apparecchiatura può fare. Le scoperte contenute in tali articoli appartengono ai loro autori e la citazione è riferita alla macchina, non a una dichiarazione di performance.
4. Progetti di riferimento
Due progetti consegnati mostrano la scala alla quale è costruita questa fase del processo. Entrambe sono linee per celle a sacchetto e cilindriche anziché prismatiche, e lo diciamo perché la fase di formazione rappresenta lo stesso problema ingegneristico in entrambe: il gas deve uscire, l'elettrolita deve tornare indietro e il registro deve sopravvivere al vassoio.
Una base di produzione di massa di celle a sacchetto agli ioni di litio e sodio ad alta flessibilità automatizzata da 20 MWh di un cliente europeo funziona a circa 100.000 celle all'anno su una superficie di 1.500 m² che comprende un'officina di formazione dedicata, con apparecchiature di formazione a caldo e degassificazione lato formazione nella stessa linea.

Apparecchiature di formazione all'interno dell'officina di formazione da 20 MWh, dove la registrazione del vuoto e della temperatura è legata al vassoio anziché al turno.
Una linea di produzione di celle cilindriche senza linguette (tabless) 32140 con barattoli in acciaio inossidabile consegnata in Europa tratta formazione e classificazione (sorting) come un'unica fase di produzione, mantenendo formazione, invecchiamento (aging), test, classificazione (grading) e selezione su un registro collegato in modo che una cella possa essere ricondotta al suo lotto.
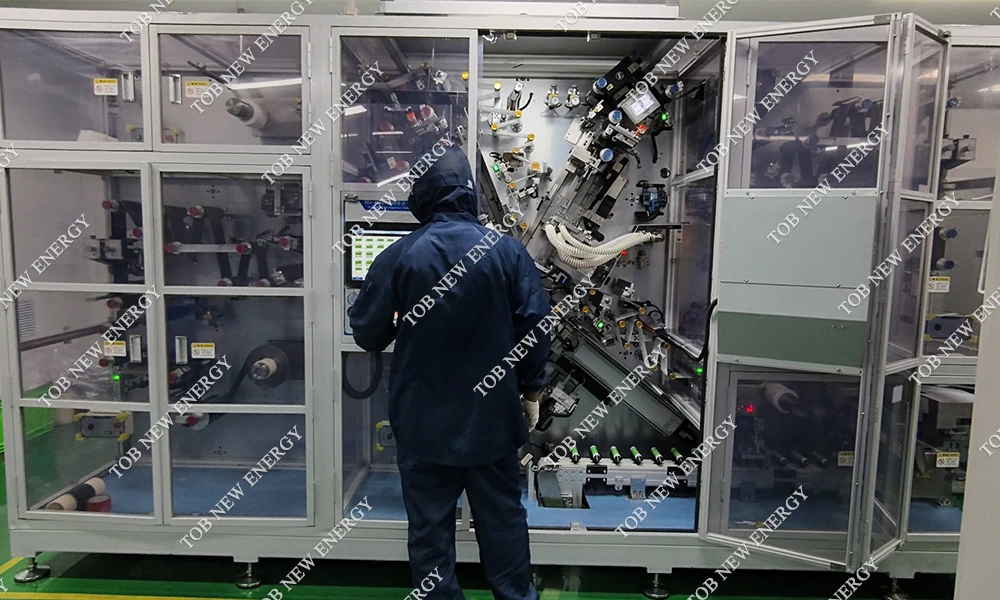
Collaudo in loco in Europa, dove la parte finale della linea include formazione, invecchiamento, test, classificazione e selezione come un unico passaggio tracciabile.
FAQ ingegneristiche
Q1: Perché eseguire la formazione sotto pressione negativa anziché formare prima e degassare dopo?
Perché il gas viene prodotto durante la prima carica, non dopo di essa. Degassare una cella finita significa attendere che il gas si raccolga e quindi rimuoverlo attraverso un percorso che è già stato sigillato una volta. Applicare il vuoto alla porta di riempimento lo rimuove man mano che si forma, e il vapore che fuoriesce con esso può essere condensato e restituito anziché essere scaricato nell'ambiente.
Q2: Cosa rileva effettivamente il test di perdita di 0,3 kPa al minuto?
Rileva una tenuta che regge al momento del contatto ma perde sotto una differenza di pressione costante, che è la modalità di guasto che un controllo rapido del vuoto non rileva. Il test pompa fino al valore impostato, chiude la fonte e osserva per tre minuti; un calo superiore a 0,3 kPa al minuto blocca l'avvio. Questa soglia è impostata nel software di alimentazione, quindi un ingegnere di processo può ridurla per prodotto senza toccare la parte idraulica.
Q3: Perché la coppa a pressione negativa è da 60 ml mentre la coppa di raccolta è da 600 ml?
Svolgono compiti differenti. La coppa da 60 ml si trova direttamente sotto l'ugello ed è il punto in cui l'elettrolita si condensa per la prima volta, quindi deve essere abbastanza piccola da mantenere il liquido in movimento e sagomata in modo da drenare: corpo eccentrico, fondo inclinato, posizione antirotazione. La coppa da 600 ml è il recipiente di raccolta dietro il separatore gas-liquido, dotato di allarme di livello, ed è dimensionata in modo che un cambio di vassoi non la riempia a metà ciclo.
Q4: Un cabinet può far funzionare sedici canali a 60 A per un ciclo di formazione completo?
È per questo che è stata scritta la specifica di contatto: 60 A con l'aumento della temperatura di giunzione mantenuto a o al di sotto di 15 ℃ in raffreddamento naturale a 25 ℃, impedenza di contatto a o al di sotto di 2 mΩ e perdita di linea a o al di sotto di 800 mV per l'intero ciclo. Il cabinet di alimentazione è separato dal cabinet della pressa per lo stesso motivo, in modo che il calore del lato elettrico non rimanga all'interno dell'involucro di formazione. La resistenza di contatto e la tensione delle linguette vengono visualizzate durante l'esecuzione del ciclo, che è il modo pratico per sapere se un particolare vassoio rientra ancora in tale intervallo.
Q5: Dove va a finire l'elettrolita estratto dalla cella?
Si condensa nella coppa e nella linea, si raccoglie nel serbatoio tampone e nella coppa di raccolta, e ritorna alla cella quando il vuoto viene interrotto con gas di essiccazione a pressione atmosferica. La perdita causata dalle apparecchiature è mantenuta al di sotto di 2 g, e il serbatoio tampone non deve presentare residui liquidi sul fondo. Una valvola di non ritorno impedisce a ciò che è stato estratto di rifluire, e la contaminazione crociata tra i canali viene esclusa anziché gestita, perché un collettore condiviso trasformerebbe l'elettrolita di una cella nell'impurità di un'altra cella.
D6: Come si effettua il passaggio a un formato di cella diverso?
Modificando il rivestimento, quindi reimpostando la larghezza della sonda sulla sua scala, poi reimpostando l'altezza di sollevamento del vassoio sul suo finecorsa e infine eseguendo nuovamente il test di tenuta e un primo pezzo (first article). La finestra compatibile va da 95 a 218 mm di larghezza, da 27 a 73 mm di spessore e da 148 a 175 mm di altezza, prendendo come riferimento una cella blueprint da 204 x 71 x 173 mm. Una cella che rientra nella finestra ma non nel rivestimento richiede comunque la sostituzione del rivestimento; la finestra non sostituisce il cambio formato.
D7: Quando questo cabinet rappresenta la scelta sbagliata?
Quando la cella è a sacchetto (pouch) o cilindrica, quando la corrente di formazione per cella supera i 60 A o quando la linea richiede che l'energia di formazione venga recuperata anziché dissipata. È inoltre la scelta sbagliata se il processo richiede che la formazione e il vuoto siano operazioni separate con movimentazione indipendente, poiché lo scopo di questo cabinet è che avvengano in un'unica stazione. In ciascuno di questi casi il vincolo è il processo, non il prezzo, ed è meglio specificarlo prima che venga redatte le specifiche attorno alla macchina sbagliata.
Comunicateci le dimensioni della cella, la corrente di formazione e il vuoto già utilizzati dal vostro processo, e noi confermeremo la configurazione dei canali, la disposizione dei vassoi e il setpoint del tasso di perdita prima che effettuiate l'ordine, in modo che il primo vassoio che lavorate sia ripetibile.
Email: tob.amy@tobmachine.com | Cellulare: +86-18120715609
Recensito da: Science Wang, Six Sigma Black Belt, Battery Lines | Ultimo aggiornamento: 2026-11-10
Precedente:
5VMax240A Macchina per la formazione e la classificazione di celle prismatiche al litioProssimo:
Macchina per la formazione di pressione negativa a 8 canali per celle prismatiche
se sei interessato ai nostri prodotti e vuoi conoscere maggiori dettagli, ti preghiamo di lasciare un messaggio qui, ti risponderemo al più presto.


 iscriviti a noi