Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Casa
- >
- macchina di assemblaggio delle cellule shell in alluminio
- >
- Macchina avvolgitrice in alluminio per animali domestici e PVC
- >
- Macchina avvolgitrice di pellicola isolante per celle prismatiche | TOB-SFCA-300
Categorie
Prodotti caldi
Loading...
Macchina avvolgitrice di pellicola isolante per celle prismatiche | TOB-SFCA-300
Marca:
TOB NEW ENERGYoggetto numero.:
TOB-SFCA-300ordine (moq):
1 setPagamento:
L/C,T/Torigine del prodotto:
Chinaporto di spedizione:
XIAMEN
Macchina automatica per l'avvolgimento di pellicola isolante su celle prismatiche
Panoramica del prodotto e applicazioni ideali
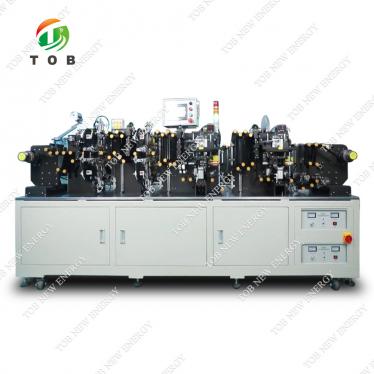
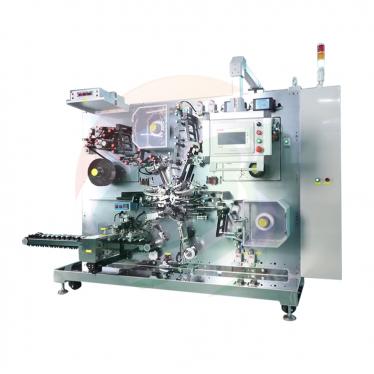
La TOB-SFCA-300 è una macchina automatica per l'avvolgimento di pellicola isolante su celle prismatiche che applica una pellicola isolante a celle prismatiche finite agli ioni di litio con involucro in alluminio. La fase di avvolgimento è un'operazione critica per la qualità e la sicurezza nella produzione di celle prismatiche: la pellicola isolante isola elettricamente l'involucro in alluminio, previene cortocircuiti se le celle entrano in contatto tra loro o con un supporto metallico all'interno di un modulo e fornisce un aspetto pulito e uniforme che identifica il prodotto finito.
La TOB-SFCA-300 esegue automaticamente l'intera sequenza di avvolgimento: alimentazione delle celle tramite nastro trasportatore, svolgimento della pellicola isolante, avvolgimento ad anello del corpo della cella, piegatura dei bordi superiori e inferiori e scarico tramite nastro trasportatore. La macchina è progettata per gestire un'ampia gamma di dimensioni di celle prismatiche (larghezza della cella da 115 mm a 300 mm, altezza della cella da 90 mm a 200 mm e spessore della cella da 25 mm a 45 mm), coprendo la maggior parte dei formati commerciali di celle prismatiche, dalle applicazioni per lo stoccaggio di energia e veicoli elettrici fino ai formati consumer più piccoli.
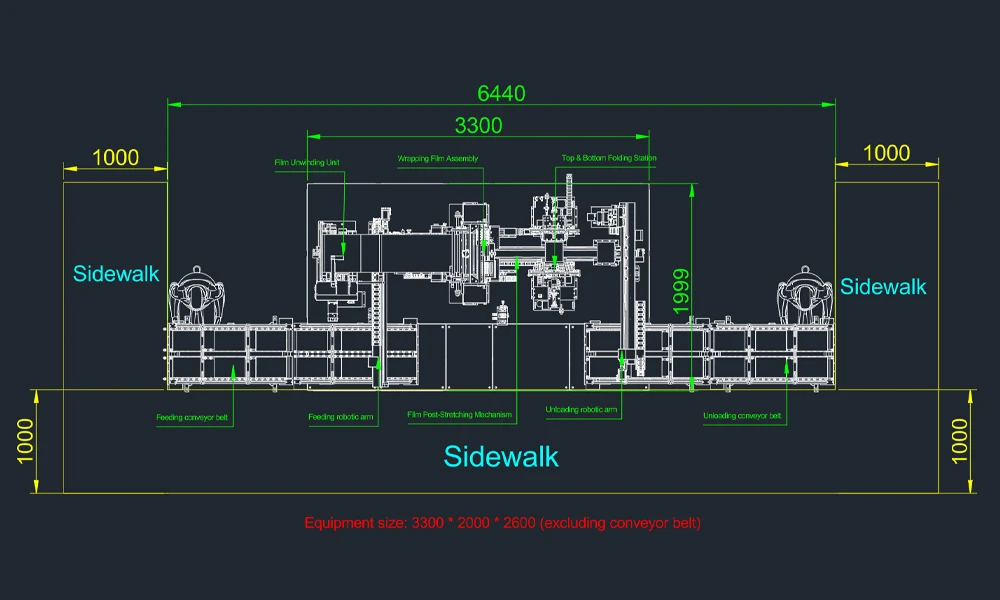
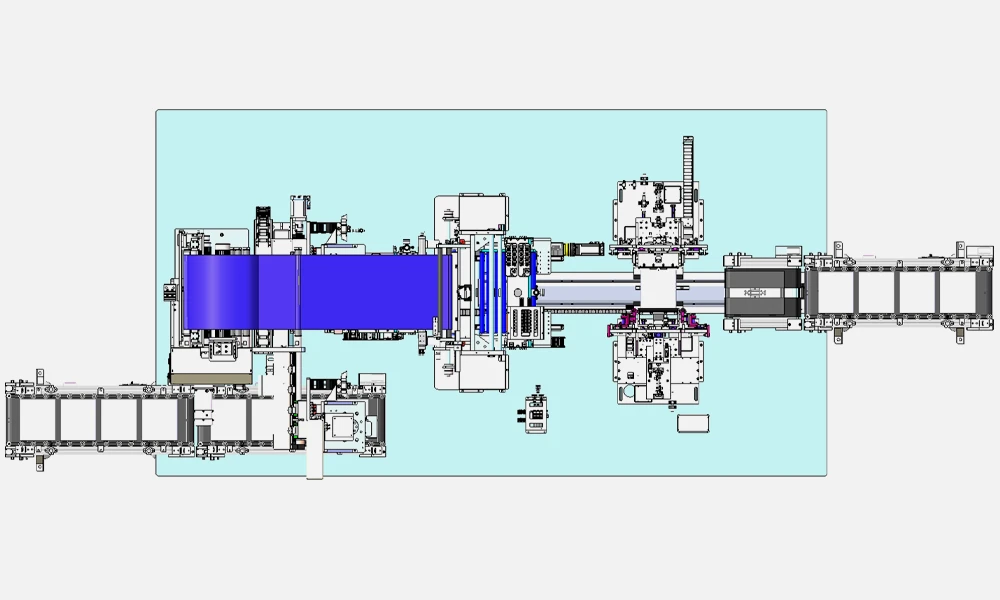
Il sistema è costruito su un telaio in tubolare quadrato saldato con una chiusura in profilo e acrilico e integra otto moduli funzionali: telaio e chiusura, cablaggio elettrico principale, alimentazione, svolgimento, avvolgimento, piegatura laterale dell'avvolgimento ad anello, piegatura superiore e inferiore e scarico. Un robot traslatore servocontrollato carica la cella nella stazione di avvolgimento, il modulo di svolgimento alimenta la pellicola isolante con guida del nastro e controllo della tensione automatici, il modulo di avvolgimento preme la pellicola sul fondo e su entrambe le facce grandi, e i moduli di piegatura completano i bordi superiori e inferiori prima che la cella finita venga trasferita sul nastro di scarico. Ogni macchina è gestita da una persona per turno.
Ideale per:
- Linee di produzione di celle prismatiche con involucro in alluminio che richiedono che la fase di avvolgimento della pellicola isolante sia completamente automatizzata dopo la formazione e la classificazione della capacità.
- Produttori di celle per lo stoccaggio di energia e veicoli elettrici che lavorano celle prismatiche di grande formato (fino a 300 mm di larghezza) dove l'avvolgimento manuale è fisicamente impegnativo e incoerente.
- Strutture di produzione pilota e di piccola serie che necessitano di un singolo operatore per turno per gestire una stazione di avvolgimento automatica.
- Produttori di celle il cui sistema di qualità richiede una qualità di avvolgimento documentata e ripetibile, caricamento dati MES per il consumo di pellicola e un rigoroso controllo di particelle e graffi sulla superficie della cella.
Dove si colloca la fase di avvolgimento della pellicola isolante nella produzione di celle prismatiche
Nel flusso di produzione di una cella prismatica con involucro in alluminio, l'avvolgimento della pellicola avviene dopo l'assemblaggio della cella, la formazione, il degasaggio e la classificazione della capacità, e immediatamente prima dell'ispezione finale e dell'assemblaggio del modulo. La sequenza è:
- Assemblaggio della cella – Impilamento o avvolgimento degli elettrodi, saldatura delle linguette, inserimento nell'involucro in alluminio, riempimento di elettrolita e sigillatura.
- Formazione e classificazione – Prima carica e scarica, formazione SEI, misurazione della capacità e smistamento delle celle.
- Degasaggio e sigillatura finale – Rimozione dei gas di formazione e chiusura ermetica.
- Avvolgimento della pellicola isolante (il ruolo della TOB-SFCA-300) – Applicazione della pellicola isolante sul corpo della cella e sui bordi.
- Ispezione finale e assemblaggio del modulo – Controllo visivo, verifica OCV e integrazione nel pacco.
La pellicola isolante ha due scopi. Funzionalmente, impedisce all'involucro in alluminio, che è elettricamente sotto tensione, di entrare in contatto con altre celle o parti conduttive all'interno del modulo, riducendo il rischio di cortocircuiti esterni. Commercialmente, fornisce una finitura coerente e professionale e una superficie su cui è possibile stampare il modello della cella e le informazioni di tracciabilità.
La TOB-SFCA-300 si integra in questa catena come una stazione autonoma gestita da un solo operatore. L'operatore carica le celle sul nastro di alimentazione e la macchina trasporta, avvolge, piega e scarica automaticamente le celle finite. Il sistema di controllo basato su PLC supporta tre modalità operative (automatica, manuale e di manutenzione), con la modalità manuale che consente il funzionamento individuale di ogni parte mobile per la configurazione e la modalità di manutenzione che blocca le parti mobili per una manutenzione sicura. I servodriver comunicano tramite il bus EtherCAT, fornendo una risposta rapida e prestazioni elevate contro le interferenze nell'ambiente di produzione.
Come funziona il sistema automatico di avvolgimento della pellicola isolante per celle prismatiche
La TOB-SFCA-300 esegue il processo di avvolgimento attraverso una sequenza coordinata di moduli servocomandati, come descritto nelle specifiche dell'apparecchiatura:
1. Alimentazione della cella: La cella viene posizionata sul nastro di alimentazione e trasportata alla stazione di avvolgimento. Il modulo di alimentazione include un design a cinghia di trazione regolabile con rulli guida rivestiti in gomma a doppio strato in poliuretano, un sensore anti-collisione posteriore e una scatola con spazzola e raccolta polvere montata sotto la cinghia di trazione per la pulizia automatica. Un robot traslatore servocontrollato, progettato con un braccio flessibile, doppi sensori per evitare l'inclinazione della cella e protezione da interruzione di alimentazione/gas, trasferisce la cella nella stazione di avvolgimento. Tutte le parti che entrano in contatto con la cella sono realizzate con materiali non metallici e i blocchi di posizionamento sono smussati per evitare graffi.
2. Svolgimento della pellicola isolante: La pellicola isolante, fornita su un rotolo con un liner di rilascio, viene caricata sull'albero pneumatico di svolgimento. Il liner di rilascio e la pellicola vengono separati: la pellicola passa attraverso un rullo di compensazione, viene corretta dal sistema automatico di guida del nastro (risposta di correzione ≤ 0,5 s, deviazione ≤ ±0,5 mm), passa attraverso un eliminatore di cariche elettrostatiche e raggiunge la posizione di trazione della pellicola. Il liner di rilascio viene riavvolto da un meccanismo di avvolgimento con motore e freno. L'albero di svolgimento è progettato per resistere a un carico > 30 kg senza piegarsi e il diametro del rotolo di pellicola è ≥ 420 mm con una larghezza massima ≥ 330 mm. La tensione di svolgimento è controllata da un servomeccanismo ed è regolabile, e un sensore di materiale fornisce un avviso di pellicola in esaurimento.
3. Avvolgimento ad anello: La cella viene spinta nella stazione di avvolgimento, guidata da rulli inferiori inclinati di 1–2° e posizionata da ruote guida su un solo lato con una precisione di posizionamento di ±0,2 mm. I rulli di pressione superiore e inferiore, ciascuno azionato da un servomotore indipendente con una precisione di posizionamento di 0,02 mm, premono le due facce grandi della cella mentre la pellicola viene avvolta attorno alla superficie inferiore e a entrambe le facce grandi. Un'asta di trazione della pellicola, servocontrollata con una precisione di posizionamento di ±0,2 mm, ruota di 10–30° durante la trazione per aumentare l'area di trazione e prevenire il distacco della pellicola. Una volta completato l'avvolgimento, la pellicola viene tagliata da un cilindro senza stelo (corsa ≥ 400 mm) con guida su binario; la taglierina è dotata di una copertura protettiva di sicurezza. Il blocco di spinta superiore è progettato per evitare i poli e la valvola a prova di esplosione.
4. Piegatura laterale dell'avvolgimento ad anello: Il modulo di piegatura laterale utilizza rulli di piegatura laterali superiori e inferiori, insieme a meccanismi di rilevamento e posizionamento del materiale, per completare l'avvolgimento sui bordi laterali del corpo della cella.
5. Piegatura superiore e inferiore: La cella arriva alla base della stazione di piegatura e viene prima posizionata con precisione (precisione ±0,2 mm), quindi premuta e fissata su tutti e cinque i lati: sinistra e destra, davanti e dietro, e sulla superficie superiore. L'area di pressione supera i 2/3 dell'area della faccia grande della cella. La sequenza di piegatura è: prima vengono piegati simultaneamente i bordi corti della parte superiore e inferiore, poi i bordi lunghi della parte superiore e inferiore. I blocchi di piegatura sono azionati da cilindri con guida su binario e la corsa dei blocchi di piegatura è regolabile. Durante la piegatura, la cella viene mantenuta ferma senza deviazioni dell'angolo di rotazione e non sono ammesse ammaccature, graffi o deformazioni.
6. Scarico:Dopo che la cella prismatica avvolta viene prelevata da un meccanismo di traslazione servocomandato, viene posizionata sul nastro di scarico. Il modulo di scarico include arresti a cinghia di trazione regolabili, rulli guida in poliuretano (diametro 20 ± 2 mm), un sensore anti-collisione posteriore e una scatola con spazzola e raccolta polvere per la pulizia automatica. Il nastro per ogni singola cella può funzionare in modo indipendente e l'altezza della cinghia di trazione è di 850 ± 10 mm. Un nastro trasportatore piatto collega la stazione di scarico alle apparecchiature a valle.
Caratteristiche del sistema di controllo:
- I servoazionamenti comunicano tramite bus EtherCAT per una risposta rapida e una forte anti-interferenza.
- Il 10% dei punti I/O del computer host è riservato per espansioni future; nel PLC sono riservati almeno 8 punti I/O e uno spazio per modulo di espansione.
- Il PLC dispone di almeno due porte Ethernet (una per l'integrazione MES e una per l'integrazione del sistema di controllo centrale) con funzionalità di controllo remoto.
- L'interfaccia utente supporta il controllo dell'accesso tramite password a tre livelli, statistiche su ricette e dati di produzione e la registrazione dello storico degli allarmi.
- Il sistema è suddiviso in modalità automatica, manuale e di manutenzione. La modalità manuale consente il funzionamento individuale di ogni parte mobile; la modalità di manutenzione blocca le parti mobili per sicurezza.
- Il braccio robotico ha un design flessibile con protezione anti-errore fotoelettrica e basata sulla coppia. Dopo l'attivazione di un allarme del braccio flessibile, la pinza e gli altri meccanismi non si deformano né si rompono, e i meccanismi di interruzione di alimentazione/gas impediscono la caduta della cella.
- Il computer host analizza statisticamente la capacità di carico/scarico del materiale e il tempo di attesa, con i dati archiviati per almeno un mese.
Specifiche tecniche
Specifiche del prodotto cella nuda
| Dimensioni | Minimo (mm) | Massimo (mm) |
| Larghezza cella W | 115 | 300 |
| Altezza cella H | 90 | 200 |
| Spessore cella T | 25 | 45 |
Flusso di processo dell'attrezzatura
| Fase | Processo |
| Avvolgimento a ciclo | Alimentazione cella → (Svolgimento pellicola isolante) Avvolgimento → Piegatura superiore e inferiore → Scarico cella |
Dimensioni complessive
| Parametro | Specifica |
| Dimensioni attrezzatura (corpo principale) | Lunghezza (L) × Larghezza (W) × Altezza (H): ≤ 3,5 m × 1,8 m × 2 m |
Configurazione operatore
| Turno | Personale (persone) | Nota |
| Turno diurno (8:00–20:00) | 1 persona | Una persona per macchina |
| Turno di notte (20:00–8:00) | 1 persona | Una persona per macchina |
Moduli funzionali dell'attrezzatura (unità singola, soggetta al design effettivo)
| N. | Nome modulo | Componenti principali | Qtà | Unità | Nota |
| 1 | Moduli telaio e custodia | Telaio | 1 | set | Saldatura a tubo quadro |
| Cappa | 1 | set | Profilo + Acrilico | ||
| Unità di controllo elettronico | 1 | set | / | ||
| Interfaccia uomo-macchina | 1 | set | / | ||
| 2 | Modulo cablaggio elettrico principale | Sistema elettrico | 1 | set | / |
| Sistema pneumatico | 1 | set | / | ||
| 3 | Modulo di alimentazione | Nastro di alimentazione | 1 | set | / |
| Robot di movimentazione trasversale | 1 | set | / | ||
| Sistema di guida del nastro | 1 | set | / | ||
| 4 | Modulo di svolgimento | Sistema di controllo della tensione | 1 | set | / |
| Meccanismo di taglio del film isolante | 1 | set | / | ||
| Meccanismo di avvolgimento del liner di rilascio | 1 | set | / | ||
| Meccanismo di svolgimento | 1 | set | / | ||
| Meccanismo di bloccaggio pre-avvolgimento | 1 | set | / | ||
| 5 | Modulo di avvolgimento | Componenti del meccanismo di alimentazione del materiale | 1 | set | Con funzione di posizionamento a destra e a sinistra |
| Meccanismo a rulli di pressione superiore e inferiore | 1 | set | / | ||
| Meccanismo di taglio della pellicola isolante | 1 | set | / | ||
| Meccanismo di traino pellicola | 1 | set | / | ||
| Meccanismo di posizionamento e bloccaggio | 1 | set | / | ||
| 6 | Meccanismo di piegatura laterale dell'avvolgimento a cappio | Rulli di piegatura laterale superiore e inferiore | 1 | set | / |
| Meccanismo di rilevamento materiale | 1 | set | / | ||
| Meccanismo di posizionamento | 1 | set | / | ||
| 7 | Modulo di piegatura superiore e inferiore | Meccanismo di piegatura del lato corto superiore e inferiore | 2 | set | / |
| Meccanismo di piegatura del lato lungo superiore e inferiore | 2 | set | / | ||
| Meccanismo di posizionamento | 2 | set | / | ||
| 8 | Modulo di scarico | Meccanismo di movimentazione trasversale | 1 | set | / |
| Nastro di scarico | 1 | set | / |
Requisiti tecnici chiave dei moduli di avvolgimento
I seguenti parametri chiave definiscono la precisione e la qualità dell'operazione di avvolgimento del TOB-SFCA-300, come specificato per ciascun modulo.
Modulo di svolgimento
| Articolo | Requisito tecnico |
| Diametro rotolo di pellicola | ≥ 420 mm |
| Larghezza massima della pellicola | ≥ 330 mm |
| Deviazione della guida del nastro | ≤ ± 0,5 mm |
| Tempo di risposta della guida del nastro | ≤ 0,5 s |
| Capacità di carico dell'albero di svolgimento | > 30 kg (non deve piegarsi o deformarsi) |
| Controllo della tensione | Controllato da servomotore, regolabile; liner di rilascio avvolto tramite motore e freno |
| Durata utile del rullo di compensazione | ≥ 1 anno, nessuna perdita di polvere |
Modulo di avvolgimento
| Articolo | Requisito tecnico |
| Metodo di avvolgimento | Processo di avvolgimento a cappio |
| Posizionamento di avvolgimento | Rulli inferiori inclinati di 1–2°, ruote guida su un solo lato; precisione di posizionamento ± 0,2 mm |
| Precisione del foro della base di montaggio della ruota di guida | ± 0,05 mm |
| Larghezza complessiva della ruota di guida | Regolabile tramite manovella |
| Meccanismo di traino della pellicola | Asta servocomandata; precisione di posizionamento ± 0,2 mm; ruota di 10–30° durante il traino per aumentare l'area di trazione e prevenire il distacco della pellicola |
| Rulli di pressione superiore e inferiore | Servomotori indipendenti; precisione di posizionamento 0,02 mm; spessore del rivestimento in gomma consigliato ≥ 7 mm |
| Taglio della pellicola | Dopo l'avvolgimento; cilindro senza stelo (corsa ≥ 400 mm) + guida a binario; parallelismo di installazione binario + cilindro senza stelo 0,02 mm |
Modulo di piegatura superiore e inferiore
| Articolo | Requisito tecnico |
| Metodo di avvolgimento | Piegare prima i bordi corti superiore e inferiore contemporaneamente, quindi piegare i bordi lunghi superiore e inferiore |
| Posizionamento | ± 0,2 mm; cella pressata su tutti e cinque i lati (sinistra/destra, fronte/retro, superficie superiore); l'area di pressione supera i 2/3 dell'area della faccia grande |
| Meccanismo di piegatura | La pellicola isolante piega i bordi superiore e inferiore; base di piegatura azionata da cilindro |
| Parallelismo del blocco di piegatura superiore e inferiore | 0,02 mm |
| Corsa del blocco di piegatura | Regolabile |
| Qualità della piegatura | Nessuna ammaccatura, graffio o deformazione; cella mantenuta ferma senza deviazione dell'angolo di rotazione |
Requisiti generali dell'attrezzatura
| Articolo | Requisito tecnico |
| Ambiente operativo | Temperatura 22 ± 3 °C, punto di rugiada ≤ −35 °C, pulizia Classe 10000 |
| Rumorosità dell'attrezzatura | ≤ 75 dB, misurata a 1000 mm dall'attrezzatura |
| Colore dell'attrezzatura | Grigio computer RAL 7035 |
| Colori delle cinghie | Cinghia di traino vassoio: nera; cinghia di traino senza pallet: verde; cinghia di traino prodotto NG: gialla |
| Parti esposte soggette a urti | Cromatura dura (spessore ≥ 0,02 mm) o rivestimento in acciaio inossidabile 304 |
| Codifica a colori dei tubi dell'aria | Ingresso aria compressa: blu, scarico: nero; vuoto: trasparente; azoto: giallo; elio: bianco |
| Design a prova di polvere | Nessun attrito metallo-metallo lungo il percorso di flusso della batteria; installati dispositivi di raccolta o isolamento della polvere; materiali non metallici utilizzati ove possibile |
| Restrizione di rame/nichel/zinco/cadmio | I materiali contenenti Cu, Ni, Zn o Cd sono evitati; rigorosamente vietati sulle parti che entrano in contatto o contatto indiretto con il prodotto; vietati entro 1 m sopra e 0,4 m in altre direzioni dall'area di passaggio del prodotto |
| Bulloni in acciaio inossidabile | Preferiti per l'assemblaggio delle apparecchiature; bulloni zincati vietati |
Principali marchi di componenti e parti elettriche
La seguente tabella elenca i marchi specificati per i componenti principali del TOB-SFCA-300.(Per motivi di consegna, il fornitore si riserva il diritto di selezionare marchi equivalenti dello stesso livello in base alla disponibilità di mercato senza avvisare il cliente.)
| N. | Categoria | Nome parte standard | Marchio |
| 1 | Trasmissione meccanica | Cuscinetti | THK / Giappone |
| 2 | Cursore / guida | IKO / Giappone | |
| 3 | Cuscinetti lineari | NSK / Giappone | |
| 4 | Vite a ricircolo di sfere | TBI / Taiwan | |
| 5 | Giunto | COUP-LINK / Cina | |
| 6 | Cinghia sincrona | MITSUBOSHI / Giappone | |
| 7 | Braccio robotico a quattro assi | Epson / Giappone | |
| 8 | Cilindro elettrico | IAI / Giappone | |
| 9 | Riduttore di velocità | Alfa / Germania | |
| 10 | Supporto cuscinetto | FAG / Germania | |
| 11 | Componenti pneumatici | Pompa pneumatica | WILDEN |
| 12 | Gruppo F.R.L. | CKD / Giappone | |
| 13 | Manometro | KEYENCE / Giappone | |
| 14 | Elettrovalvola | FESTO / Germania | |
| 15 | Cilindro | FESTO / Germania | |
| 16 | Elemento per vuoto | FESTO / Germania | |
| 17 | Valvola di regolazione pressione | FESTO / Germania | |
| 18 | Valvola di controllo flusso | FESTO / Germania | |
| 19 | Ventosa | FESTO / Germania | |
| 20 | Raccordi per tubi | Airtac / Taiwan | |
| 21 | Tubo pneumatico | FESTO / Germania | |
| 22 | Ammortizzatore idraulico | CKD / Giappone | |
| 23 | Componenti elettrici | Interruttore | OMRON / Giappone |
| 24 | Pulsante | APT / Germania | |
| 25 | Alimentatore switching | Weidmüller / Germania | |
| 26 | Motore passo-passo | Oriental Motor / Giappone | |
| 27 | Servomotore | MITSUBOSHI / Giappone |
Elenco forniture attrezzature
| N. | Nome | Modello | Marca | Qtà | Unità | Standard/Non standard | Note |
| 1 | Macchina avvolgitrice | TOB-SFCA-300 | TOB | 1 | set | Non standard |
Specifiche del sistema di controllo
| Articolo | Specifica |
| Comunicazione servo | Bus EtherCAT; risposta rapida, forte anti-interferenza |
| Riserva I/O | 10% degli I/O del computer host riservati per l'espansione; ≥ 8 punti I/O e ≥ 1 spazio per modulo di espansione riservato nel PLC |
| Porte Ethernet PLC | ≥ 2 (una per MES, una per il controllo centrale; segmenti di rete configurabili diversamente); supporto per controllo remoto |
| Interfaccia utente | Touchscreen; accesso con password a tre livelli; statistiche su ricette e dati di produzione; registrazione storica degli allarmi |
| Modalità operative | Automatica, manuale, manutenzione |
| Sicurezza | Circuiti indipendenti per arresto di emergenza, barriere fotoelettriche e porte di sicurezza; controllo accessi di sicurezza e interblocco; l'attrezzatura arresta tutte le operazioni quando il personale entra |
| Braccio robotico | Design flessibile; sistema antierrore fotoelettrico e basato sulla coppia; protezione da interruzione di alimentazione/gas; misure di autoprotezione e anticollisione |
| Statistiche dati | Capacità di alimentazione/scarico e tempo di attesa analizzati; archiviati per almeno 1 mese |
FAQ ingegneristiche
Q1: Quali formati di cella può avvolgere la TOB-SFCA-300?
La TOB-SFCA-300 è progettata per celle prismatiche con involucro in alluminio con una larghezza di 115–300 mm, altezza di 90–200 mm e spessore di 25–45 mm. Il cambio formato entro questo intervallo viene gestito tramite la larghezza regolabile della ruota guida (manovella), i fermi regolabili del nastro di trazione e il sistema di ricette sull'HMI touchscreen. Le regolazioni dell'attrezzatura per uno specifico modello di cella vengono eseguite in modalità manuale.
Q2: In che modo la macchina garantisce che la pellicola isolante non si stacchi o si raggrinzisca durante l'avvolgimento?
Tre caratteristiche di design affrontano la qualità della pellicola. Primo, il modulo di svolgimento mantiene una tensione regolabile controllata da servomotore sulla pellicola e corregge la deviazione del nastro a ≤ ±0,5 mm con un tempo di risposta di ≤ 0,5 s, in modo che la pellicola si avvicini alla stazione di avvolgimento in modo dritto e piatto. Secondo, l'asta di trazione della pellicola ruota di 10–30° durante la trazione, aumentando l'area di trazione e impedendo il distacco della pellicola. Terzo, i rulli pressori superiore e inferiore, ciascuno azionato da un servomotore indipendente con una precisione di posizionamento di 0,02 mm, premono la pellicola uniformemente sul corpo della cella prima della fase di piegatura.
Q3: Come viene tracciato il consumo di materiale della pellicola isolante?
Il modulo di avvolgimento carica il consumo di materiale della pellicola nel sistema MES. Inoltre, un sensore di materiale fornisce un avviso di pellicola in esaurimento e una funzione di preallarme sull'utilizzo del materiale avvisa l'operatore prima che il rotolo finisca. Questi dati supportano il tracciamento dei costi di produzione e la pianificazione dei materiali di consumo.
Q4: Cosa succede se si verifica un'interruzione dell'alimentazione o del gas durante il funzionamento?
La TOB-SFCA-300 è dotata di protezione da interruzione di alimentazione e gas. Il braccio robotico è progettato in modo che, in caso di interruzione di corrente o gas, le celle della batteria non cadano e non vengano danneggiate. Quando l'alimentazione o il gas vengono ripristinati, l'attrezzatura riprende la sua sequenza operativa sicura e interbloccata. Il sistema di controllo registra anche l'evento nei registri storici degli allarmi.
Q5: In che modo l'attrezzatura impedisce la contaminazione da particelle della superficie della cella?
La TOB-SFCA-300 è progettata attorno a rigorosi requisiti di controllo delle particelle. Tutte le parti relativamente scorrevoli sono collegate da guide o cilindri, eliminando l'attrito di scorrimento; una scatola di raccolta polveri è installata sotto le parti mobili per catturare i detriti da usura; le parti che entrano in contatto con la cella sono realizzate con materiali non metallici, con blocchi in PEEK/PP/POM utilizzati nei punti di contatto di posizionamento; inoltre, rame, nichel, zinco e cadmio sono vietati all'interno dell'area di passaggio del prodotto. L'attrezzatura opera in un ambiente di Classe 10000 come specificato.
Pronto ad automatizzare la fase di avvolgimento della pellicola isolante nella tua linea di produzione di celle prismatiche? Richiedi un preventivo per la TOB-SFCA-300, inclusa una revisione della compatibilità per le dimensioni specifiche delle tue celle e la configurazione del vassoio. I nostri ingegneri delle attrezzature di produzione possono fornire una proposta tecnica e una raccomandazione sul layout di installazione.
tob.amy@tobmachine.com| +86 181 2071 5609
Potresti aver bisogno anche di
-
Macchina avvolgitrice manuale per pellicola per celle prismatiche (TOB-MBFW-300) — Una postazione di lavoro per l'avvolgimento manuale di pellicola isolante per celle prismatiche con involucro in alluminio. Integra la TOB-SFCA-300 fornendo una soluzione di avvolgimento flessibile ed economica per la produzione a basso volume, la realizzazione di prototipi o la rilavorazione, dove una macchina automatica non è giustificata.
-
se sei interessato ai nostri prodotti e vuoi conoscere maggiori dettagli, ti preghiamo di lasciare un messaggio qui, ti risponderemo al più presto.


 iscriviti a noi