Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Casa
- >
- materiali della batteria e analisi dei materiali
- >
- materiale catodico attivo
- >
- Elettrodo catodico LMFP su foglio di alluminio rivestito in carbonio
Categorie
Prodotti caldi
Loading...
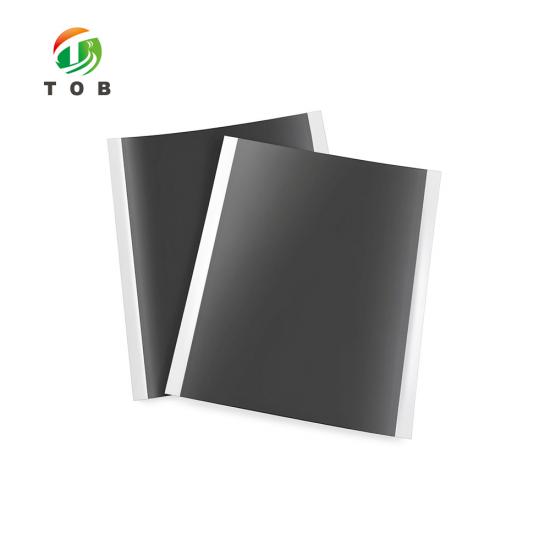
Elettrodo catodico LMFP su foglio di alluminio rivestito in carbonio
Marca:
TOB NEW ENERGYoggetto numero.:
TOB-CE-LMFP-D-180241ordine (moq):
1Pagamento:
L/C,T/Torigine del prodotto:
Chinaporto di spedizione:
XIAMEN
Elettrodo catodico LMFP su foglio di alluminio rivestito in carbonio - TOB-CE-LMFP-D-180241
Elettrodo LMFP calandrato bifacciale, 241 x 180 mm, 28 mg/cm² su foglio rivestito in carbonio da 15 μm, 5 fogli per confezione Sotto vuoto
Panoramica del prodotto e applicazioni ideali
Il TOB-CE-LMFP-D-180241 è un elettrodo finito, non una polvere e non un impasto (slurry). Il litio manganese ferro fosfato è rivestito su entrambi i lati di un foglio di alluminio da 15 μm che presenta già uno strato di carbonio da 1 μm su ciascun lato, e il rivestimento viene quindi calandrato a una densità compatta di 2,3 g/cm³. Il foglio misura 241 mm di lunghezza per 180 mm di larghezza, ma il rivestimento è largo solo 150 mm: una striscia di 15 mm di foglio nudo è lasciata lungo ciascuno dei due lati lunghi, in modo che l'elettrodo possa essere saldato, bloccato o afferrato senza che l'utensile tocchi mai il materiale attivo.
Il materiale stesso è il motivo per cui questo foglio esiste. L'LMFP mantiene la struttura di fosfato di olivina che rende l'LFP sicuro e di lunga durata, e inserisce il manganese nel reticolo per aumentare la tensione operativa. Questo è l'argomento commerciale in una sola frase: più energia per kilogrammo rispetto all'LFP, senza i compromessi di stabilità termica e vita utile derivanti dal passaggio a un ossido stratificato. Il compromesso è reale ed è ciò che modella il resto di questa pagina. I fosfati di olivina conducono male gli elettroni ed è difficile pressarli ad alta densità, quindi sia il substrato sottostante il rivestimento sia la fase di calandratura superiore incidono sulle prestazioni più di quanto farebbero in un elettrodo NMC.
I valori di riferimento per la progettazione della cella sono 140 mAh/g su una finestra da 2,5 a 4,3 V, con il 94,90% della massa del rivestimento costituito da materiale attivo. Considerateli come valori di riferimento piuttosto che come garanzie: la capacità che ottenete effettivamente dipende dal vostro elettrolita, dal vostro protocollo di formazione e dalla velocità alla quale testate. Ciò che il foglio fissa è la geometria e il carico, in modo che quando misurate una differenza a valle possiate attribuirla al vostro processo anziché a un elettrodo arrivato leggermente diverso da quello precedente.
Gli acquirenti lo utilizzano in tre modi. Come elettrodo di screening quando una nuova fonte di LMFP o un nuovo elettrolita devono essere confrontati rispetto a una linea di base, in cui una confezione da 5 fogli è sufficiente per eseguire un piccolo disegno degli esperimenti su celle a bottone. Come elettrodo di costruzione per un programma di celle a sacchetto su scala di laboratorio, in cui 241 x 180 mm è vicino al formato di una cella a strato singolo o a pochi strati. E come riferimento nell'ispezione in entrata, in cui la stessa geometria viene confrontata con un foglio del fornitore sulla stessa linea in modo che solo il materiale differisca tra i due rami del test.
Ideale per:
- Screening in cella a bottone di formulazioni di LMFP, elettroliti e protocolli di formazione su un carico fisso e noto
- Realizzazioni di celle a sacchetto a strato singolo e a pochi strati che richiedono un formato di elettrodo da 241 x 180 mm
- Prove comparative di foglio di alluminio rivestito in carbonio rispetto a foglio liscio come substrato catodico
- Studi di calandratura e laminazione in cui 2,3 g/cm³ è la linea di base da cui discostarsi
- Ispezione in entrata, in cui il confronto lotto per lotto richiede una geometria identica tra i lotti
Questa pagina copre solo l'elettrodo, ed è opportuno essere espliciti riguardo ai confini. Se ciò di cui avete bisogno è il materiale attivo, la polvere catodica LMFP è un prodotto separato fornito a peso, per gli acquirenti che rivestono il proprio foglio. Se la vostra valutazione viene eseguita su celle a bottone, il percorso dal taglio al test è coperto dalle attrezzature per la linea di laboratorio di celle a bottone; se state costruendo la cella a sacchetto, le postazioni che corrispondono alla tabella di processo più in basso sono elencate sotto la voce linea di assemblaggio di celle a sacchetto. Gli elettrodi privi di solventi appartengono a un'altra famiglia ancora, e la pagina del film per elettrodi a secco è il punto di riferimento più vicino su questo sito. Ciò che questo foglio non può fare è prevedere il risultato della vostra cella: è un input per un processo, e una confezione da 5 fogli è dimensionata per la valutazione, non per la produzione.
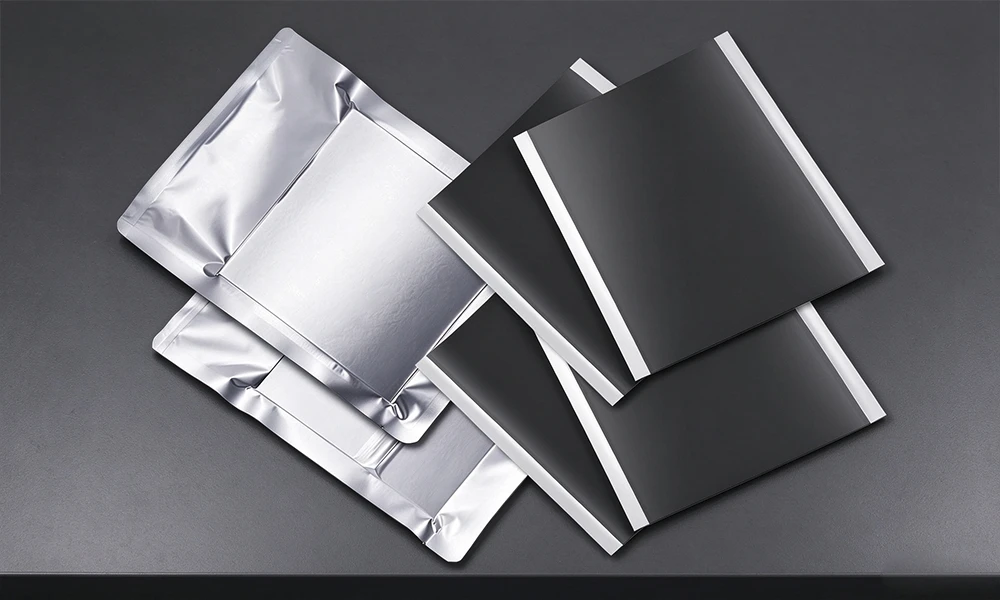
Tre fogli finiti accanto a due confezioni sigillate sottovuoto. L'area scura è il rivestimento LMFP calandrato; le strisce luminose sono i margini di foglio nudo da 15 mm lasciati lungo due bordi.
Specifiche complete
La prima tabella è la scheda tecnica per questa dimensione, riprodotta senza arrotondamenti. Qualsiasi elemento con una tolleranza è scritto come il valore nominale seguito dalla tolleranza, perché su un elettrodo quei due numeri hanno pari importanza strutturale: un foglio che raggiunge 28 mg/cm² ma si attesta a 2,5 g/cm³ non è il componente che avete specificato.
1. Elettrodo e rivestimento
| Articolo | Parametri |
|---|---|
| Dimensioni dell'elettrodo | 241 mm L x 180 mm P |
| Dimensioni dell'area rivestita | 241 mm L x 150 mm P (15 mm di spazio bianco su ciascun lato) |
| Lato/i rivestito/i | Rivestimento bifacciale (calandrato) |
| Dimensioni del substrato | Foglio di alluminio 15 μm x 180 mm; strato di carbonio bifacciale 1 μm x 150 mm |
| Densità d'area del rivestimento | 28 ± 0,4 mg/cm² |
| Densità d'area del foglio | 4.09 mg/cm² |
| Densità compressa | 2.3 ± 0.1 g/cm³ |
| Frazione di massa del materiale attivo | 94.90% |
| Capacità specifica di riferimento | 140 mAh/g |
| Intervallo di tensione di riferimento | Da 2.5 a 4.3 V |
| Calcolo della massa del materiale attivo | Densità superficiale del rivestimento x contenuto di materiale attivo x dimensioni dell'elettrodo |
Due righe di quella tabella si possono facilmente sviste, ed entrambe cambiano l'uso che si può fare del foglio. La riga del substrato contiene due numeri, non uno: un foglio metallico da 15 μm largo 180 mm e uno strato di carbonio da 1 μm che copre solo la larghezza rivestita di 150 mm. I restanti 15 mm su ciascun lato sono in alluminio semplice, che è esattamente ciò che serve per una saldatura del reoforo. L'ultima riga è una formula anziché un valore, e la terza sottosezione riportata di seguito la sviluppa per intero.
2. Imballaggio, conservazione e altre dimensioni
| Elemento | Parametri |
|---|---|
| Dimensione standard | 241 mm L x 180 mm Lg, area rivestita 241 mm L x 150 mm Lg |
| Confezionamento | 5 fogli per confezione sottovuoto |
| Altre dimensioni | Su ordinazione: lunghezza, larghezza, larghezza rivestita e margine |
| Conservazione dopo l'apertura | Sigillare e conservare; è accettabile una stufa a 60 °C o una glovebox |
Una volta aperta la confezione, i fogli assorbiranno l'umidità dell'aria, e un elettrodo essiccato fa la differenza tra un rivestimento che aderisce e uno che forma bolle dopo il riempimento dell'elettrolita. La nota della scheda tecnica è volutamente breve: sigillare di nuovo i fogli dopo l'apertura e conservarli in una stufa a 60 °C o in una glovebox. Entrambe le opzioni sono accettabili, ma ne va scelta una sola da mantenere, perché le due opzioni forniscono stati superficiali diversi e il passaggio dall'una all'altra a metà programma introduce una variabile che non si intendeva testare.
Le altre dimensioni sono realizzate su ordinazione ed è utile sapere quali numeri sono facili da modificare e quali no. Lunghezza e larghezza seguono la fustella di taglio. La larghezza rivestita e il margine di 15 mm seguono la testa di rivestimento, quindi un margine diverso comporta un ciclo di rivestimento diverso anziché una fase di rifilatura. Il carico, 28 mg/cm², segue la fessura di rivestimento e il contenuto di solidi. Se si necessita di una piccola modifica, specificare su quale bordo deve trovarsi il margine, poiché un margine di 15 mm su due bordi e un margine di 15 mm su un solo bordo non sono il medesimo pezzo quando il foglio raggiunge la dima di impilamento.
3. Massa del materiale attivo, capacità della cella e spessore
Tutto quanto contenuto in questa sottosezione è un calcolo aritmetico sulla tabella sovrastante. Niente di tutto ciò costituisce un valore aggiuntivo della scheda tecnica e niente deve essere citato a un cliente come risultato misurato. Lo scopo è consentire di dimensionare un test prima dell'arrivo dei fogli.
Capacità per lato = capacità specifica x area rivestita x densità superficiale del rivestimento x frazione di materiale attivo. L'area da inserire in quella formula è l'area rivestita, 241 mm x 150 mm, e non l'elettrodo completo, poiché i margini non rivestiti non contengono alcun materiale attivo.
| Quantità | Calcolo | Risultato |
|---|---|---|
| Area totale dell'elettrodo | 241 mm x 180 mm | 433.80 cm² |
| Area rivestita, un lato | 241 mm x 150 mm | 361.50 cm² |
| Massa del rivestimento, un lato | 28 mg/cm² x 361.50 cm² | 10.12 g |
| Materiale attivo, un lato | 10,12 g x 94,90% | 9,61 g |
| Capacità, un lato | 140 mAh/g x 9,61 g | 1,345 Ah |
| Capacità, entrambi i lati | 2 x 1,345 Ah | 2,69 Ah |
| Spessore del rivestimento, un lato | 28 mg/cm² ÷ 2,3 g/cm³ | circa 122 μm |
| Spessore dell'elettrodo, totale | 15 μm di foglio + 2 x 1 μm di carbonio + 2 x 122 μm di rivestimento | circa 261 μm |
| Massa del foglio, foglio più rivestimento | 4,09 mg/cm² x 433,80 cm² + 2 x 10,12 g | circa 22 g |
Tre ipotesi sono alla base di questi numeri, e dovresti concordare con tutte e tre prima di inserirne qualcuna in una proposta:
- 28 mg/cm² è il carico su ciascuna faccia. Questa è la consueta convenzione della scheda tecnica per un elettrodo a doppia faccia. Se il tuo fornitore intende le due facce combinate, dimezza ogni valore di massa e capacità nella tabella.
- L'area rivestita trasporta il materiale attivo. Esegui la stessa aritmetica sull'area completa dell'elettrodo di 433,80 cm² e ogni cifra aumenta del 20%, poiché 180 mm diviso per 150 mm è 1,2 e la differenza è costituita dal foglio nudo.
- Lo strato di carbonio si trova all'esterno della massa del foglio. La scheda tecnica non pesa separatamente gli strati da 1 μm, quindi il valore di 22 g copre solo il foglio più i due rivestimenti.
Vale la pena considerare anche le tolleranze. Una tolleranza di ±0,4 mg/cm² su 28 mg/cm² è ±1,4%, che corrisponde a ±38 mAh su un foglio a doppia faccia da 2,69 Ah, ovvero circa l'1,5% della cella. Il valore di ±0,1 g/cm³ sulla densità compatta non modifica la massa, ma sposta lo spessore per lato tra circa 117 μm e 127 μm, quindi un'altezza della pila calcolata a partire dai 122 μm nominali può discostarsi di 10 μm per foglio prima che si verifichi qualsiasi problema.
I valori nella sottosezione 3 sono ricavati dalla scheda tecnica tramite le formule mostrate. Non si tratta di specifiche misurate separatamente e comportano le tolleranze di cui sopra.
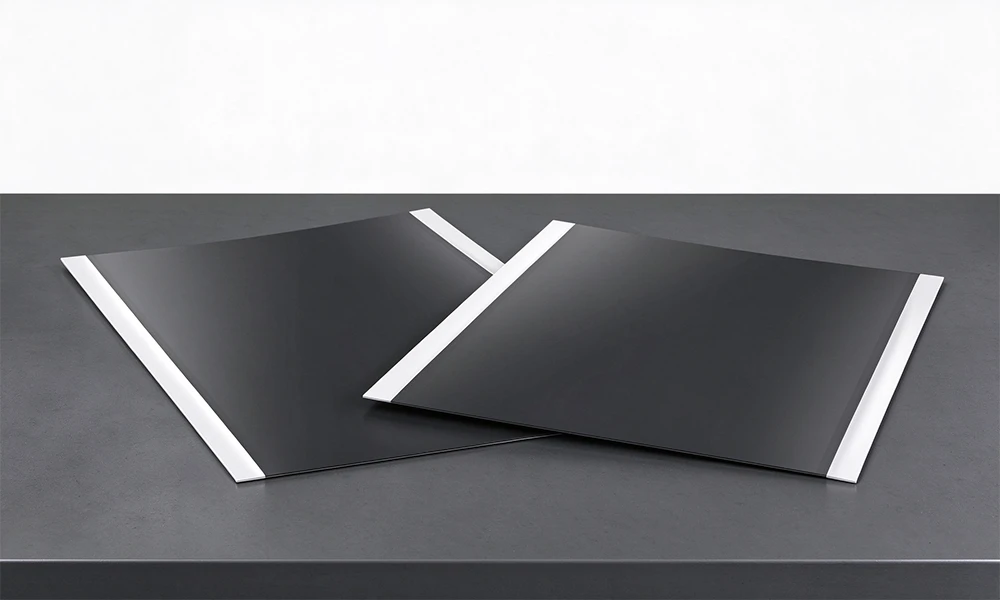
Le due strisce lucide su ciascun foglio sono i margini da 15 mm, uno lungo ciascun bordo longitudinale. Sia il rivestimento che lo strato di carbonio da 1 μm si interrompono in corrispondenza della larghezza rivestita di 150 mm, quindi ciò che è visibile lì è un foglio di alluminio nudo.
Processo di riferimento per celle a sacchetto con elettrodo a doppia faccia
Il percorso sottostante è la sequenza di riferimento citata da TOB per trasformare questo foglio in una cella a sacchetto con elettrodo a doppia faccia. La colonna delle attrezzature indica la stazione che esegue ciascuna fase, e ciascuno di questi modelli è un articolo a catalogo anziché un segnaposto. I parametri sono setpoint di riferimento su cui pianificare, non una ricetta convalidata: l'elettrolita, il separatore e il formato della cella modificheranno i tempi di cottura e la corrente di formazione, ed è giusto che sia così.
1. Il percorso di riferimento, stazione per stazione
| Flusso di processo | Attrezzatura di supporto | Parametri di riferimento |
|---|---|---|
| Impostazione della capacità della cella | / | Capacità specifica x area dell'elettrodo x densità areica del rivestimento x contenuto di materiale attivo |
| Tranciatura e taglio del foglio di elettrodo | TOB-MQ300 | Taglio a fustella di fogli di elettrodi positivi e negativi a dimensioni fisse |
| Impilamento dei fogli di elettrodi | TOB-BDP200-C | Impilare i fogli di elettrodi secondo il design |
| Termopressatura e test di micro-cortocircuito | TOB-HS-2681 | Termopressatura: 2 min a 45 °C |
| Saldatura delle linguette | TOB-USW-800W | Saldare le linguette di alluminio all'elettrodo positivo e le linguette di nichel all'elettrodo negativo |
| Formatura del film in alluminio-plastica | TOB-SCK200 | Formare (imbutire) il film in alluminio-plastica alla profondità e alle dimensioni appropriate |
| Sigillatura superiore e laterale della cella | TOB-SFZ-200 | Pretrattamento della cella a sacchetto |
| Essiccazione della cella | TOB-DZF-6050 | 80 °C per 12 ore |
| Riempimento di elettrolita | TOB-ZYB-01 | Iniettare una quantità specifica di elettrolita |
| Pre-sigillatura sottovuoto | TOB-YF200-JZ | Pre-sigillare la cella a sacchetto |
| Test di resistenza interna | TOB-HP3560 | Testare la tensione della cella e la resistenza interna |
| Invecchiamento della cella | TOB-DZF-6050 | 45 °C per 12 ore |
| Formazione della cella | TOB-CT-4008Q-5V6A-S1 | Formazione a bassa corrente |
| Invecchiamento della cella | TOB-DZF-6050 | 45 °C per 12 ore |
| Sigillatura finale della cella | TOB-BFZ-200 | Evacuare il gas interno e sigillare sottovuoto |
| Test di resistenza interna | TOB-HP3560 | Tensione di prova e resistenza interna |
| Classificazione della capacità della cella | TOB-CT-4008Q-5V6A-S1 | Determinare la capacità |
Leggere la prima riga come collegamento alla sezione precedente. L'impostazione della capacità della cella non ha alcuna apparecchiatura associata poiché si tratta di un calcolo: capacità specifica x area dell'elettrodo x densità areica di rivestimento x contenuto di materiale attivo, che è la formula elaborata sopra. Tutto ciò che si trova a valle di tale numero, dalla quantità di elettrolita iniettato alla finestra di classificazione, viene scalato di conseguenza; pertanto, un errore nell'ipotesi di carico si propaga fino all'ultima stazione.
2. La metà di assemblaggio del percorso come diagramma di flusso
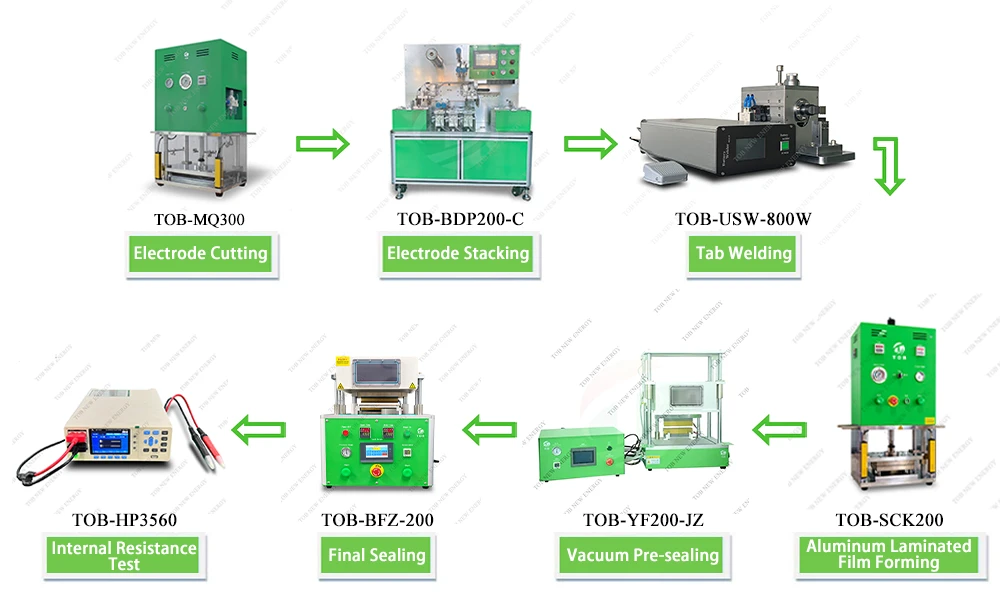
Sette stazioni del percorso della cella a sacchetto: taglio dell'elettrodo TOB-MQ300, impilamento dell'elettrodo TOB-BDP200-C, saldatura delle linguette TOB-USW-800W, formatura di film accoppiato in alluminio TOB-SCK200, pre-sigillatura sottovuoto TOB-YF200-JZ, sigillatura finale TOB-BFZ-200 e test di resistenza interna TOB-HP3560.
Il diagramma di flusso non rappresenta l'intera tabella e vale la pena osservare quale parte copre. Va dal taglio al test di resistenza dopo la sigillatura finale, ovvero la metà relativa alla geometria e alla sigillatura del percorso. Cottura, riempimento di elettrolita, invecchiamento e formazione si trovano tra la pre-sigillatura sottovuoto e la sigillatura finale nella tabella, e sono fasi di processo in forni e apparecchiature in glovebox anziché stazioni su questo anello di assemblaggio, motivo per cui non compaiono come un riquadro.
3. Screening preliminare dell'elettrodo su celle a bottone
La maggior parte degli acquirenti non inizia con la cella a sacchetto. Inizia con una cella a bottone, perché una cella a bottone risponde alla domanda per cui l'elettrodo è stato acquistato, ovvero se questo lotto di LMFP e questo elettrolita offrono la capacità e l'efficienza al primo ciclo indicate nella scheda tecnica, e risponde utilizzando pochi centimetri quadrati di materiale per cella anziché un intero foglio da 241 x 180 mm. Il pacchetto da 5 fogli copre quindi una piccola matrice di formulazioni anziché una singola costruzione.
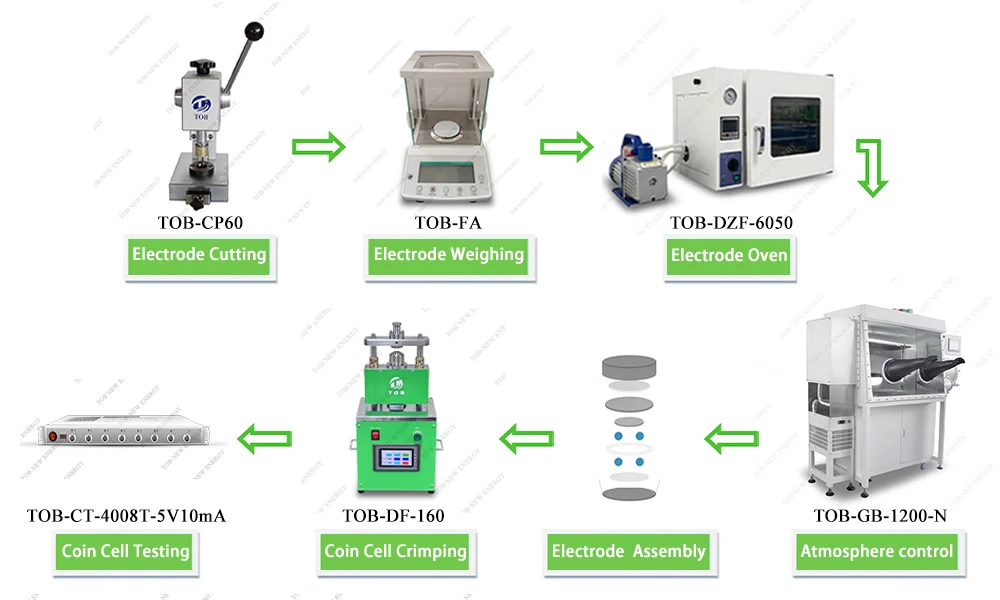
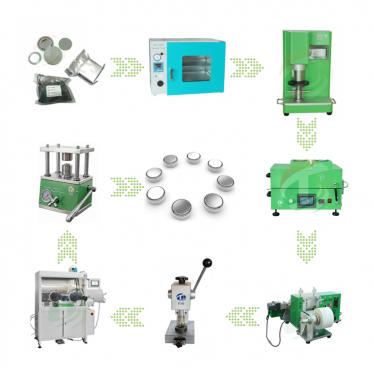
Il percorso della cella a bottone in sette stazioni: taglio dell'elettrodo TOB-CP60, pesatura dell'elettrodo TOB-FA, forno per elettrodi TOB-DZF-6050, controllo dell'atmosfera TOB-GB-1200-N, assemblaggio dell'elettrodo, aggraffatura della cella a bottone TOB-DF-160 e test della cella a bottone TOB-CT-4008T-5V10mA.
Due stazioni in quel diagramma di flusso sono quelle che determinano se i vostri numeri hanno un significato. La stazione di pesatura è il punto in cui viene controllato il carico del disco fustellato, poiché un disco da 12 mm tagliato da un foglio con una tolleranza di ±0,4 mg/cm² non ha la stessa massa attiva del disco successivo e la capacità per grammo è confrontabile tra le celle solo se la massa è nota. La stazione dell'atmosfera è il luogo in cui l'elettrodo viene mantenuto asciutto tra il forno e l'aggraffatura, e questo è lo stesso problema di umidità a cui fa riferimento la nota sullo stoccaggio nella tabella delle specifiche, trasferito nella glovebox.
Perché sia lo strato di carbonio che la calandratura sono importanti su questo elettrodo
Iniziamo da ciò che si trova sotto il rivestimento. L'alluminio è un buon collettore e una scarsa interfaccia: si passiva all'aria nel giro di pochi secondi e l'ossido che si forma è resistivo. Uno strato di carbonio di 1 μm su ciascuna faccia sostituisce tale ossido con una superficie conduttiva e leggermente ruvida, stabile a contatto con l'elettrodo. Su un elettrodo NMC il rivestimento funzionerebbe comunque, ma si potrebbe discutere se meriti il suo posto. Su un fosfato di olivina non si può: l'LMFP conduce gli elettroni molto meno bene di un ossido stratificato, quindi la resistenza di interfaccia rappresenta una quota molto maggiore della resistenza totale della cella e ogni milliohm sulla lamina vale qui più che altrove nella cella.
Lo strato di carbonio svolge anche una funzione meccanica che l'argomentazione elettrica tende a nascondere. A 28 mg/cm² il rivestimento ha uno spessore di circa 122 μm su ciascun lato, che per gli standard di laboratorio è un elettrodo spesso, e un rivestimento spesso viene trattenuto sulla lamina solo dal legante, a meno che non vi sia una superficie a cui aggrapparsi. La rugosità dello strato di carbonio rappresenta proprio questa superficie. Se la si rimuove, la modalità di guasto non è una perdita graduale di prestazioni, bensì la delaminazione: un foglio che appare perfetto nel sacchetto e perde rivestimento ai margini dopo essere stato fustellato, impilato e manipolato. Nulla a valle è in grado di rimediare a questo.
La calandratura è l'altra metà dello stesso processo. La pressatura del rivestimento aumenta la densità energetica volumetrica e migliora il contatto tra le particelle, ed entrambi questi aspetti si riflettono immediatamente sui numeri. Chiude anche la porosità, e la porosità è lo spazio che l'elettrolita deve riempire e lo spazio attraverso cui gli ioni di litio devono muoversi. Se 2,3 g/cm³ sia il punto giusto su quella curva dipende dalla velocità di cui avete bisogno, e questa è una decisione per la progettazione della cella piuttosto che per il fornitore dell'elettrodo. Quello che fa il foglio è mantenere il valore entro ±0,1 g/cm³, in modo che quando lo modificate lo state facendo in modo deliberato e potete attribuire il risultato al cambiamento.
La frazione di materiale attivo del 94,90% è la terza leva, ed è quella che gli acquirenti leggono con meno attenzione. Il restante 5,10% è costituito da legante e additivo conduttivo, ed è il budget da cui dipendono sia l'adesione che la rete elettronica all'interno del rivestimento. Una frazione attiva più elevata offre maggiore capacità a parità di massa; lascia anche meno spazio per la rete di nero di fumo che trasporta gli elettroni alla lamina, che è precisamente il punto debole della chimica. 94,90% è una cifra di compromesso, ed è indicata con due decimali perché entra in ogni calcolo di capacità che eseguirete su questo foglio.
I margini di 15 mm meritano un paragrafo a sé stante perché sono la parte del design che cede per prima in produzione. La linguetta positiva è saldata a ultrasuoni all'elettrodo, e la saldatura a ultrasuoni richiede metallo pulito: se si posiziona il sonotrodo sul rivestimento, la pepita di saldatura raccoglie materiale attivo e legante, il che costituisce un giunto debole e una fonte di contaminazione all'interno della busta. La stessa striscia è ciò che la pinza trattiene quando il foglio viene trasferito dal punzone all'impilatore. Un margine sufficientemente ampio per la linguetta ma non per la pinza crea comunque un problema di manipolazione, ed è per questo che il margine viene specificato come parametro di rivestimento e non lasciato alla fustella di taglio.
Ciò che tutto questo non risolve è la cella. La cifra di riferimento di 140 mAh/g nella tabella è quotata senza una velocità associata, quindi trattatela come un punto di confronto tra lotti misurati allo stesso modo piuttosto che come un valore assoluto da inserire in una specificazione. Lo stesso vale per la finestra da 2,5 a 4,3 V: è un intervallo di riferimento per la progettazione, e il limite superiore che utilizzate effettivamente è una decisione legata alla durata prima ancora che alla capacità. L'elettrodo è un input ben controllato; l'output rimane il vostro processo.
Caratteristiche ingegneristiche chiave
- Il carico e la densità sono due promesse distinte. 28 ± 0,4 mg/cm² e 2,3 ± 0,1 g/cm³ sono numeri indipendenti e un foglio può soddisfare l'uno mancando l'altro. Entrambi compaiono come tolleranze nella scheda tecnica in modo che entrambi possano essere verificati all'arrivo anziché dedotti dai risultati della cella tre settimane dopo.
- Entrambe le facce sono rivestite e calandrate. Questo è un elettrodo a doppia faccia nel senso finito, non un foglio a faccia singola rivestito due volte. La cifra di 122 μm per lato e l'altezza dello stack di 261 μm nella tabella di calcolo presuppongono entrambe che le due facce siano simmetriche, quindi se misurate una sola faccia, incorporate il risultato nel totale anziché in un confronto a faccia singola.
- Lo strato di carbonio si interrompe in corrispondenza della larghezza rivestita. 1 μm su ciascuna faccia, su 150 mm, all'interno di una lamina da 180 mm. I 15 mm all'esterno sono costituiti da alluminio nudo, e tale confine è una caratteristica del componente, non un difetto del ciclo di rivestimento.
- Due margini scoperti, uno lungo ciascun bordo longitudinale. Essi costituiscono la zona di saldatura della linguetta e la zona della pinza. Su una dimensione personalizzata, specificate a quale bordo appartiene il margine: due margini e un solo margine rappresentano componenti differenti nell'attrezzatura di impilamento.
- Frazione di materiale attivo del 94,90%, espressa con due decimali. Non si tratta di una decorazione. Si moltiplica direttamente per la massa del materiale attivo e quindi per la capacità di ogni cella costruita a partire dal foglio, e un errore dell'uno percento su di essa sposta un elettrodo da 2,69 Ah di circa 27 mAh.
- Cinque fogli per ogni confezione sottovuoto. La confezione ha una quantità di valutazione: sufficiente per una matrice di pile a moneta o per alcune celle a sacchetto monostrato, non sufficiente per riempire una linea di produzione, e mantiene la quantità aperta abbastanza piccola da poter essere conservata correttamente.
- Altre dimensioni realizzate su ordinazione.La lunghezza e la larghezza seguono la filiera; la larghezza rivestita e il margine seguono la testa di spalmatura; il carico segue l'intervallo di spalmatura e il contenuto di solidi. La modifica del margine rappresenta una nuova esecuzione di spalmatura, non una fase di rifilatura, e dovrebbe essere quotata come tale.
Manipolazione, conservazione e sicurezza
1. Conservazione una volta aperta la confezione
La nota della scheda tecnica è breve e costituisce l'intera specifica di conservazione: risigillare i fogli dopo l'apertura e conservarli in un forno a 60 °C o in una glovebox. Entrambe le soluzioni sono accettabili e la scelta spetta a voi, ma fatela una volta sola. Un elettrodo essiccato in forno e un elettrodo trattenuto in una glovebox arrivano all'impilatore con stati superficiali diversi, e un programma che alterna i due procedimenti a metà percorso introduce una variabile che in seguito sarà molto difficile da separare dalla chimica.
Ciò da cui la nota protegge è l'umidità, e il guasto che previene non è sottile. L'acqua assorbita dal rivestimento fuoriesce nuovamente durante l'essiccazione sotto vuoto e la pre-sigillatura e, nel migliore dei casi, costa tempo di pompa; nel peggiore dei casi raggiunge l'elettrolita, dove idrolizza il sale e produce fluoruro di idrogeno. Questo è un problema di efficienza del primo ciclo e di gas, e verrà attribuito al materiale a meno che la fase di conservazione non venga controllata. Conservare i fogli aperti nella loro confezione sigillata fino al momento dell'uso e non lasciare una confezione parzialmente utilizzata aperta in laboratorio tra un turno e l'altro.
2. Manipolazione del foglio
Manipolare il foglio afferrandolo per i margini nudi. Esistono per gli utensili e sono anche l'unica parte dell'elettrodo che tollera dita, guanti senza polvere o pinzette senza lasciare residui sull'area attiva. Una volta afferrato un foglio attraverso il rivestimento, il segno rimane per tutta la vita della cella e, su un rivestimento di 122 μm, rappresenta anche un punto di innesco delle cricche.
Evitare di piegare o sgualcire l'area rivestita e non lasciare che due fogli scivolino l'uno contro l'altro. L'abrasione tra rivestimenti sembra innocua su un banco di prova e si manifesta successivamente sotto forma di fori di spillo e guasti da micro-cortocircuito nella stazione di pressatura a caldo e di micro-cortocircuito nella tabella dei processi. Se i fogli devono essere trasportati sfusi, intercalarli anziché impilarli nudi. Il taglio e la perforazione devono rimanere all'interno del profilo di progetto e la rifilatura del margine costituisce una modifica del pezzo piuttosto che una rifinitura.
3. Sicurezza
Questo è un elettrodo, non una cella. Non trattiene carica, non contiene litio metallico né elettrolita e non presenta alcuna tensione al suo interno, quindi i pericoli elettrici associati al lavoro con le batterie non si applicano in questa fase. I pericoli applicabili sono quelli ordinari di una polvere fine legata in un rivestimento: la polvere derivante dal taglio, dalla perforazione o dalla rifilatura deve essere estratta in corrispondenza dell'utensile anziché spazzata via in seguito, e gli scarti devono confluire nel normale flusso di rottami di elettrodi secondo le regole del proprio sito anziché nei rifiuti generici.
I residui di solventi e leganti rappresentano l'altra considerazione e appartengono ai dati del fornitore del rivestimento anziché a questa pagina. Se la funzione EHS necessita di una classificazione per il trasporto o la conservazione, richiederla insieme all'ordine in modo che la documentazione cartacea viaggi con la merce anziché essere ricostruita dopo l'arrivo.
FAQ di ingegneria
D: Potete fornire una dimensione diversa?
Sì. La dimensione 241 x 180 mm è un formato a magazzino, non l'unico. Inviare la lunghezza e la larghezza dell'elettrodo, la larghezza rivestita, i bordi che devono presentare il margine, se il foglio è a singola o doppia faccia e il carico desiderato, e il preventivo verrà restituito in base a tali numeri. Essere specifici riguardo al margine, poiché è impostato dalla testa di spalmatura e non dalla filiera, e una modifica del margine quotata come operazione di rifilatura risulterà in una diversa esecuzione di spalmatura.
D: 28 mg/cm² è il carico su ciascun lato o per entrambi i lati insieme?
È quotato per lato nella scheda tecnica fornita, che è la solita convenzione per un elettrodo a doppia faccia. Conviene comunque confermarlo nell'ordine d'acquisto, poiché la differenza è un fattore pari a due su ogni valore di massa e capacità: a 28 mg/cm² per lato il foglio trasporta circa 2,69 Ah, e se la cifra fosse riferita alle due facce combinate ne trasporterebbe circa 1,35 Ah. La tabella di calcolo nella sezione delle specifiche funziona a partire dalla lettura per lato e mostra quali righe dimezzare.
D: Questo foglio può essere utilizzato in una cella cilindrica?
Non nella forma fornita. Si tratta di un foglio piatto e tagliato con i margini nudi che corrono lungo i due lati lunghi, che corrisponde a una disposizione per celle impilate. Un design avvolto richiede che il margine non rivestito corra lungo la direzione di avvolgimento e necessita di una striscia stretta anziché di un foglio largo 180 mm, e a 122 μm per lato il rivestimento è sufficientemente rigido che i raggi di avvolgimento stretti comportano un proprio rischio di fessurazione. Indicateci il formato della cella prima di progettare attorno a questo elettrodo e vi offriremo un foglio tagliato o con margini differenti.
D: Cosa contribuisce effettivamente lo strato di carbonio ed è incluso nella densità areica del foglio?
Lo strato riduce la resistenza tra il rivestimento e il foglio e offre al legante un punto di ancoraggio, il che è ciò che mantiene un rivestimento di 122 μm fissato durante la punzonatura e l'impilamento. Non aggiunge capacità. Per quanto riguarda i 4,09 mg/cm² nella tabella: 15 μm di alluminio a 2,7 g/cm³ corrispondono a 4,05 mg/cm², quindi questa riga è coerente con il solo foglio e lo strato di carbonio di 1 μm non viene calcolato separatamente in essa.
D: La confezione viene fornita con dati di test specifici per lotto?
La scheda tecnica di questa pagina costituisce la specifica del componente. Se la vostra ispezione in entrata richiede valori misurati per il lotto consegnato, concordate le misurazioni e il metodo di test prima che l'ordine venga effettuato, in modo che possano essere inseriti nello stesso. Chiederlo dopo che la merce è stata spedita è l'unica via che notoriamente non funziona, perché l'unica opzione rimanente è misurare i fogli che avete già aperto.
D: 60 °C è la temperatura d'esercizio di questo elettrodo?
No. I 60 °C indicati nella scheda tecnica rappresentano un margine di conservazione ed essiccazione per il foglio, non una classe termica, e non devono essere riportati come tali nelle specifiche di una cella. L'unico riferimento elettrico in questa pagina è la finestra da 2,5 a 4,3 V, che costituisce un intervallo di progettazione per la cella piuttosto che un limite del solo elettrodo.
Se la vostra domanda riguarda una dimensione, un carico o un margine che non si trova in questa pagina, è probabilmente più veloce chiedere che cercare di adattarsi. Le esecuzioni personalizzate sono il modo in cui la maggior parte di questi elettrodi viene effettivamente venduta.
Comunicateci il formato della cella che state costruendo e il carico di cui avete bisogno, e confermeremo le dimensioni dell'elettrodo, il margine di layout e l'imballaggio prima che venga applicato qualsiasi rivestimento.
E-mail: tob.amy@tobmachine.com | Tel / WhatsApp: +86 181 2071 5609
Revisionato da: Science Wang, Six Sigma Black Belt, Battery Lines | Ultimo aggiornamento: 2026-10-30
Precedente:
Catodo della batteria Materiali attivi NMC LFP NCA LNMO Ordine batchProssimo:
Elettrodo di MnO₂ per batterie zinco-manganese
se sei interessato ai nostri prodotti e vuoi conoscere maggiori dettagli, ti preghiamo di lasciare un messaggio qui, ti risponderemo al più presto.


 iscriviti a noi