Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Casa
- >
- Attrezzatura per batterie a stato solido
- >
- Macchina per laminazione a trasferimento di elettrolita solido per elettrodi
Categorie
Prodotti caldi
Loading...
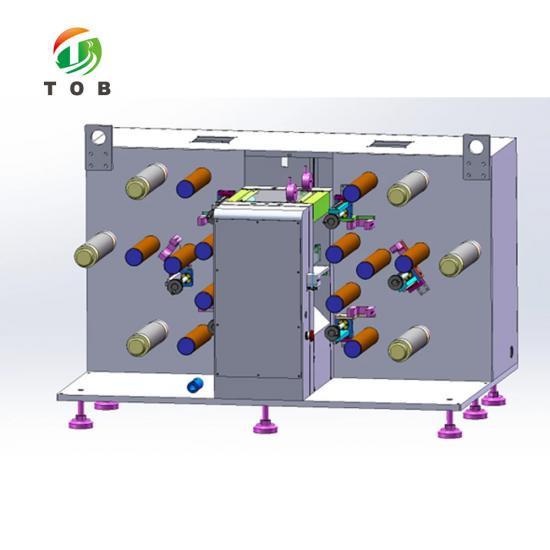
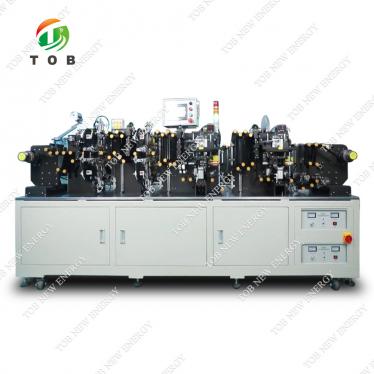
Macchina per laminazione a trasferimento di elettrolita solido per elettrodi
Marca:
TOB NEW ENERGYoggetto numero.:
TOB-GZYJ-250-20Tordine (moq):
1setPagamento:
L/C,T/Torigine del prodotto:
Chinaporto di spedizione:
XIAMEN
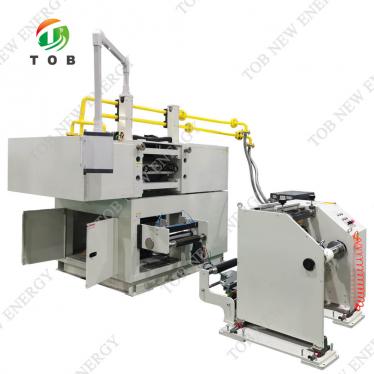
Macchina per laminazione a trasferimento di film elettrolitico solido su due lati per la lavorazione di elettrodi per batterie allo stato solido
Panoramica del prodotto e applicazioni ideali
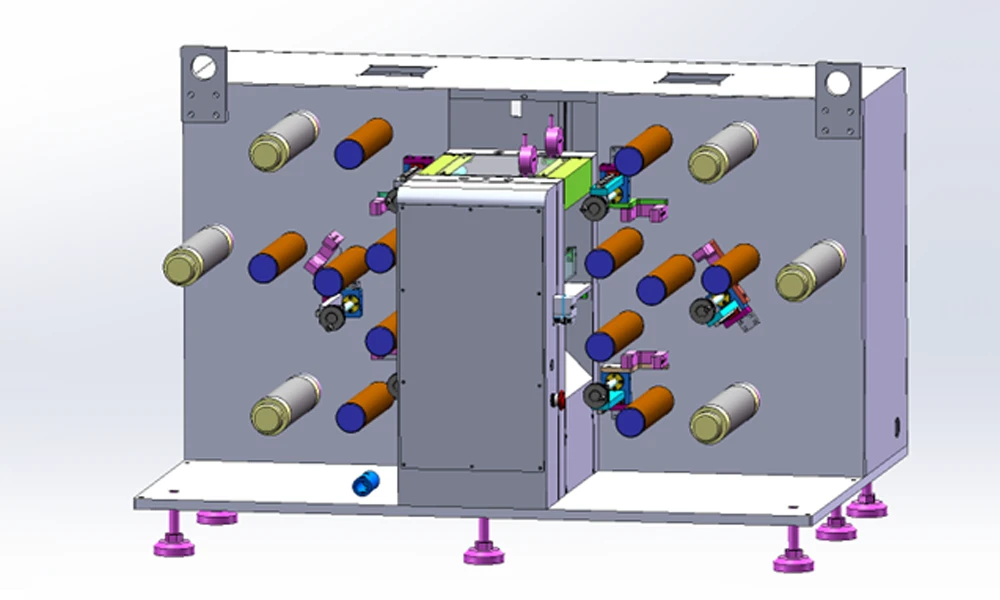
La TOB-GZYJ-250-20T è una macchina per laminazione a trasferimento di film elettrolitico solido su due lati progettata per la fabbricazione di elettrodi per batterie allo stato solido. La macchina trasferisce simultaneamente due rotoli di film elettrolitico solido su supporto PET su entrambi i lati di un foglio di elettrodo anodico o catodico, producendo una struttura composita elettrodo-elettrolita attraverso una laminazione controllata a caldo e a pressione. Questa architettura, un singolo passaggio che lamina entrambi i lati dell'elettrodo, elimina la necessità di capovolgere l'elettrodo o di eseguire due volte la fase di laminazione, migliorando la produttività e la consistenza nella produzione di elettrodi per batterie allo stato solido.
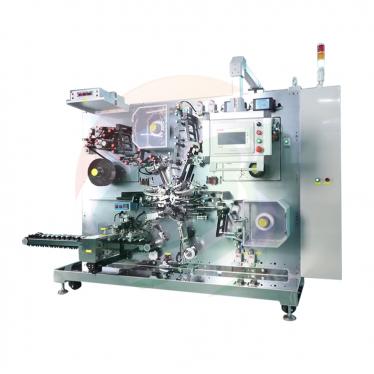
La TOB-GZYJ-250-20T è configurata con tre stazioni di svolgimento/riavvolgimento: un meccanismo di svolgimento dell'elettrodo, due meccanismi di svolgimento dell'elettrolita solido (uno per ogni lato dell'elettrodo) e un meccanismo di riavvolgimento dell'elettrodo. Il film di supporto in PET, che sostiene la fragile membrana elettrolitica solida durante la manipolazione, viene separato durante il processo man mano che il film elettrolitico viene trasferito sulla superficie dell'elettrodo. La macchina integra un'unità di svolgimento dell'elettrodo, un'unità di svolgimento dell'elettrolita solido, un'unità di laminazione a rulli, un sistema di controllo della tensione, meccanismi di guida del bordo del nastro sia per lo svolgimento che per il riavvolgimento e un'unità di riavvolgimento dell'elettrodo. Sotto una temperatura controllata (fino a 130 °C) e una pressione di laminazione (fino a 20 tonnellate), il film elettrolitico viene incollato alla superficie dell'elettrodo, ottenendo una laminazione uniforme sia in direzione trasversale che longitudinale con un aspetto composito di alta qualità.
Ideale per:
- Ricerca e sviluppo di batterie allo stato solido e linee pilota per la fabbricazione di elettrodi compositi in cui uno strato di elettrolita solido è incollato direttamente a un foglio catodico o anodico.
- Gruppi di ricerca che valutano membrane elettrolitiche solide su supporto PET e il loro processo di trasferimento sugli elettrodi.
- Produzione su scala pilota di rotoli di elettrodi per batterie completamente allo stato solido per l'assemblaggio di celle a sacchetto o prismatiche.
- Sviluppo del processo per il trasferimento di elettrolita solido roll-to-roll,dove sono richiesti pressione di laminazione, temperatura e tensione costanti.
Dove si inserisce la fase di laminazione a trasferimento nella produzione di batterie allo stato solido
Nella fabbricazione di una batteria agli ioni di litio completamente allo stato solido, una delle fasi più critiche è la formazione di un'interfaccia continua a bassa resistenza tra l'elettrolita solido e l'elettrodo. A differenza delle celle con elettrolita liquido, in cui il liquido riempie tutti i vuoti interfacciali, una cella allo stato solido richiede che lo strato di elettrolita sia in contatto intimo e uniforme con la superficie dell'elettrodo. La TOB-GZYJ-250-20T affronta questo requisito trasferendo il film di elettrolita solido direttamente su entrambi i lati dell'elettrodo sotto calore e pressione controllati.
La sequenza tipica di produzione degli elettrodi allo stato solido è:
- Preparazione del foglio di elettrodo:Il materiale attivo del catodo o dell'anodo viene rivestito su un foglio di collettore di corrente utilizzando i classici processi di rivestimento in sospensione, essiccazione e calandratura.
- Preparazione del film elettrolitico:L'elettrolita solido (a base di ossido, solfuro o polimero) viene formato in una membrana sottile e autoportante, solitamente colata su un film di supporto in PET per il supporto meccanico.
- Laminazione a trasferimento (il ruolo della TOB-GZYJ-250-20T):Il film elettrolitico su supporto PET viene trasferito sulla superficie dell'elettrodo sotto calore e pressione. La TOB-GZYJ-250-20T esegue questa operazione per entrambi i lati dell'elettrodo in un unico passaggio, utilizzando due stazioni indipendenti di svolgimento del film elettrolitico.
- Finitura dell'elettrodo composito:L'elettrodo composito elettrodo-elettrolita laminato viene rifilato e il supporto in PET viene rimosso, lasciando lo strato di elettrolita esposto per il successivo assemblaggio della cella.
- Assemblaggio della cella:L'elettrodo composito viene combinato con l'elettrodo opposto e i restanti componenti della cella.
La natura roll-to-roll della TOB-GZYJ-250-20T la rende particolarmente adatta alla lavorazione continua su scala pilota. I servomotori di coppia forniscono una tensione costante (0–30 N) per un riavvolgimento stretto e uniforme, mentre il sistema di guida del bordo del nastro mantiene l'allineamento entro ±0,5 mm, essenziale per garantire che il film elettrolitico venga trasferito con precisione sulla superficie dell'elettrodo senza disallineamenti.
Come funziona il sistema di laminazione a trasferimento su due lati
La TOB-GZYJ-250-20T coordina tre percorsi di svolgimento/riavvolgimento e un'unità di pressa a rulli riscaldati per ottenere il trasferimento dell'elettrolita su due lati in un unico passaggio:
- Svolgimento dell'elettrodo: Il rotolo di elettrodo rivestito viene caricato su un albero espandibile pneumatico da 3 pollici e svolto sotto tensione controllata. L'elettrodo passa attraverso il meccanismo di guida del bordo del nastro, che corregge l'allineamento laterale entro ±0,5 mm.
- Svolgimento dell'elettrolita solido: Due rotoli di film elettrolitico solido su supporto PET vengono caricati su stazioni di svolgimento separate, uno per la faccia superiore dell'elettrodo, uno per la faccia inferiore. Ogni percorso del film include il proprio controllo della tensione e la guida del bordo del nastro, assicurando che i film elettrolitici siano allineati con l'elettrodo su entrambi i lati.
- Laminazione a pressa a rulli riscaldati: L'elettrodo e i due film elettrolitici convergono nella sezione della pressa a rulli. I rulli (Ø150 mm × 250 mm di larghezza) sono riscaldati da sistemi di riscaldamento dei rulli superiore e inferiore, con la temperatura regolabile da temperatura ambiente a 130 °C e visualizzata digitalmente. La pressione di laminazione, fornita da una pompa dell'olio elettrica servocomandata, è regolabile fino a un massimo di 20 tonnellate. Lo spazio tra i rulli è impostato da un meccanismo di regolazione a cuneo azionato da servomotore, con un intervallo di spazio di 0–2 mm e una precisione di ±3 μm. Lo spazio è visualizzato su un comparatore digitale.
- Trasferimento e formazione del composito: Sotto l'effetto combinato di calore e pressione, il film di elettrolita solido viene rilasciato dal supporto in PET e incollato alla superficie dell'elettrodo. Il supporto in PET viene separato e riavvolto sul proprio meccanismo di raccolta. Poiché il processo è un'operazione di laminazione a caldo, la laminazione ottiene un incollaggio uniforme sia in direzione trasversale che longitudinale, con un aspetto composito di alta qualità.
- Riavvolgimento dell'elettrodo: L'elettrodo finito laminato su due lati viene riavvolto su un albero pneumatico da 3 pollici sotto tensione costante (0–30 N), producendo un rotolo stretto e uniforme per la lavorazione a valle.
Caratteristiche chiave del design meccanico (come specificato):
- Il meccanismo di laminazione utilizza un design brevettato di laminazione bilanciata idraulicamente, che fornisce una ritenzione della pressione stabile e una laminazione uniforme sia in direzione trasversale che longitudinale.
- La pompa dell'olio elettrica servocomandata offre un controllo preciso della pressione con un funzionamento stabile.
- Il meccanismo di regolazione dello spazio a cuneo offre un'elevata precisione di regolazione e un funzionamento conveniente.
- Il termoregolatore fornisce un display digitale e un controllo della temperatura regolabile con una precisione di controllo di ±2 °C.
- La macchina è dotata di una funzione di controllo della tensione che utilizza servomotori di coppia, garantendo una tensione costante per un riavvolgimento stretto e allineato.
- Le stazioni di svolgimento e riavvolgimento sono dotate di guida del bordo del nastro, con una precisione di allineamento della correzione di ±0,5 mm.
Vantaggi ingegneristici chiave della TOB-GZYJ-250-20T
- Laminazione bifacciale in un unico passaggio- Il TOB-GZYJ-250-20T trasferisce il film di elettrolita solido su entrambi i lati dell'elettrodo simultaneamente, utilizzando due stazioni di svolgimento indipendenti per il film di elettrolita. Ciò elimina la necessità di capovolgere l'elettrodo tra i passaggi, dimezzando le fasi di movimentazione e migliorando la coerenza dell'allineamento tra i due lati.
- Elevata forza di laminazione con controllo preciso della pressione (max. 20 T)- La pressione di laminazione è fornita da una pompa dell'olio elettrica servocomandata ed è regolabile fino a 20 tonnellate. Il design brevettato di laminazione a bilanciamento idraulico garantisce un mantenimento stabile della pressione sull'intera larghezza del rullo, essenziale per uno spessore di laminazione uniforme in direzione trasversale.
- Laminazione riscaldata con controllo digitale della temperatura (TA–130 °C, ±2 °C)- Sia il rullo superiore che quello inferiore sono riscaldati e la temperatura è regolabile dalla temperatura ambiente a 130 °C con una precisione di controllo di ±2 °C. Il display digitale consente all'operatore di impostare e monitorare la temperatura con precisione, garantendo che il film di elettrolita raggiunga la temperatura di rammollimento o di adesione appropriata per un trasferimento affidabile.
- Precisione del gap e di laminazione (±3 μm)- Il gap di laminazione, regolabile da 0 a 2 mm, è impostato da un meccanismo a blocchi a cuneo azionato da servomotore e visualizzato su un comparatore digitale. La precisione di laminazione di ±3 μm garantisce che lo spessore dell'elettrodo composito sia costante lungo il rotolo, il che è fondamentale per mantenere un contatto interfacciale uniforme tra l'elettrolita e l'elettrodo.
- Controllo costante della tensione (0–30 N) con servomotori di coppia- I servomotori di coppia forniscono un controllo costante della tensione durante l'intero processo di svolgimento e riavvolgimento, garantendo che il sottile foglio di elettrodo e il film di elettrolita con supporto in PET vengano movimentati senza stiramenti o grinze. Il riavvolgimento è stretto e allineato, producendo un rotolo pronto per la lavorazione a valle.
- Guida del bordo del nastro con allineamento di ±0,5 mm- Le stazioni di svolgimento e riavvolgimento sono dotate di meccanismi di guida del bordo del nastro che mantengono l'allineamento laterale entro ±0,5 mm. Questa precisione di allineamento è essenziale per garantire che il film di elettrolita venga trasferito esattamente sulla superficie dell'elettrodo senza sporgenze dai bordi o disallineamenti.
- Controllo PLC e HMI - La macchina è controllata da un PLC con interfaccia uomo-macchina (HMI), che consente di impostare e monitorare comodamente tutti i parametri di processo: temperatura, pressione, gap, velocità e tensione. L'intervallo di velocità di laminazione di 0,2–4,7 m/min offre flessibilità sia per lo sviluppo di processi lenti e accurati, sia per una produzione pilota più rapida.
Specifiche tecniche
| Parametro | Specifica |
| Temperatura di laminazione | Riscaldamento del rullo superiore e inferiore, regolabile da temperatura ambiente a 130 °C, display digitale |
| Precisione del controllo della temperatura | ±2 °C |
| Sistema di pressione | Pompa dell'olio elettrica servocomandata |
| Forza di laminazione | Max. 20 T, pressione regolabile |
| Regolazione del gap | Il servomotore aziona il blocco a cuneo per regolare il gap del rullo |
| Gap di laminazione | 0–2 mm regolabile |
| Velocità di laminazione | 0,2–4,7 m/min |
| Specifica del rullo | Diametro Φ150 × 250 mm |
| Larghezza della faccia del rullo | 250 mm |
| Precisione di laminazione | ±3 μm |
| Fluido idraulico | Olio idraulico antiusura 68# |
| Visualizzazione del gap | Comparatore digitale |
| Tensione | Monofase 220 VAC ±10 %, frequenza 50 Hz |
| Potenza totale | 6 kW |
| Controllo della tensione | Sì (funzione di controllo della tensione) |
| Guida bordo nastro | Sì, precisione di allineamento della correzione ±0,5 mm |
| Intervallo di tensione | 0–30 N |
| Diametro massimo bobina di svolgimento/avvolgimento | 250 mm |
| Tipo di albero | Albero espandibile pneumatico da 3 pollici |
Dimensioni e peso della macchina
| Articolo | Dimensioni | Peso |
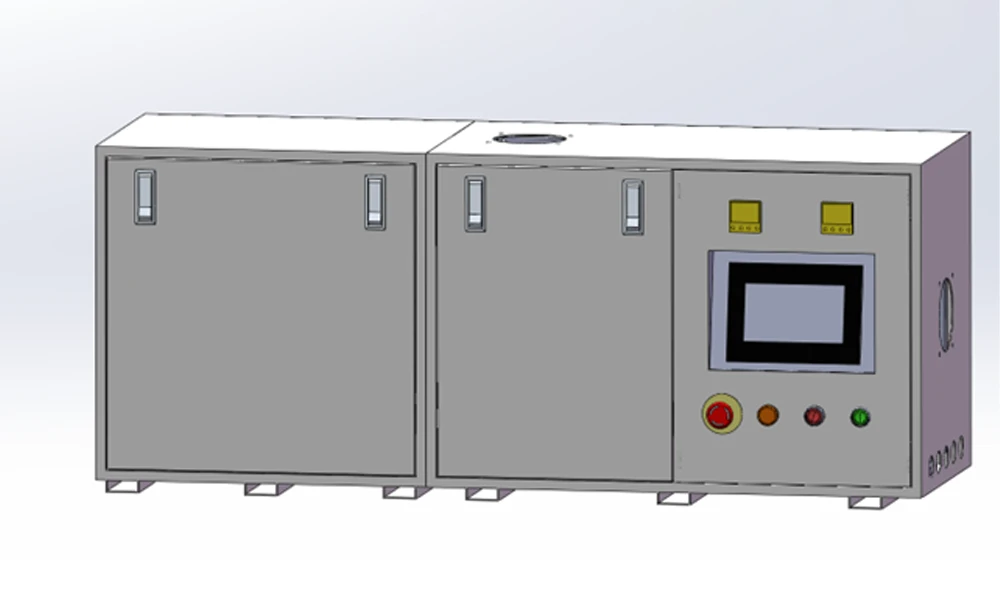
| Macchina | L1370 mm × P940 mm × A955 mm | 700 kg |
| Quadro elettrico | L1250 mm × P400 mm × A520 mm | 200 kg |
Parametri di processo consigliati
I seguenti parametri sono punti di partenza per la TOB-GZYJ-250-20T durante la laminazione di un tipico film elettrolitico solido su supporto PET su un elettrodo. Ottimizzare per la specifica composizione dell'elettrolita e il design dell'elettrodo.
| Parametro | Valore iniziale consigliato | Note |
| Temperatura di laminazione | 60–80 °C | Iniziare dal valore più basso; aumentare finché il film elettrolitico non aderisce senza che il supporto in PET si attacchi. |
| Pressione di laminazione | 5–10 T | Aumentare se l'adesione è insufficiente; monitorare lo spessore del composito. |
| Gap di laminazione | 0,3–0,5 mm (inferiore allo spessore combinato elettrodo + 2× elettrolita) | Il gap deve essere inferiore allo spessore della pila per applicare la compressione. |
| Velocità di laminazione | 0,5–1,0 m/min | Velocità lenta per lo sviluppo iniziale del processo; aumentare una volta stabiliti i parametri. |
| Tensione del nastro | 5–15 N | Sufficiente a mantenere i nastri piatti senza allungare la lamina dell'elettrodo. |
FAQ tecniche
D1: Qual è il ruolo del film di supporto in PET in questo processo?
La membrana elettrolitica solida è meccanicamente fragile e difficile da maneggiare come film autoportante, specialmente con spessori sottili. La colata dell'elettrolita su un film di supporto in PET fornisce supporto meccanico durante lo svolgimento, il trasferimento e la laminazione. Durante la fase di laminazione a caldo, l'elettrolita viene rilasciato dal supporto in PET e incollato alla superficie dell'elettrodo, mentre il supporto in PET viene riavvolto separatamente. Il TOB-GZYJ-250-20T è progettato per gestire questo processo basato su supporto.
D2: Il TOB-GZYJ-250-20T può laminare elettroliti solidi a base di ossidi, solfuri o polimeri?
Il processo di laminazione riscaldata della macchina è adatto per film elettrolitici solidi che si ammorbidiscono o si incollano sotto l'effetto di calore e pressione. I film elettrolitici a base di polimeri e molti a base di ossidi possono essere trasferiti a temperature fino a 130 °C. Per gli elettroliti a base di solfuri, che sono sensibili all'umidità, la macchina deve essere utilizzata in una camera secca o in un ambiente ad atmosfera inerte e i parametri di processo (temperatura e pressione) devono essere ottimizzati per lo specifico materiale solfuro. Contatta TOB per discutere il tuo tipo specifico di elettrolita.
D3: Come viene ottenuta la laminazione su due lati in un unico passaggio?
Il percorso dell'elettrodo e due percorsi indipendenti del film elettrolitico convergono nel nip della pressa a rulli. Un film elettrolitico entra da sopra l'elettrodo, l'altro da sotto. I rulli riscaldati incollano entrambi i film alle rispettive facce dell'elettrodo simultaneamente e i due supporti in PET vengono separati e riavvolti sui propri meccanismi di avvolgimento. Questo design a passaggio singolo su due lati è la caratteristica distintiva del TOB-GZYJ-250-20T.
D4: Quale manutenzione richiede il sistema idraulico?
Il sistema idraulico utilizza olio idraulico antiusura 68#. Il livello e le condizioni dell'olio devono essere controllati mensilmente e l'olio deve essere sostituito secondo il programma di manutenzione (solitamente annualmente, o prima se appare lattiginoso o contaminato). La pompa dell'olio elettrica servocomandata e il meccanismo di laminazione bilanciato idraulicamente devono essere ispezionati per verificare la presenza di perdite e una distribuzione uniforme della pressione durante la manutenzione ordinaria.
D5: Qual è il diametro massimo del rotolo che può essere lavorato?
Il diametro massimo del rotolo di svolgimento/riavvolgimento è di 250 mm, utilizzando alberi espansibili pneumatici da 3 pollici. Ciò consente di alloggiare i tipici rotoli di elettrodi e film elettrolitici su scala pilota. La macchina è configurata con tre stazioni di svolgimento/riavvolgimento: una per l'elettrodo, due per i film elettrolitici solidi (con i relativi supporti in PET) e una per l'elettrodo composito finito.
Sei pronto a integrare una fase di laminazione per trasferimento di elettrolita solido su due lati nella tua linea di produzione di elettrodi per batterie allo stato solido? Richiedi un preventivo per il TOB-GZYJ-250-20T, specificando la larghezza dell'elettrodo, il tipo di film elettrolitico e la produttività target. I nostri ingegneri di processo per batterie allo stato solido possono fornire una proposta tecnica e i parametri di avvio consigliati.
tob.amy@tobmachine.com | +86 181 2071 5609
Potresti aver bisogno anche di
- Attrezzature per batterie allo stato solido — Esplora la gamma completa di attrezzature per la produzione di batterie allo stato solido di TOB, dalla sintesi delle polveri e la formazione del film elettrolitico all'assemblaggio e al test delle celle. Il TOB-GZYJ-250-20T si integra con questa linea per formare un sistema completo di produzione di elettrodi allo stato solido.
- Materiali per batterie allo stato solido— Approvvigionati di polveri elettrolitiche solide, film di supporto in PET e materiali attivi per elettrodi che si abbinano al processo di laminazione per trasferimento TOB-GZYJ-250-20T per la ricerca e la produzione di batterie allo stato solido.
Precedente:
Filtro deferrizzatore da laboratorio per liquami di batterie allo stato solidoProssimo:
Macchina per pressatura isostatica calda
se sei interessato ai nostri prodotti e vuoi conoscere maggiori dettagli, ti preghiamo di lasciare un messaggio qui, ti risponderemo al più presto.




 iscriviti a noi