Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Casa
- >
- attrezzatura di assemblaggio di celle a marsupio
- >
- formatrice di celle a marsupio
- >
- Macchina formatrice automatica continua per involucri di celle a sacchetto
Categorie
Prodotti caldi
Loading...
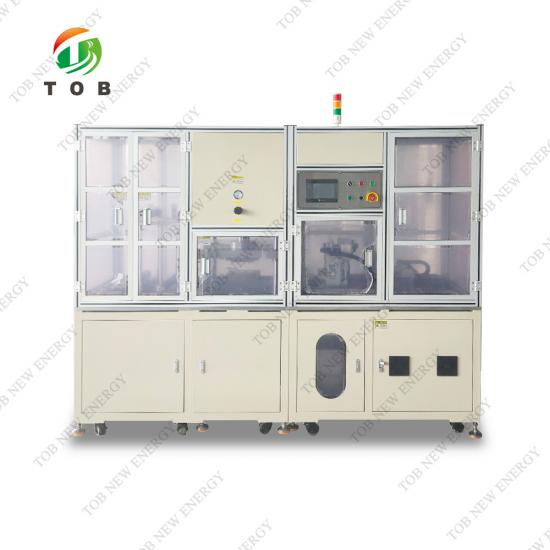
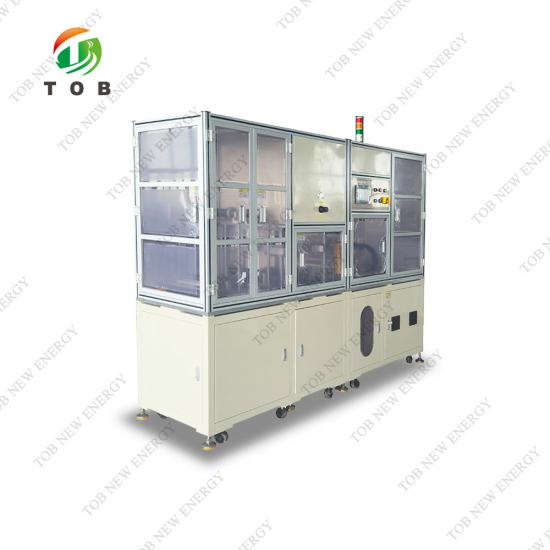
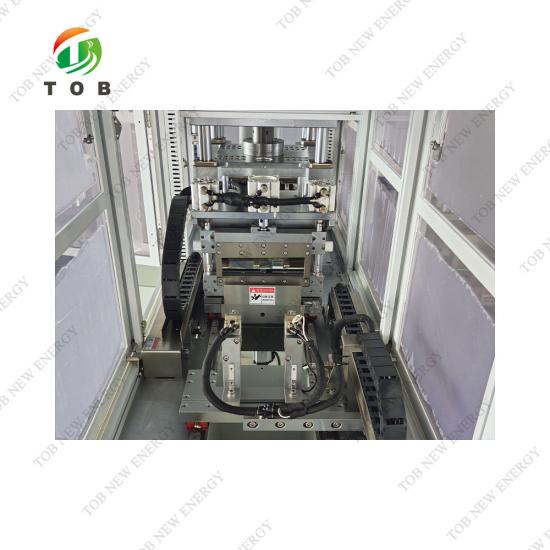
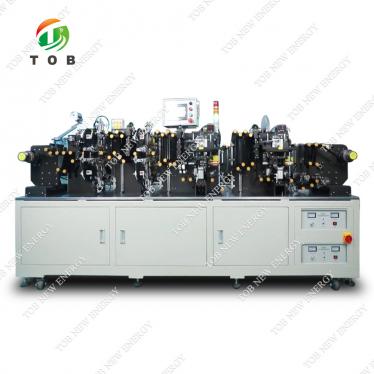
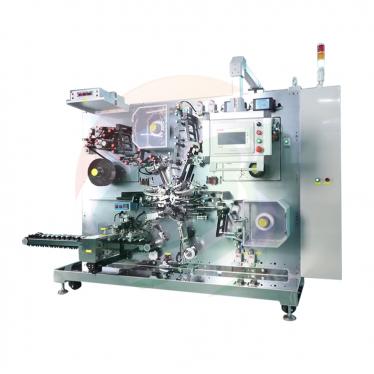
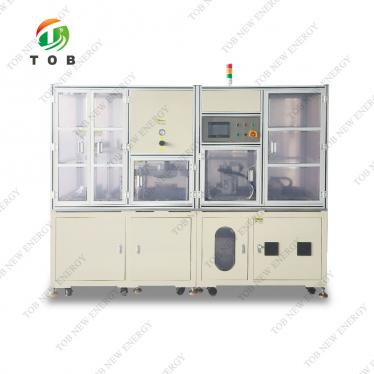
Macchina formatrice automatica continua per involucri di celle a sacchetto
Marca:
TOB NEW ENERGYoggetto numero.:
TOB-ZCY-002ordine (moq):
1setPagamento:
L/C,T/Torigine del prodotto:
Chinaporto di spedizione:
XIAMEN
Macchina formatrice automatica continua per involucri di celle a sacchetto per film laminato in alluminio - TOB-ZCY-002
Panoramica del prodotto e applicazioni ideali
La TOB-ZCY-002 è una macchina formatrice automatica continua progettata e costruita specificamente per la formatura di film laminato in alluminio per batterie ai polimeri e batterie a sacchetto al litio. È costruita per la formatura continua di tasche (formatura o punzonatura dell'involucro) di film laminato in alluminio in configurazioni a tasca singola o doppia.
Nella produzione di celle a sacchetto, il film laminato in alluminio costituisce l'involucro della cella. Prima che lo stack di elettrodi possa essere racchiuso, il film piatto deve essere formato in una tasca che conterrà lo stack, e la geometria della tasca - lunghezza, larghezza, profondità e margini dei bordi - determina sia lo spazio interno disponibile per gli elettrodi che i bordi di sigillatura disponibili per i processi di sigillatura a valle. La TOB-ZCY-002 esegue questa fase di formatura su base continua, da rotolo a rotolo: il film viene srotolato da una bobina, formato sotto una matrice servocomandata, tagliato alla dimensione richiesta e scaricato, con l'intera sequenza che si svolge automaticamente dopo che l'operatore preme il pulsante di avvio.
La macchina è costruita attorno a un sistema di formatura servoassistito: la matrice superiore si chiude su un cilindro booster rapido gas-liquido con una potenza massima di 10 t, mentre il punzone inferiore è azionato da un servomotore e una vite con una precisione di profondità di formatura di ±0,1 mm sui quattro angoli. La profondità di formatura è regolabile da 0 a 15 mm sul touch screen, con una precisione di impostazione di 0,01 mm, e può essere eseguita in modalità a forza costante. La tensione del film è mantenuta da un rullo flottante a tensione costante e l'alimentazione è servocomandata, in modo che le tasche formate mantengano la loro precisione dimensionale durante il taglio. Il parallelismo del set di matrici è mantenuto entro 0,1 mm e le tasche finite sono prodotte con angoli arrotondati, senza pieghe, fori, vaiolature, graffi, crepe o delaminazione.
La macchina si adatta a diversi prodotti con una semplice regolazione: la larghezza di srotolamento del film copre da 50 a 200 mm, la dimensione massima del film è di 200 mm per 200 mm (in base alle dimensioni massime del profilo della batteria fornite dal cliente) e un cambio formato viene completato da una sola persona entro due ore. La TOB-ZCY-002 è quindi adatta sia per operazioni di produzione che eseguono un formato di sacchetto definito, sia per officine che devono passare da un formato di sacchetto all'altro.
Ideale per:
- Produttori di celle a sacchetto che eseguono la fase di formatura dell'involucro (tasca) su una linea di produzione continua o pilota.
- Team di ricerca e sviluppo di batterie che sviluppano design di celle a sacchetto, dove la geometria della tasca, la profondità e i margini dei bordi devono essere formati e verificati.
- Produttori di celle a sacchetto in piccoli lotti e multiformato che richiedono un cambio formato rapido (una persona, entro due ore).
- Produttori di batterie ai polimeri e batterie a sacchetto al litio che utilizzano film laminato in alluminio in formati a tasca singola o doppia.
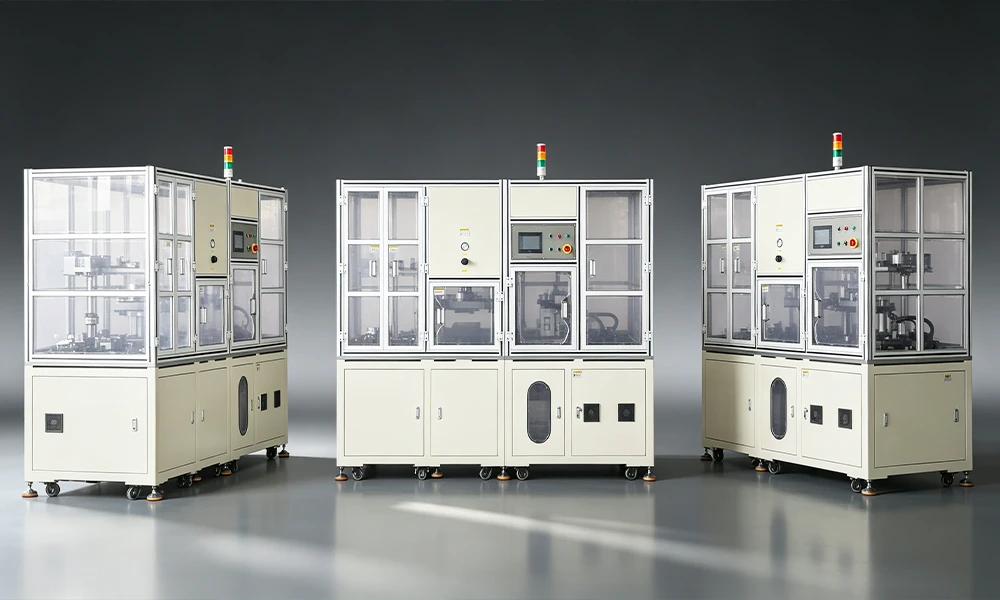
Dove si colloca la formatura dell'involucro nella produzione di celle a sacchetto
Nella sequenza di produzione delle celle a sacchetto, la formatura dell'involucro avviene dopo che il nastro di film laminato in alluminio è stato tagliato a misura e prima che lo stack di elettrodi venga racchiuso. Il contesto tipico del processo è:
- Preparazione del film: il rotolo di film laminato in alluminio viene tagliato alla larghezza richiesta.
- Formatura dell'involucro: il film piatto viene formato in tasche della geometria definita - il passaggio eseguito dalla TOB-ZCY-002 - e tagliato alla dimensione del prodotto richiesta.
- Inserimento dello stack: lo stack di elettrodi (assemblato tramite impilamento o avvolgimento) viene posizionato nella tasca formata.
- La sigillatura del lato superiore, il riempimento con elettrolita, la formazione e la sigillatura sottovuoto secondaria completano la cella.
La fase di formatura stabilisce le basi dimensionali per tutto ciò che segue. Una tasca formata con la profondità corretta conferisce allo stack di elettrodi il suo spazio e mantiene lo stack in sede senza comprimerlo; i margini laterali e il bordo superiore forniscono le superfici che verranno successivamente termosigillate; e i raggi degli angoli formati e la qualità delle pareti determinano se il film può essere sigillato senza pieghe che altrimenti diventerebbero percorsi di perdita. Ecco perché la precisione della profondità della tasca (±0,1 mm ai quattro angoli), la precisione della dimensione del profilo formato (±0,1 mm) e i requisiti di qualità della superficie (assenza di pieghe, fori, vaiolature, graffi, crepe o delaminazione) sono specificati in modo così rigoroso sulla TOB-ZCY-002.
Il design continuo da rotolo a rotolo della macchina supporta questo passaggio al ritmo di produzione: il film avanza tramite servo dopo ogni corsa di formatura, la sezione formata viene tagliata sul retro alla dimensione richiesta e i pezzi finiti vengono scaricati lungo lo scivolo con gli scarti raccolti separatamente.
Come funziona la TOB-ZCY-002
La sequenza di lavoro della TOB-ZCY-002 segue il flusso di formatura continuo descritto per la macchina:
- Caricamento del rotolo:il rotolo di film laminato in alluminio, tagliato a misura, viene posizionato sull'albero di svolgimento (albero ad espansione pneumatica).
- Infilatura del film:il film passa attraverso i rulli di guida, la matrice di punzonatura e il tavolo di alimentazione, ed è bloccato sul cilindro di bloccaggio dell'alimentazione.
- Avvio:l'operatore preme il pulsante di avvio e la macchina inizia il funzionamento automatico.
- Formatura:la matrice superiore punzona la tasca nel film con il sistema di formatura servocomandato.
- Alimentazione:dopo che la matrice superiore completa la corsa di formatura, il servo di alimentazione fa avanzare il film.
- Taglio:il film formato viene tagliato sul retro alla dimensione richiesta.
- Raccolta:i pezzi tagliati vengono raccolti nella scatola di raccolta.
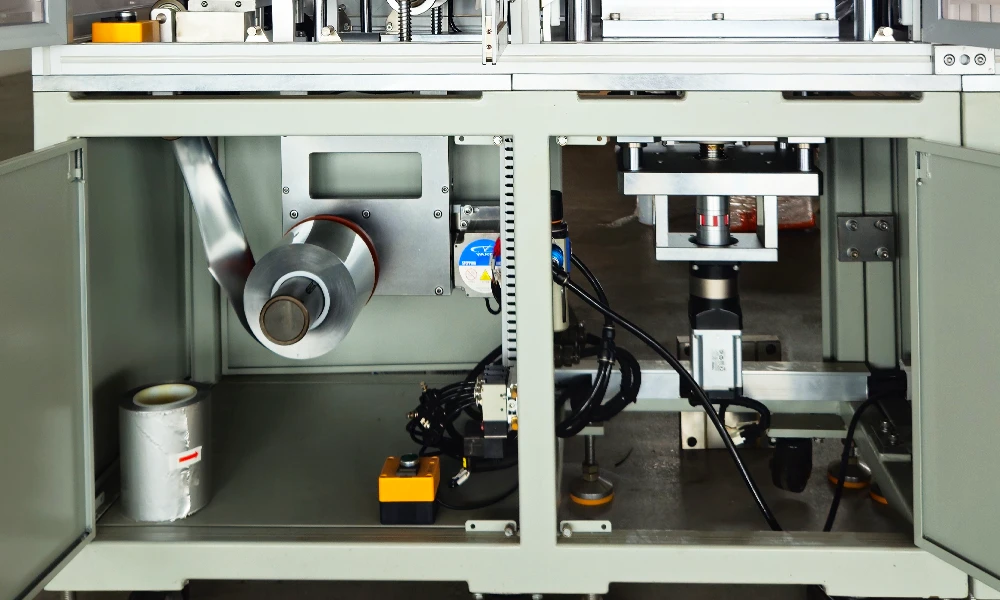
Struttura del modulo funzionale
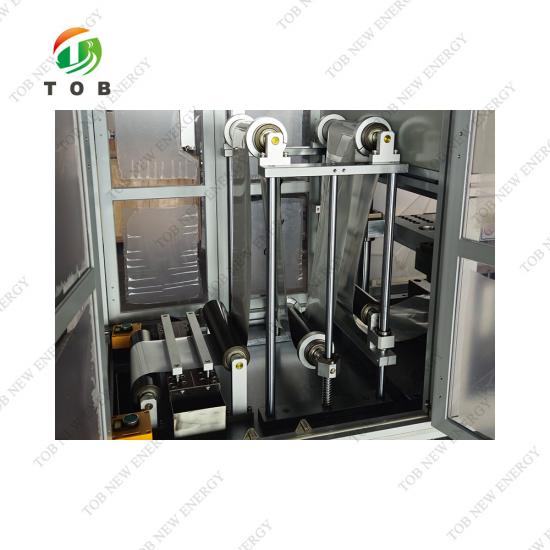
1. Sezione di svolgimento:lo svolgimento utilizza un albero ad espansione pneumatica da 3 pollici. Lo svolgimento è azionato da un motore (svolgimento attivo) e la velocità di svolgimento viene regolata in base alla posizione del rullo di tensione; il motore di svolgimento è regolabile.
2. Sezione rulli e rullo flottante:Il meccanismo di tensione utilizza un rullo flottante a tensione costante. Il meccanismo include un dispositivo di giunzione della pellicola e un rullo di regolazione per l'altezza di alimentazione della pellicola prima della formatura.
3. Sezione di formatura:La parte superiore utilizza un cilindro booster rapido gas-liquido per la chiusura dello stampo, con una potenza massima di 10 t. La parte inferiore utilizza un servomotore con azionamento a vite per la formatura a punzone con corsa verso l'alto; la precisione della profondità di formatura è di ±0,1 mm e la profondità di formatura è regolabile da 0 a 15 mm sul touch screen. Dopo la formatura, il prodotto non presenta linee a coda di pesce o angoli collassati in nessuna posizione angolare o attorno alla periferia. Dopo il sollevamento del cilindro booster, lo spazio massimo tra le piastre dello stampo superiore e inferiore è compreso tra 80 e 90 mm. La macchina esegue la formatura a forza costante servoassistita e sono disponibili configurazioni sia a tasca singola che a tasca doppia.
4. Sezione di alimentazione:Un servomotore di trazione, posizionato dopo la lama di taglio, aziona la vite per il trascinamento del materiale; la precisione del bordo tagliato per la lunghezza formata è di ±0,1 mm. Il meccanismo di trazione è posizionato dopo la lama di taglio per mantenere una tensione costante continua della pellicola e per ridurre al minimo il numero di prodotti accumulati tra la lama di taglio e la posizione dello stampo, garantendo così la precisione di taglio. Il taglio degli scarti utilizza il taglio con posizionamento servoassistito.
5. Stampo:fare riferimento al disegno schematico dello stampo (figura fornita con l'attrezzatura).
6. Dispositivo di ricezione:Il dispositivo di ricezione raccoglie separatamente gli scarti e i prodotti finiti. (Per scarto si intende il materiale lasciato tra le celle dopo il taglio, una volta raggiunta la dimensione del bordo di sigillatura superiore. È generalmente ≤ 5 mm e viene raccolto separatamente nella scatola degli scarti.)
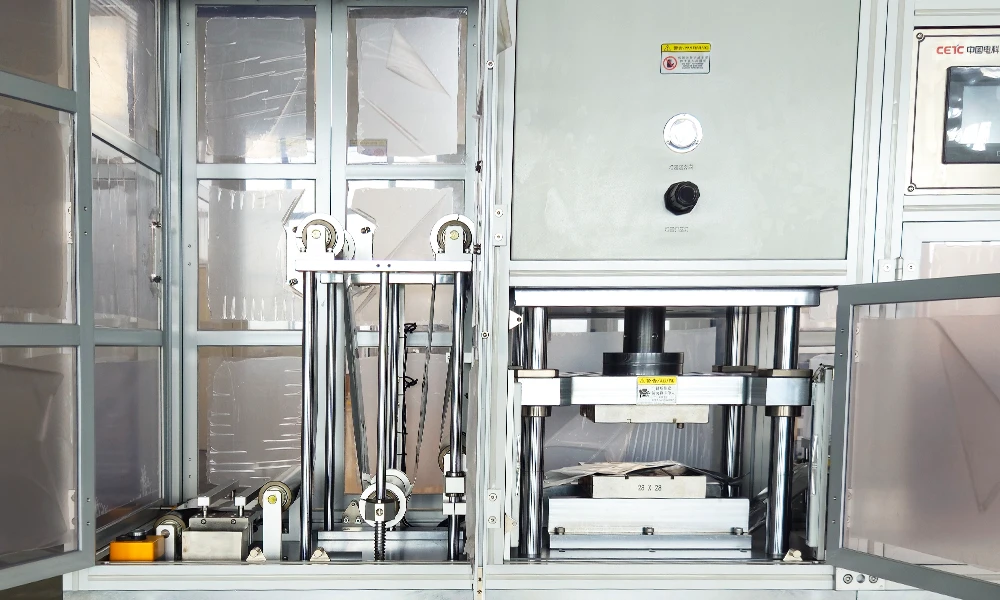
Sistema di controllo
7.1 Modalità di controllo:Controllo PLC, con il 10% dei punti I/O riservati per future espansioni.
7.2 Interfaccia operatore:Funzionamento uomo-macchina intuitivo con informazioni complete sullo stato dell'attrezzatura per facilitare il funzionamento e la manutenzione. Il sistema supporta la gestione dei permessi a tre livelli protetta da password, ricette, statistiche sui dati di produzione e registri storici degli allarmi.
7.3 Modalità operative:Il sistema fornisce modalità di funzionamento automatico, funzionamento manuale e manutenzione. In modalità manuale, le singole parti mobili possono essere azionate separatamente. In modalità manutenzione, le parti mobili sono bloccate per migliorare la sicurezza dell'attrezzatura.
7.4 Sistema di controllo PLC:
- La macchina fornisce impostazioni di gestione multi-utente, con diversi utenti che detengono diverse autorizzazioni di funzionamento dell'attrezzatura.
- Tutte le unità di azione sono dotate di protezioni e di un sistema di accesso alle porte; la macchina non può funzionare quando una porta è aperta.
- Il pannello operativo è un'interfaccia in lingua cinese.
- L'interfaccia uomo-macchina è progettata per un facile utilizzo, con comandi etichettati per chiarezza. Il display copre, ma non è limitato a: controllo dell'attrezzatura (quantità OK, quantità NG, produzione totale, capacità, rendimento, tasso di utilizzo), stato dell'attrezzatura, elenco guasti e posizione del guasto, funzioni di debug e impostazioni di sistema. Alcune funzioni del display sono leggibili o scrivibili.
- Nel programma non è stata aggiunta alcuna funzione di blocco tramite password o periodo di tempo.
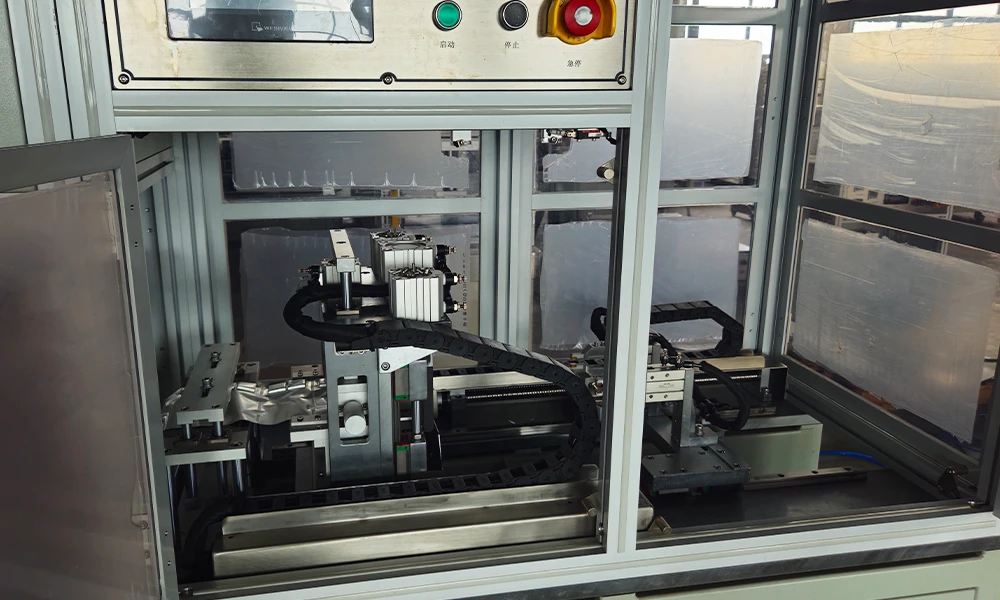
Caratteristiche ingegneristiche chiave della TOB-ZCY-002
- Formatura continua Roll-to-Roll -La pellicola viene srotolata dal rotolo, formata, avanzata tramite servo e tagliata sul retro in un flusso automatico continuo. La macchina richiede solo il caricamento iniziale del rotolo e l'infilatura, dopodiché funziona automaticamente fino all'arresto: un design adatto alla produzione continua di celle a sacchetto.
- Formatura servo-controllata con controllo preciso della profondità- La profondità di formatura è da 0 a 15 mm, regolabile in continuo tramite servo, con il touch screen che consente una precisione di impostazione di 0,01 mm. La precisione della profondità della tasca è di ±0,1 mm ai quattro angoli e la precisione della dimensione del contorno formato è di ±0,1 mm. Il cilindro booster gas-liquido da 10 t chiude lo stampo, mentre il punzone servoassistito inferiore esegue la formatura a forza costante.
- Set di stampi stabile con elevato parallelismo- Il parallelismo del set di stampi è ≤ 0,1 mm, il che supporta una profondità della tasca e una qualità della parete uniformi in tutta la parte formata. La durata dello stampo è stimata in 1.000.000 di cicli.
- Controllo della pellicola a tensione costante flottante- La tensione della pellicola è controllata da un rullo flottante e la velocità di svolgimento segue la posizione del rullo di tensione. Ciò mantiene una tensione stabile durante la formatura, l'alimentazione e il taglio, proteggendo la pellicola sottile da stiramenti e disallineamenti. Il meccanismo include un dispositivo di giunzione della pellicola e un rullo di regolazione dell'altezza di alimentazione.
- Alimentazione servoassistita con taglio accurato- L'alimentazione è servo-controllata (impostata sul touch screen) con una precisione di alimentazione di ±0,2 mm e la precisione di taglio del bordo superiore è di ±0,1 mm. Il meccanismo di trazione è posizionato dopo la lama di taglio, mantenendo la tensione costante e riducendo al minimo il materiale accumulato tra la lama e lo stampo per proteggere la precisione di taglio. Il taglio degli scarti utilizza il taglio con posizionamento servoassistito.
- Aspetto della tasca pulito e privo di difetti- Le tasche formate sono specificate con angoli arrotondati, senza grinze o fori di spillo, e una superficie liscia priva di vaiolature, graffi, crepe e delaminazione. Il sistema di formatura è configurato per funzionare senza linee a coda di pesce o angoli collassati agli angoli e alla periferia.
- Produzione flessibile: tasca singola o doppia, cambio formato rapido- La macchina forma prodotti a tasca singola o doppia, gestisce larghezze di pellicola da 50 a 200 mm e completa un cambio formato con una sola persona entro due ore, supportando sia la produzione a formato fisso che le officine multi-formato.
- Raccolta separata di scarti e prodotti- Il dispositivo di ricezione separa gli scarti dai prodotti finiti: le parti finite vengono scaricate attraverso lo scivolo per il recupero manuale dalla scatola del materiale, mentre gli scarti (generalmente ≤ 5 mm di materiale lasciato tra le celle) vengono raccolti separatamente nella scatola degli scarti, mantenendo l'area di lavoro organizzata.
- Monitoraggio della produzione e funzioni dati- Il sistema di controllo PLC fornisce visualizzazioni di conteggi OK/NG, produzione totale, capacità, rendimento e tasso di utilizzo, insieme allo stato dell'attrezzatura, elenco guasti e posizione dei guasti, ricette, statistiche di produzione e registri storici degli allarmi, supportando la gestione della produzione e la tracciabilità.
- Design orientato alla sicurezza- Tutte le unità operative sono dotate di protezioni e di un sistema di accesso con porta che impedisce alla macchina di funzionare quando una porta è aperta; inoltre, la modalità di manutenzione blocca le parti in movimento durante l'assistenza.
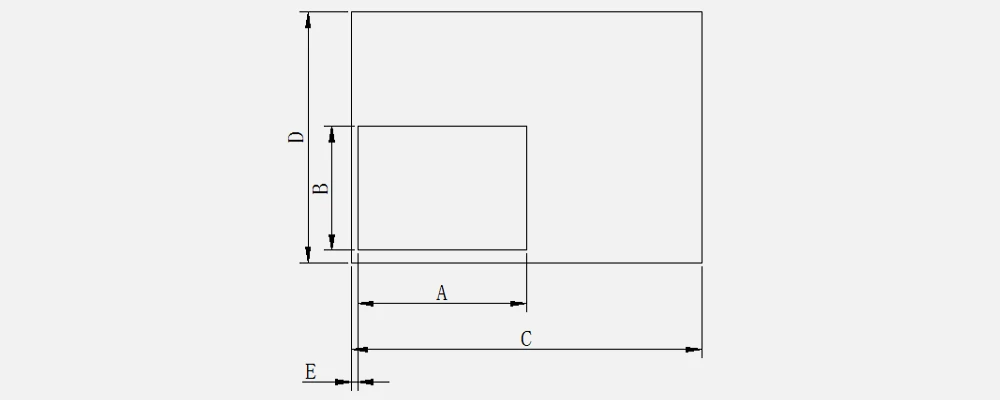
Specifiche del prodotto in film formato
| N. | Articolo | Dimensioni (mm) | Precisione | Nota |
| A | Lunghezza tasca | 20-200 | ±0,1 mm | |
| B | Larghezza tasca | 20-150 | ±0,5 mm | |
| C | Lunghezza totale prodotto | 400 | ±0,1 mm | |
| D | Larghezza margine laterale | 40-100 | ±0,5 mm | |
| E | Bordo superiore | 2-20 | ±0,2 mm | |
| T | Profondità di formatura tasca | 0-15 | ±0,1 mm |
Parametri tecnici principali
| Articolo | Specifica |
| Modello attrezzatura | TOB-ZCY-002 |
| Modalità di scarico | Uno a uno (una parte formata per ciclo macchina) |
| Modalità di caricamento | Caricamento a bobina, svolgimento motorizzato, tensione controllata da rullo tenditore |
| Dimensioni bobina film | Larghezza (max) 200 mm, diametro interno 3 pollici, diametro esterno |
| Tensione del film | Controllo della tensione del film laminato in alluminio, tramite rullo flottante per il controllo della tensione |
| Modalità di scarico | Scarico a scivolo (scarti raccolti separatamente), prelievo manuale dalla scatola del materiale |
| Dimensione massima del film | Lunghezza 200 mm, larghezza 200 mm (basata sulle dimensioni massime del profilo della batteria fornite dal cliente) |
| Aspetto della tasca | Angoli arrotondati, liscia, senza pieghe, senza fori; superficie liscia senza cavità, graffi, crepe e delaminazione |
| Modalità di alimentazione | Alimentazione servoassistita (impostata sul touch screen) |
| Capacità dell'attrezzatura | ≥ 150 celle/giorno (basata su 8 ore, esclusi i tempi di carico e scarico) |
| Rendimento dell'attrezzatura | ≥ 99 % (difetti causati solo dall'attrezzatura) |
| Tasso di guasto dell'attrezzatura | ≤ 2 % (guasti causati dall'attrezzatura; manutenzione regolare e preparazione pre-produzione non incluse) |
| Cambio formato | Completato da 1 persona entro 2 ore |
| Profondità di formatura della tasca | 0-15 mm, servoassistita a regolazione continua |
| Precisione della profondità della tasca | ± 0,1 mm (quattro angoli); precisione di impostazione del touch screen 0,01 mm |
| Precisione delle dimensioni del profilo formato | ± 0,1 mm |
| Pressione di formatura | Max 10 t, a regolazione continua |
| Modalità di formatura | Formatura servoassistita |
| Regolazione della profondità della tasca | Regolazione servoassistita della profondità di formatura dello stampo |
| Durata dello stampo | 1.000.000 di cicli |
| Intervallo di pressione del punzone | Max 3 t, a regolazione continua |
| Parallelismo del set di stampi | ≤ 0,1 mm |
| Larghezza bordo superiore | ≥ 2 mm |
| Precisione bordo superiore | ≤ ± 0.2 mm |
| Precisione di alimentazione | ± 0.2 mm |
| Precisione di taglio bordo superiore | ± 0.1 mm |
| Larghezza svolgimento pellicola | 50-200 mm |
| Precisione lunghezza totale prodotto | ≤ ± 0.1 mm |
| Campo di taglio effettivo della lama di taglio pellicola | ≤ 300 mm |
| Durata utile della lama di taglio pellicola | ≥ 1.000.000 cicli (riaffilabile) |
| Metodo di formatura | Uno a uno |
Elenco configurazione attrezzatura (Distinta base modulo)
La macchina è composta da: meccanismo di svolgimento, meccanismo a rulli e rulli flottanti, meccanismo di formatura (inclusa la matrice), struttura di alimentazione e dispositivo di ricezione.
Marche componenti principali
| Articolo | Marca | Specifica | Quantità | Nota |
| PLC | Panasonic | 60 punti | 1 | 10% dei punti I/O riservati per espansioni future |
| Touch screen | Weinview | 7 pollici | 1 | |
| Servo | Panasonic + Inovance | 0.4/1.5 kW | 3 | Due set da 400 W, un set da 1.0 kW |
| Cilindro | AirTac | Alesaggio 63 mm e altre dimensioni | 14 in totale | |
| Elettrovalvola | AirTac | 4V210 e altri | 10 | |
| Pulsante | Nazionale | diam. 22 mm | 6 | |
| Barriera fotoelettrica di sicurezza | Panasonic | a 8 raggio | 1 |
Nota: per motivi legati ai tempi di consegna, il fornitore si riserva il diritto di selezionare componenti di altri marchi di grado equivalente in base alla disponibilità di mercato, senza preavviso al cliente.
Dimensioni dell'attrezzatura e installazione
| Voce | Specifica |
| Dimensioni d'ingombro (L x P x A) | Circa 2250 x 650 x 1900 mm (soggetto al design effettivo) |
| Peso | Circa 1,5 t |
| Requisiti di installazione | 220 V / 50 Hz, monofase; sorgente di aria compressa: 0,5-0,6 MPa (stabile a 0,5 MPa); consumo d'aria: 0,04 m³/min; potenza: 2,5 kW |
| Colore dell'attrezzatura | Grigio caldo internazionale 1C (finitura con verniciatura a fuoco; può seguire un campione di colore fornito dal cliente) |
Requisiti dell'ambiente di installazione e strutture di supporto
| Voce | Requisito |
| Temperatura ambiente | 15 °C - 35 °C |
| Umidità relativa | ≤ 70 %, senza condensa, privo di gas infiammabili o corrosivi |
| Livello di pulizia | Classe 100.000 |
| Alimentazione principale | CA 220 V ± 10 %, 50 Hz |
| Aria compressa | Pressione ≥ 0,6 MPa, portata 1 m³/min, connettore rapido con diametro esterno di 10 mm |
| Qualità dell'aria compressa | A. Diametro massimo delle particelle ≤ 1 µm, concentrazione massima delle particelle |
Consigli per l'operatività pratica
- Preparazione della bobina di film: la bobina di film deve essere tagliata alla larghezza desiderata prima del caricamento. La macchina accetta larghezze di bobina da 50 a 200 mm, con un diametro interno di 3 pollici e un diametro esterno inferiore a 400 mm. Verificare la bobina prima del caricamento, poiché una bobina avvolta con una tensione non uniforme disturberà il controllo della tensione a rullo flottante.
- Infilaggio: far passare il film attraverso i rulli di guida, la matrice di punzonatura e il tavolo di alimentazione, quindi bloccarlo sul cilindro di bloccaggio dell'alimentazione. Un infilaggio corretto è la base per un'alimentazione e un taglio precisi durante l'intero ciclo di lavorazione.
- Impostazione della profondità: impostare la profondità di formatura sul touch screen entro l'intervallo da 0 a 15 mm. La precisione di impostazione è di 0,01 mm e la profondità di formatura può essere regolata tramite servo mentre la macchina aziona la matrice, in modo che l'ottimizzazione della profondità per una nuova specifica di film possa essere eseguita senza modificare l'hardware.
- Controllo della tensione: monitorare la posizione del rullo flottante durante i primi prodotti di ogni ciclo. La velocità di svolgimento deve adattarsi alla posizione del rullo di tensione; se il film presenta grinze o disallineamenti in corrispondenza della matrice, verificare le condizioni di tensione prima di continuare.
- Tasche singole o doppie: confermare la configurazione delle tasche richiesta dal design della cella e verificare l'impostazione della matrice prima della produzione. La macchina supporta entrambe le configurazioni.
- Gestione degli scarti: controllare periodicamente la scatola degli scarti. Lo scarto è generalmente di 5 mm o meno per taglio, ma la scatola deve essere svuotata a intervalli definiti per mantenere libero lo scivolo di scarico.
- Cambio formato: pianificare i cambi formato prevedendo una persona e due ore, come specificato. Utilizzare la funzione ricette per memorizzare i parametri per formato, riducendo il tempo di configurazione nelle esecuzioni ripetute.
- Alimentazione aria: la macchina consuma circa 0,04 m³/min di aria compressa durante il funzionamento. Verificare che l'alimentazione sia stabile a 0,5 MPa (entro l'intervallo 0,5-0,6 MPa) e che la qualità dell'aria soddisfi i limiti specificati per particelle, punto di rugiada e contenuto di olio.
FAQ tecniche
Q1: Quali dimensioni di tasca può formare la TOB-ZCY-002?
La specifica del prodotto in film formato copre una lunghezza della tasca da 20 a 200 mm, una larghezza della tasca da 20 a 150 mm, una lunghezza totale del prodotto di 400 mm, una larghezza del margine laterale da 40 a 100 mm, un bordo superiore da 2 a 20 mm e una profondità di formatura della tasca da 0 a 15 mm. Le precisioni corrispondenti sono ±0,1 mm (lunghezza tasca, lunghezza totale prodotto, profondità tasca), ±0,5 mm (larghezza tasca, larghezza margine laterale) e ±0,2 mm (bordo superiore). La dimensione massima del film è 200 mm per 200 mm, basata sulle dimensioni massime del profilo della batteria fornite dal cliente.
Q2: La macchina può formare sia tasche singole che doppie?
Sì. Sono disponibili configurazioni sia a tasca singola che a tasca doppia, e le sezioni di alimentazione e taglio gestiscono le parti formate in un flusso continuo roll-to-roll con raccolta separata degli scarti.
Q3: Come viene regolata la profondità di formatura e qual è la sua precisione?
La profondità di formatura è da 0 a 15 mm, regolabile in continuo tramite servo, e viene impostata sul touch screen con una precisione di impostazione di 0,01 mm. La precisione della profondità della tasca è ±0,1 mm ai quattro angoli. Il punzone inferiore è azionato da un servomotore e una vite per una formatura a forza costante, mentre la matrice superiore è chiusa da un cilindro booster rapido gas-liquido con una spinta massima di 10 t.
Q4: Quali prestazioni produttive offre la macchina?
La capacità dell'attrezzatura è ≥ 150 celle/giorno (basata su 8 ore, escluso il tempo di carico e scarico). La resa dell'attrezzatura è ≥ 99 %, basata sui difetti causati solo dall'attrezzatura, e il tasso di guasto dell'attrezzatura è ≤ 2 %, coprendo i guasti causati dall'attrezzatura ed escludendo la manutenzione regolare e la preparazione pre-produzione. Il cambio formato viene completato da una persona entro due ore.
Q5: Come vengono gestiti gli scarti e le parti finite?
Il dispositivo di ricezione raccoglie separatamente scarti e prodotti finiti. Le parti finite vengono scaricate attraverso lo scivolo e recuperate manualmente dalla scatola del materiale. Lo scarto - il materiale rimasto tra le celle dopo il taglio, generalmente ≤ 5 mm - viene raccolto separatamente nella scatola degli scarti. Il taglio degli scarti utilizza il taglio con posizionamento servoassistito.
Q6: Quali utenze e ambiente richiede la macchina?
L'installazione richiede un'alimentazione monofase da 220 V / 50 Hz (potenza 2,5 kW) e una fonte di aria compressa da 0,5-0,6 MPa, stabile a 0,5 MPa, con un consumo d'aria di circa 0,04 m³/min. L'ambiente deve essere compreso tra 15 °C e 35 °C, con umidità relativa ≤ 70 % senza condensa, assenza di gas infiammabili o corrosivi e pulizia di Classe 100.000. L'aria compressa deve soddisfare i limiti specificati per particelle, punto di rugiada e contenuto di olio, e l'alimentazione di aria compressa dell'impianto è specificata a ≥ 0,6 MPa e 1 m³/min presso un connettore rapido da 10 mm.
Q7: Quali caratteristiche di sicurezza offre la macchina?
Tutte le unità di azione sono dotate di protezioni e di un sistema di accesso alle porte; la macchina non può funzionare quando una porta è aperta. Il sistema di controllo fornisce modalità automatica, manuale e di manutenzione, con la modalità di manutenzione che blocca le parti in movimento durante l'assistenza. Una barriera fotoelettrica di sicurezza Panasonic è montata come componente standard e il sistema fornisce una gestione multi-utente con diverse autorizzazioni operative per diversi utenti.
Q8: Come viene controllata e monitorata la macchina?
La macchina utilizza un PLC Panasonic (60 punti, con il 10 % dei punti I/O riservati per future espansioni) e un touch screen Weinview da 7 pollici. L'HMI supporta la gestione dei permessi a tre livelli protetta da password, ricette, statistiche sui dati di produzione e registri storici degli allarmi, e visualizza i dati di controllo dell'attrezzatura (quantità OK, quantità NG, produzione totale, capacità, resa, tasso di utilizzo), stato dell'attrezzatura, elenco e posizione dei guasti, funzioni di debug e impostazioni di sistema.
Pronto ad aggiungere la formatura continua e di precisione alla tua linea di produzione di celle a sacchetto? Richiedi un preventivo per la TOB-ZCY-002 con le specifiche della tua bobina di film (larghezza, diametro interno ed esterno) e il disegno della tua tasca. I nostri ingegneri specializzati in attrezzature per celle a sacchetto possono fornire consulenza sulla configurazione della matrice, sui parametri di alimentazione e sulla pianificazione del cambio formato per i tuoi design di cella.
tob.amy@tobmachine.com | +86 181 2071 5609
Potresti aver bisogno anche di
▶ Macchina automatica per la formatura della custodia di celle pouch in film di alluminio laminato - Una macchina automatica per la formatura della custodia per film di alluminio laminato. Un'alternativa di formatura TOB per la produzione di custodie per celle pouch; confrontala con la TOB-ZCY-002 per la configurazione che si adatta alla geometria della tasca e al ritmo di produzione.
▶ Macchina per la formatura di celle pouch al litio - Una macchina per la formatura di celle pouch al litio. Una piattaforma correlata di formatura TOB per la produzione di tasche per celle pouch, che completa la TOB-ZCY-002 per diverse specifiche di prodotto.
▶ Macchina automatica per la sigillatura superiore e laterale di celle pouch - Una macchina automatica per la sigillatura superiore e laterale per celle pouch. Completa la TOB-ZCY-002 a valle: la tasca formata dalla macchina di formatura della custodia passa alla sigillatura superiore e laterale mentre l'assemblaggio della cella prosegue.
se sei interessato ai nostri prodotti e vuoi conoscere maggiori dettagli, ti preghiamo di lasciare un messaggio qui, ti risponderemo al più presto.


 iscriviti a noi