Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Casa
- >
- macchina per assemblaggio di celle cilindriche
- >
- termoretraibile in pvc a celle cilindriche
- >
- Macchina automatica per etichettatura a termoretrazione per batterie per celle 21700
Categorie
Prodotti caldi
Loading...
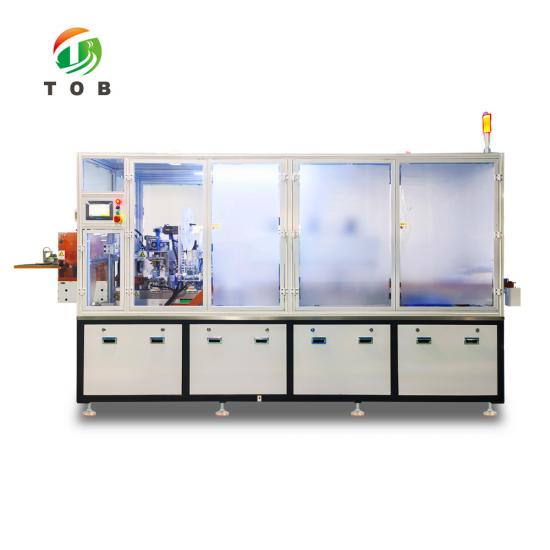
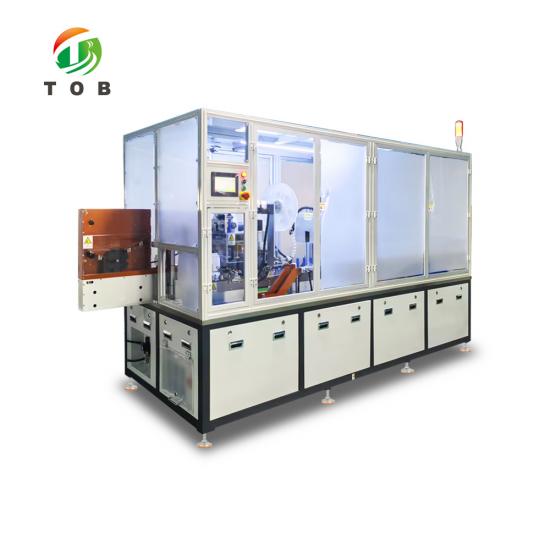
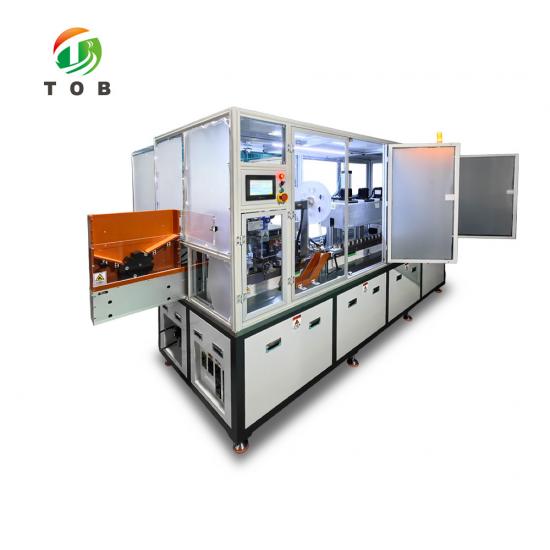
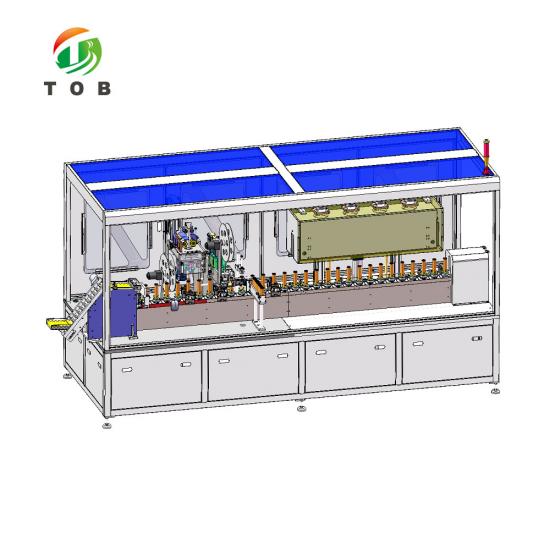
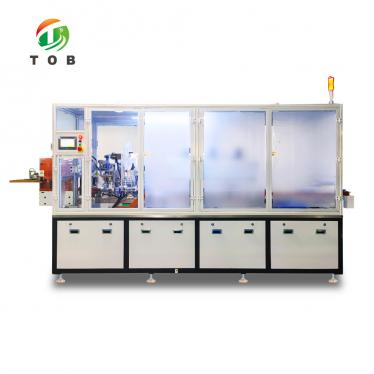
Macchina automatica per etichettatura a termoretrazione per batterie per celle 21700
Marca:
TOB NEW ENERGYoggetto numero.:
TOB-AFC-21700-C1ordine (moq):
1 setPagamento:
L/C,T/Torigine del prodotto:
Chinaporto di spedizione:
XIAMEN
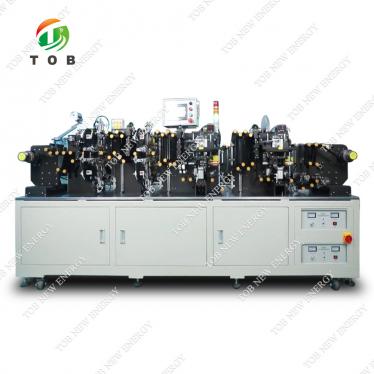
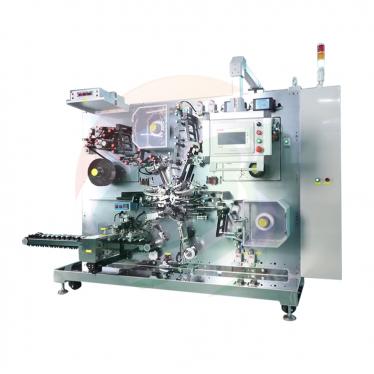
Macchina automatica per guaine termoretraibili per batterie per celle 21700 - TOB-AFC-21700-C1
Guaina, cuscinetto isolante positivo e termoretrazione in un'unica linea: taglio della guaina a ±0,7 mm, scarto in assenza del cuscinetto, tunnel ad aria calda da 0 a 180 °C con rotazione delle celle, 2 celle al minuto all'interno di una protezione completa
Panoramica del prodotto e applicazioni ideali
Una cella 21700 lascia la linea indossando tre cose: un rivestimento in pellicola, un cuscinetto isolante positivo e una superficie termoretraibile. TOB-AFC-21700-C1 fa tutte e tre le cose su un'unica catena: le celle viaggiano su una catena azionata da un motore passo-passo su supporti magnetici oltre le stazioni di rivestimento, cuscinetto, posizionamento e retrazione, e vengono rimosse manualmente.
Guaina e imbottitura vanno insieme perché il cuscinetto si inserisce all'interno della guaina, non sopra di essa. La guaina viene tagliata ad anello con una tolleranza di ±0,7 mm e portata a un'altezza prestabilita; il cuscinetto viene fustellato dal nastro e fatto cadere sull'estremità positiva; un sensore lo controlla e una cella sprovvista viene scartata prima del tunnel. Una cella non imbottita che si restringe sembra finita e fallisce in seguito, al momento dell'assemblaggio del pacco.
Il tunnel funziona da 0 a 180 °C con aria calda circolante e fa ruotare ogni cella mentre passa, in modo che la guaina si restringa uniformemente invece di sgualcirsi. La produzione nominale è di 2 celle al minuto, 900 al giorno, all'interno di una protezione meccanica completa. Per le 18650, ilMacchina termoretraibile per batterie cilindriche 18650 e supercondensatoriè lo stesso dovere nel formato più piccolo.
Ideale per:
- linee 21700 che rivestono e imbottiscono insieme
- batterie che necessitano di un cuscinetto per l'estremità positiva
- laboratori che sostituiscono l'inserimento manuale di guaine
- stabilimenti che necessitano di uno scarto per presenza del cuscinetto
- tunnel che devono rimanere al di sotto di 50 °C all'esterno
I dati sono stimati: 900 celle al giorno corrispondono a 2 al minuto su un turno di 7,5 ore, e il tasso di successo del 98% è un dato relativo alle celle finite, non il tasso di scarto del 99% causato dalle apparecchiature indicato nelle tabelle sottostanti.
In funzione: tramoggia, guaina, fustellatrice per cuscinetti, tunnel, scarico.
Comunicaci il formato della cella, il materiale della guaina e le dimensioni dell'involucro dal disegno del tuo pacco batteria. Il nostro ingegnere confermerà la stazione delle guaine, la matrice per cuscinetti e le impostazioni del tunnel.
Compila il modulo di richiesta sottostante e il nostro ingegnere esaminerà le tue esigenze. preferisci l'email? Contatta tob.amy@tobmachine.com.
Specifiche complete
Su questa macchina contano tre serie di dati: quanto produce per turno, quali dimensioni devono avere il manicotto e l'involucro, e quanto deve fornire la linea. Sono separati di seguito perché vengono controllati in fasi diverse da persone diverse.
1. Produzione e qualità
| Articolo | Valore | Nota |
| Capacità giornaliera | 900 celle o più | Nominale, non misurata |
| Capacità al minuto | 2 celle o più | 2 al minuto equivalgono a 900 in un turno di 7,5 ore |
| Tasso di superamento | 98% o più | Celle finite |
| Rendimento | 99% | Scarto causato esclusivamente dalla macchina |
| Disponibilità | 95% o più | Tempo di inattività causato solo dalla macchina |
| Protezione | Protezione meccanica completamente chiusa | Intera macchina |
Il tasso di superamento del 98% e la resa del 99% sono due dati diversi: il primo conta ogni cella che lascia la macchina, il secondo conta solo le celle rovinate dalla macchina stessa.
2. Dimensioni di manicotto, cuscinetto e involucro
| Articolo | Valore | Nota |
| Materiale del manicotto | PET o PVC | Tubo termoretraibile |
| Diametro esterno del rotolo di manicotti | 420 mm max | |
| Larghezza del manicotto | Da 33,5 a 34,0 mm | Larghezza piatta come fornita |
| Spessore del manicotto | Da 0,05 a 0,15 mm | |
| Precisione di taglio del manicotto | ±0,7 mm | Taglierina ad anello rotante |
| Temperatura del tunnel | Da 0 a 180 °C, regolabile | Impostata sul risultato di retrazione desiderato |
| Larghezza dell'avvolgimento superiore e inferiore | Da 1,5 a 2,5 mm | Dopo la retrazione |
| Avvolgimento dell'estremità positiva | 3 mm, +0,95 / -0,90 mm | Come specificato sul disegno |
| Avvolgimento dell'estremità negativa | 2,5 mm, +1 / -1 mm | Come specificato sul disegno |
| Cuscinetto isolante | Tranciato da nastro, posizionato sull'estremità positiva | Presenza controllata prima del tunnel |
I valori di avvolgimento sono citati esattamente come specificato. Il disegno che definisce da quale riferimento ciascuno di essi viene misurato viene emesso con l'ordine.
3. Ingombro della macchina e utenze
| Articolo | Valore | Nota |
| Dimensioni (L x P x A) | 2750 x 930 x 1900 mm | Le dimensioni effettive sono adeguate alla configurazione finale |
| Potenza | 7 kW | |
| Alimentazione | 220 / 380 a 400 V CA, trifase a quattro fili più terra, 50 Hz | |
| Fluttuazione di tensione | Inferiore al ±10% | |
| Aria compressa | 6 bar | Asciutta e filtrata all'ingresso |
| Temperatura della superficie esterna | Inferiore a 50 °C | Pannelli esterni isolati |
| Struttura | Alluminio e acciaio inossidabile, o galvanizzati per la resistenza alla corrosione | Disposizione ergonomica |
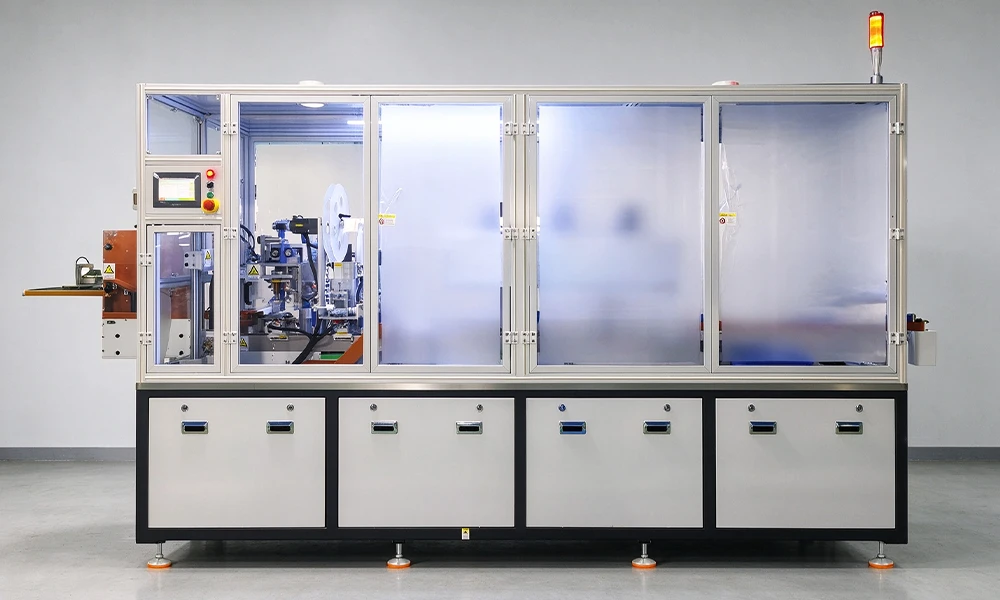
TOB-AFC-21700-C1: alimentatore a un'estremità, stazioni di guaina e rondella al centro, tunnel di retrazione e scarico all'altra, il tutto dietro una protezione completa.
Come una cella si muove attraverso la macchina
La sequenza è stabilita dalla catena, non dall'operatore: alimentatore, sede magnetica, guaina, rondella, controllo della rondella, secondo posizionamento, retrazione, scarico. Ogni stazione lavora mentre la catena è ferma e consegna la cella all'indice successivo, per cui un guasto in una stazione arresta la linea anziché inviarvi una cella semi-finita.
1. Alimentatore, sedi magnetiche e avanzamento passo-passo
Le celle cadono dall'alimentatore su una catena di piastre di collegamento, ciascuna delle quali trasporta una sede magnetica che mantiene la cella verticale per la sua base. Un motore passo-passo aziona la catena a passi, in modo che la cella arrivi a una stazione, si fermi, venga lavorata e prosegua. Nulla viene trasportato a vuoto e nulla viene afferrato dalla parete laterale, il che evita che la guaina venga segnata prima di essere ritratta.
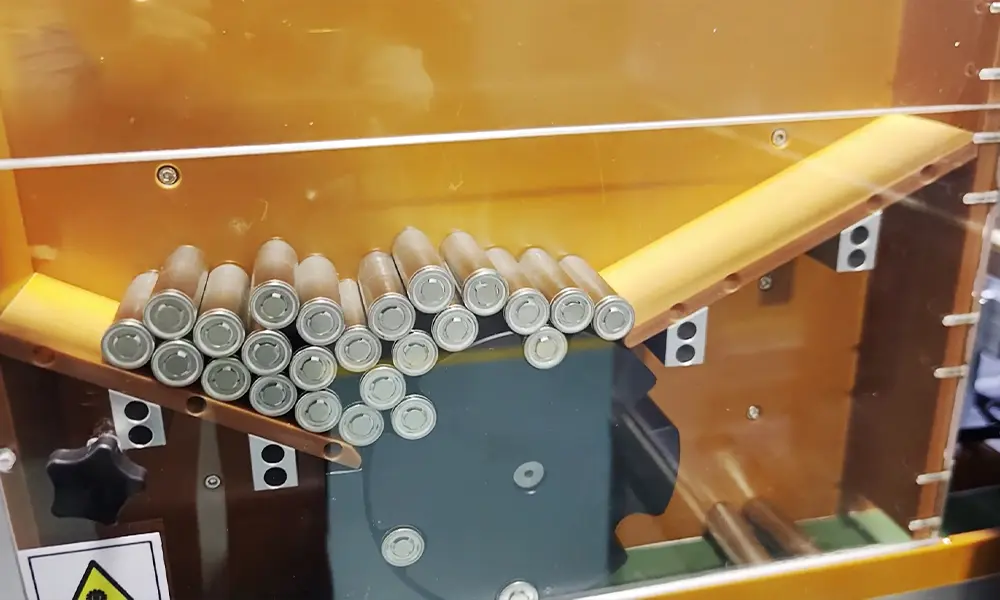
Le celle 21700 vengono convogliate al nastro trasportatore di alimentazione tramite una stella di alimentazione.
2. Stazione della guaina: srotolamento, taglio ad anello, impostazione dell'altezza
Il rotolo di guaina si srotola su barre di guida e rulli in un taglierino ad anello rotante azionato da un motore passo-passo, con la lama guidata da una boccola in modo che il taglio rimanga squadrato rispetto al tubo. Un alimentatore servoassistito misura la lunghezza, per cui la guaina viene tagliata a un'altezza impostata anziché a una corsa fissa. Un blocco a V pneumatico si chiude sulla cella per centrarla sotto il taglierino e i rotoli vengono uniti con del nastro adesivo al cambio formato in modo che la linea non debba essere reinfilata per ogni bobina. Lo stesso compito sul barattolo più piccolo viene svolto dalla "Macchina confezionatrice a retrazione di film in PVC per batterie cilindriche 18650, che condivide la sequenza di guaina e retrazione a un formato differente.
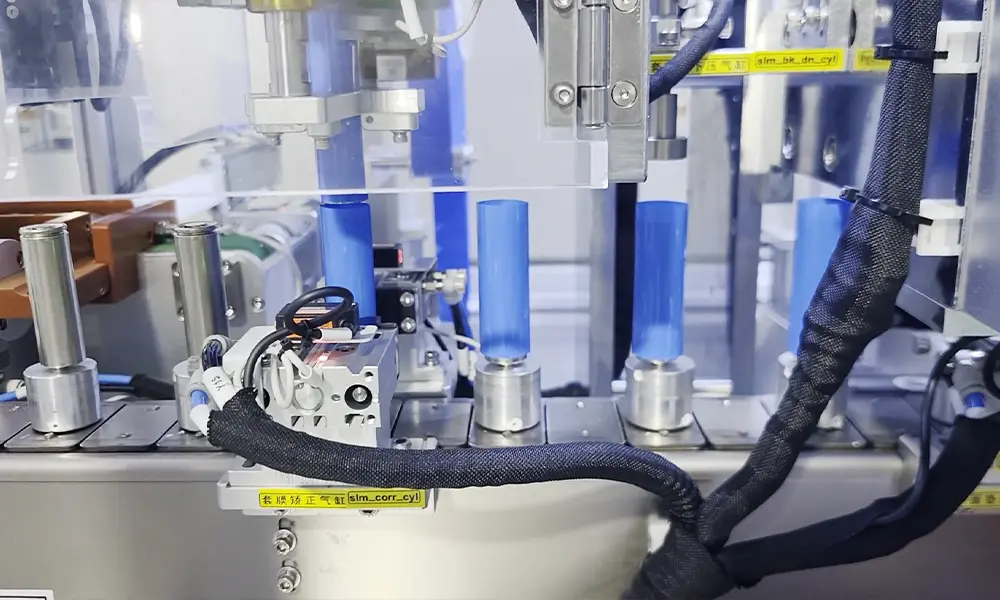
Cella 21700 rivestita di guaina nella stazione della guaina
3. Tranciatura della rondella, posizionamento e controllo della presenza
Il nastro isolante viene tirato da un motore passo-passo in una matrice di tranciatura pneumatica, e la rondella tranciata cade sull'estremità positiva della cella in attesa sottostante. Il nastro di scarto viene raccolto su un mandrino di riavvolgimento, in modo che la matrice non si intasi con i propri rifiuti. Un sensore controlla quindi che sia presente una rondella: una cella sprovvista di essa viene scartata al passo successivo invece di essere ritratta, poiché una rondella mancante non può essere vista una volta che la guaina si è richiusa sulla spalla. Le celle prismatiche seguono un percorso completamente diverso: la Macchina avvolgitrice di film isolante per celle prismatiche avvolge il contenitore anziché rivestire un barattolo.
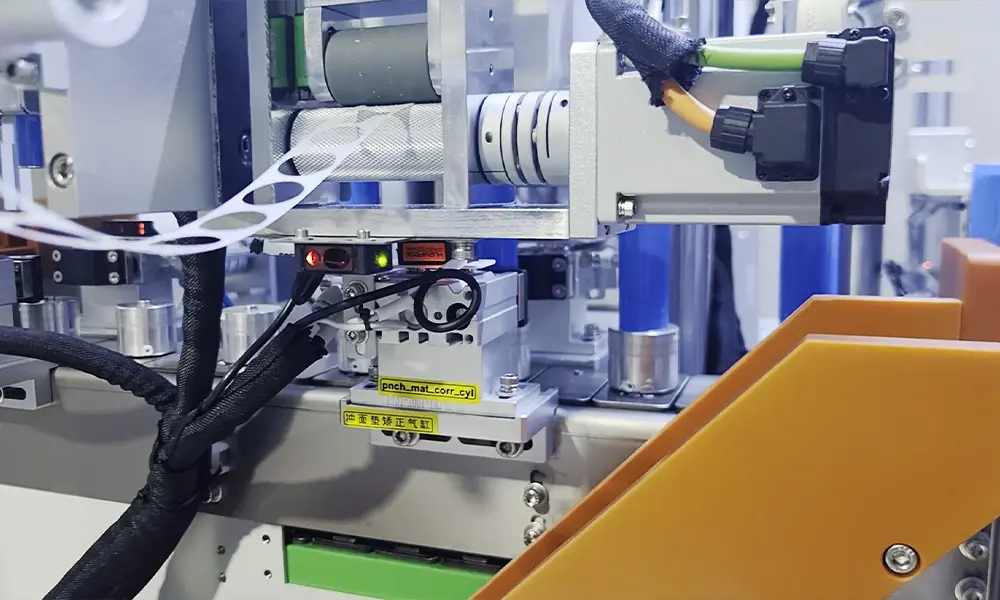
Stazione della rondella: il disco tranciato viene posizionato sull'estremità positiva e controllato prima che la cella prosegua.
4. Secondo posizionamento prima del tunnel
Prima che la cella entri nel tunnel, la sua posizione sulla sede magnetica viene corretta in modo che il calamita mantenga la base centrata. Senza tale correzione il film può raggiungere il magnete durante la retrazione e il bordo inferiore si arriccia attorno alla sede anziché attorno alla cella: la cella fuoriesce con un labbro inferiore arrotolato che nessuna regolazione del tunnel potrà correggere.
5. Tunnel di retrazione con rotazione della cella
Il tunnel distribuisce aria calda attorno alla camera e mantiene il valore impostato da 0 a 180 °C. Man mano che la catena passa, ogni cella viene fatta ruotare in modo che ogni lato della guaina riceva la stessa aria: una cella immobile si ritira prima sul lato rivolto verso l'ugello e si spiegazza sull'altro. I pannelli esterni sono isolati e la superficie che si può toccare rimane al di sotto dei 50 °C.
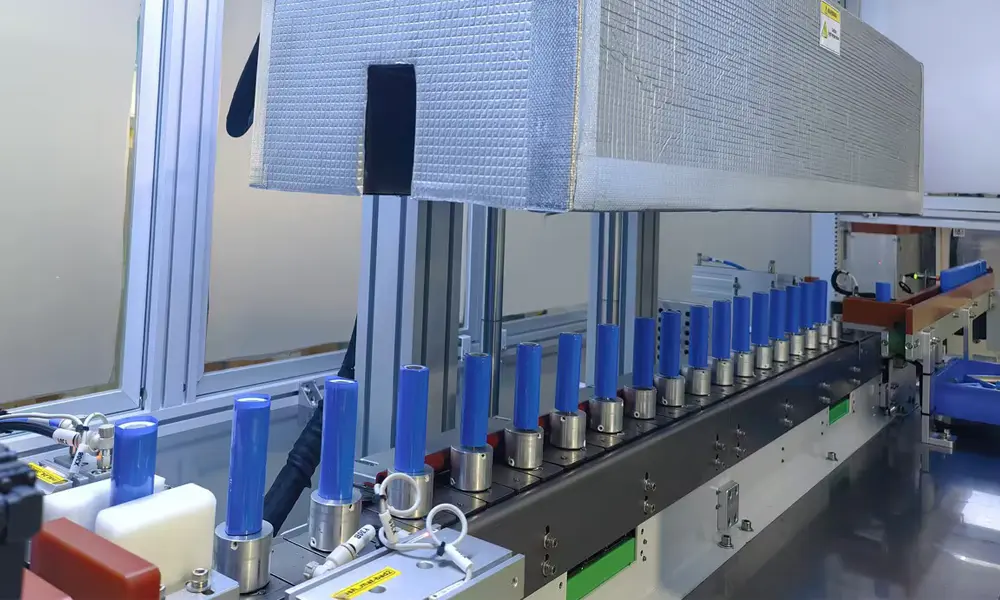
Tunnel di termoretrazione con il coperchio superiore aperto per dimostrazione; le celle ruotano mentre la catena le trasporta.
Sistema di controllo e componenti chiave
| Articolo | Marchio / specifica | Nota |
| PLC | Mitsubishi / Panasonic / Keyence | Definito all'ordine |
| Componenti pneumatici | SMC / FESTO | Cilindri, valvole, FRL |
| HMI | Interfaccia in cinese e inglese | Lingua impostata all'ordine |
| Struttura e carter | Alluminio e acciaio inossidabile, o zincati per resistenza alla corrosione | Protezione meccanica completa |
| Taglierina per guaine | Taglierina ad anello rotativo, azionata da passo-passo, guidata da boccole | Precisione di taglio ±0,7 mm |
Per soddisfare i requisiti di consegna, il fornitore si riserva il diritto di sostituire un componente con una parte di grado equivalente, a condizione che le prestazioni nominali nelle tabelle sopra riportate rimangano invariate. Comunicatelo in fase di richiesta se la vostra politica di qualificazione o parti di ricambio stabilisce un marchio, e questo verrà confermato nelle specifiche dell'ordine.
Caratteristiche ingegneristiche chiave
- Tre operazioni su una singola catena. L'inserimento della guaina, il posizionamento del dischetto e la termoretrazione avvengono in stazioni separate su un'unica catena azionata da motore passo-passo, quindi una cella non viene mai riposizionata tra di esse e il dischetto non può andare perso durante un trasferimento.
- Guaina tagliata a un'altezza impostata, non a corsa fissa. Un servo-azionamento misura la lunghezza e un motore passo-passo aziona la taglierina ad anello, che è guidata da boccole in modo che la lama rimanga perpendicolare al tubo; la precisione di taglio specificata è ±0,7 mm.
- Dischetti tranciati in linea da nastro. Il dischetto viene prodotto sulla macchina partendo da un rotolo anziché essere acquistato pretagliato, e lo scarto di nastro viene riavvolto, quindi non vi è alcun contenitore di dischetti sfusi da esaurire né alcun codice articolo da abbinare a un formato di cella.
- Uno scarto, non un controllo visivo. Un sensore rileva la presenza del dischetto dopo il posizionamento e la cella viene scartata prima del tunnel. Questa è la differenza tra una macchina che posiziona dischetti e una macchina in grado di dimostrare di averlo fatto.
- Il secondo posizionamento protegge il rivestimento inferiore. La cella viene centratamente riposizionata sulla sede magnetica prima della termoretrazione, in modo che la pellicola non raggiunga il magnete arricciandosi attorno ad esso.
- Rotazione attraverso il tunnel. Le celle vengono fatte ruotare mentre la catena passa, in modo che la guaina riceva un flusso d'aria uniforme e si restringa in modo uniforme; il rivestimento superiore e inferiore specificato è compreso tra 1,5 e 2,5 mm.
- Protetto e sicuro al tatto. L'intera macchina si trova dietro una protezione meccanica e i pannelli esterni isolati rimangono al di sotto dei 50 °C mentre il tunnel funziona fino a 180 °C.
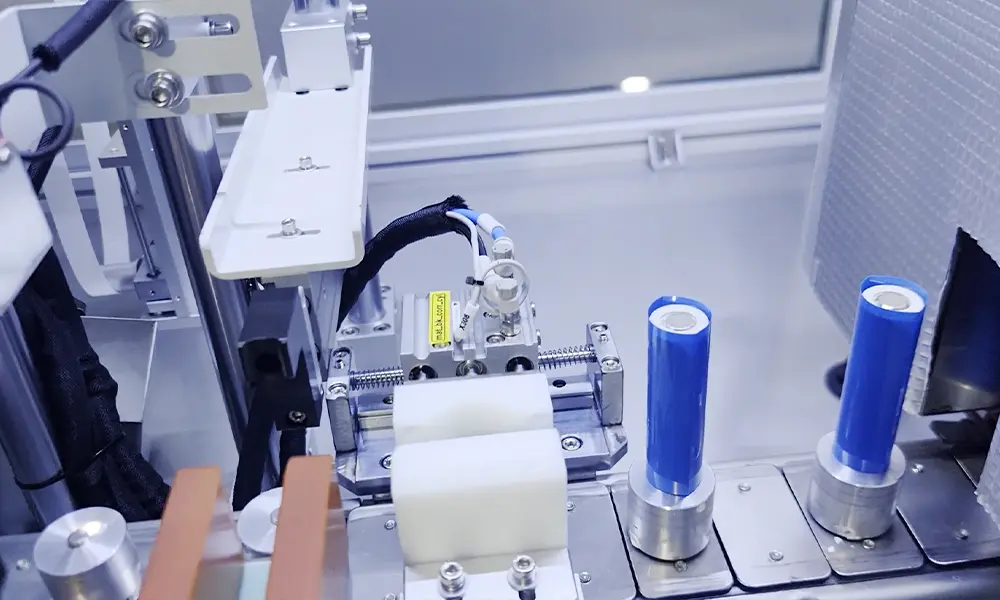
Una cella che ha superato le stazioni della guaina e del dischetto, diretta verso l'interno del tunnel.
Perché il dischetto e il rivestimento determinano la resa
L'inserimento della guaina sembra la parte più semplice dell'assemblaggio delle celle, ed è invece l'ambito in cui ha origine una percentuale sorprendente di guasti ai pacchi batteria. Una guaina corta di 0,5 mm sulla spalla lascia il bordo in alluminio esposto a una linguetta di nichel; un dischetto spostato significa che il polo positivo è scoperto all'interno del pacco; un rivestimento inferiore arrotolato sopra il magnete fa sì che la cella sporga nel supporto. Nessuno di questi difetti emerge da un test elettrico a fine linea, ma tutti si manifestano in seguito.
Questa è la motivazione per eseguire le tre operazioni su un'unica catena anziché su tre banchi di lavoro. Ogni trasferimento tra attrezzature rappresenta un'occasione affinché il dischetto si sposti o la guaina venga spinta verso l'alto sul contenitore; mantenere la cella sulla stessa sede magnetica dal caricatore al tunnel elimina completamente tali trasferimenti, al prezzo di una macchina che deve essere cambiata nel suo insieme anziché stazione per stazione.
La stazione dei cuscinetti merita un paragrafo a sé stante perché è qui che le macchine economiche tagliano i costi. I cuscinetti pretagliati vengono acquistati in sacchetti e posizionati a mano o tramite una testina pick-and-place; un rotolo di nastro adesivo e una fustella creano il cuscinetto direttamente sul punto di utilizzo e, poiché la fustella si trova all'interno della macchina, il sensore di presenza può essere posizionato subito dopo di essa. Se la fustella si inceppa o il nastro si esaurisce, il sensore rileva le celle nude e si attiva lo scarto, anziché la linea che produce silenziosamente celle senza cuscinetti.
L'involucro inferiore è un problema meccanico, non un problema del tunnel. La pellicola si ammorbidisce prima di restringersi, quindi se la cella è fuori centro rispetto alla sua sede, la pellicola si affloscia verso il magnete e assume la forma di qualsiasi cosa tocchi. Correggere la posizione prima del tunnel è un'azione meccanica di due secondi ed è il motivo per cui esiste la seconda stazione di posizionamento tra il controllo dei cuscinetti e il forno.
Ciò che la macchina non fa è altrettanto chiaro. Due celle al minuto rappresentano una velocità di finitura per una linea che esegue l'avvolgimento e l'assemblaggio a un ritmo simile; non è un confezionatore ad alta velocità e uno stabilimento che necessita di dieci celle al minuto deve considerare una classe di macchina differente. L'attrezzaggio di questa versione è per il formato 21700, quindi un diametro del barattolo differente è un argomento da affrontare in fase di richiesta piuttosto che un pezzo di ricambio che si possa dare per scontato.
Cambio formato, controlli di qualità e sicurezza
1. Sostituzione di una bobina di guaina
Le bobine sono unite con del nastro adesivo in modo che il filo non debba essere reinfilato ad ogni cambio: fermarsi in corrispondenza della giunzione, lasciare che il punto di unione oltrepassi il tagliatore e continuare. Mantenere la nuova bobina entro il diametro esterno specificato di 420 mm, la larghezza da 33,5 a 34,0 mm e lo spessore da 0,05 a 0,15 mm; un tubo più largo non si posizionerà nella guida e uno più spesso modificherà la qualità del taglio senza modificare l'impostazione.
2. Cosa controllare a ogni turno
Misurare la guaina sulle prime cinque celle: superiore e inferiore da 1,5 a 2,5 mm, terminale positivo 3 mm con la tolleranza +0,95 / -0,90, terminale negativo 2,5 mm con ±1 mm. Quindi aprire una cella e confermare che la linguetta si trovi sotto il manicotto e non accanto ad essa. Registrare il punto di set del tunnel rispetto al lotto, poiché la stessa impostazione non fornirà la stessa guaina su uno spessore del manicotto diverso.
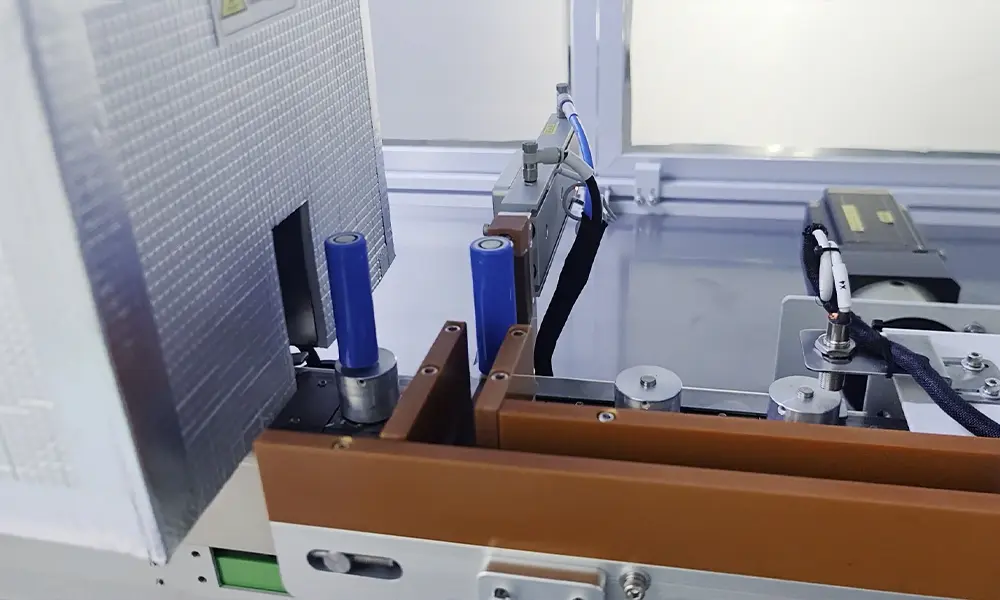
Una cella appena uscita dal tunnel: la manica si è chiusa sopra il tampone e l'involucro è pronto.
3. Sicurezza e blocco
La macchina funziona a 7 kW a 220 o da 380 a 400 V trifase, con aria a 6 bar, e il tunnel raggiunge fino a 180 °C. Isolare l'alimentazione e sfiatare l'aria prima di accedere a qualsiasi stazione, e non azionare con i pannelli di protezione rimossi: la protezione è meccanica ed è l'unica cosa tra un operatore e una catena in movimento. I pannelli esterni sono isolati per rimanere al di sotto dei 50 °C, ma l'interno del tunnel e l'area dello stampo no.
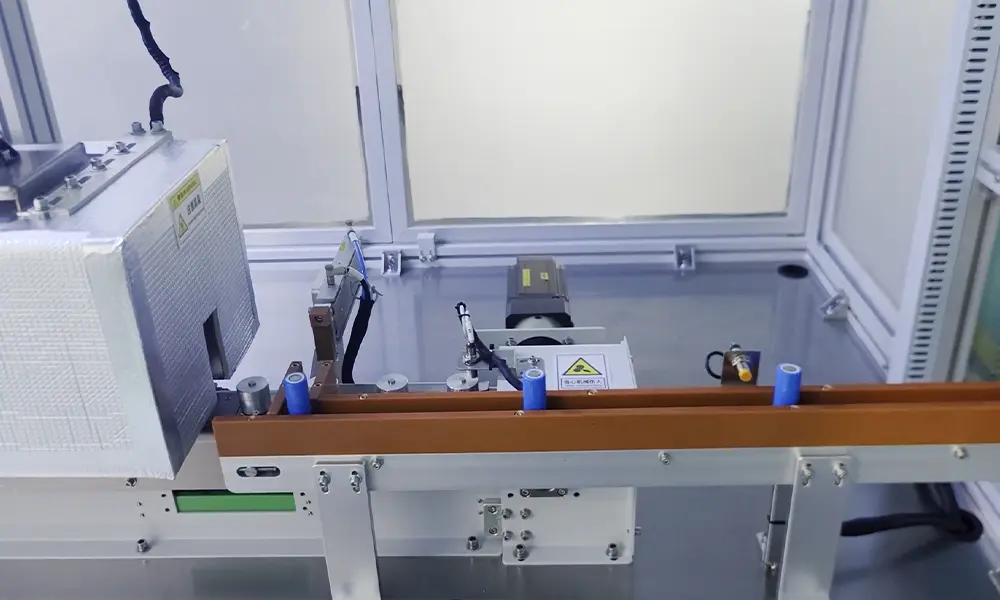
Lato di scarico: le celle finite vengono raccolte a mano dall'estremità della catena.
Certificazione, brevetti e registro di ricerca
1. Marcatura CE: ciò che il certificato indica effettivamente
I fascicoli CE 2024 per questa famiglia di macchine sono M.2024.206.C00042 ai sensi della Direttiva Bassa Tensione 2014/35/UE e M.2024.206.C00063 ai sensi della Direttiva Macchine 2006/42/CE con la Direttiva EMC 2014/30/UE, emessi tramite CAC per un prodotto descritto come una macchina termoretraibile in PVC. La loro colonna dei modelli riporta TOB-RS4015, TOB-AFC-C1, TOB-AFC-C2 e TOB-TMD-A26. Indica la designazione di famiglia TOB-AFC-C1, non la TOB-AFC-21700-C1 qualificata per il formato 21700 presente in questa pagina. Se la vostra importazione richiede che il certificato corrisponda esattamente alla targhetta, la targhetta dovrebbe riportare la designazione certificata oppure il modello deve essere aggiunto al fascicolo, e vale la pena chiarirlo prima dell'ordine piuttosto che in dogana.
2. Certificati del sistema di gestione
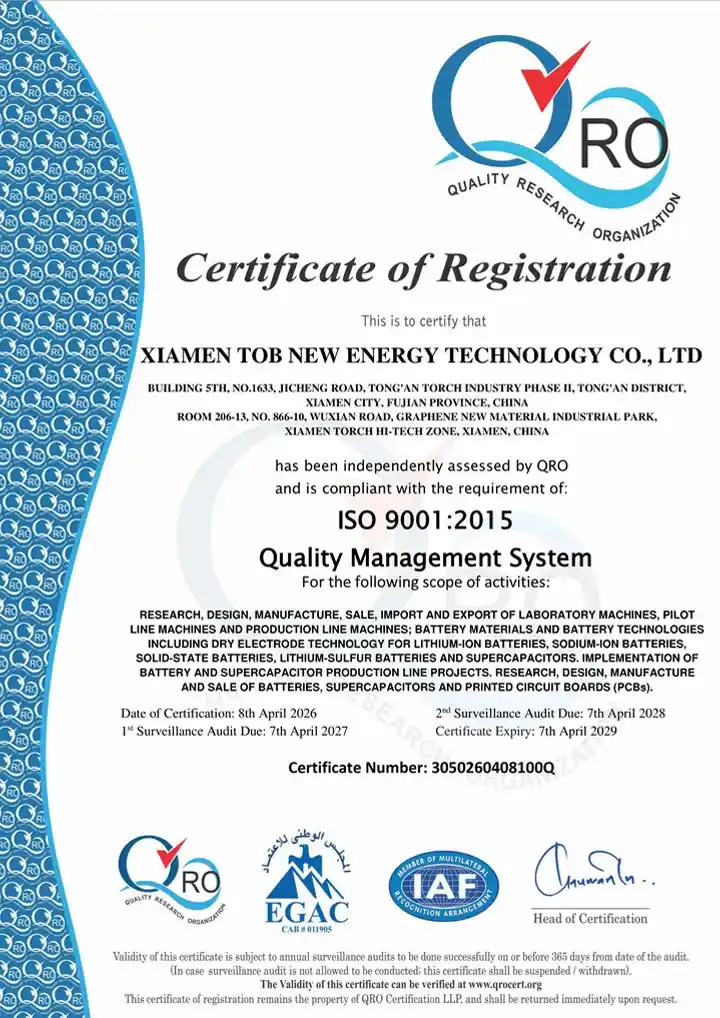
|
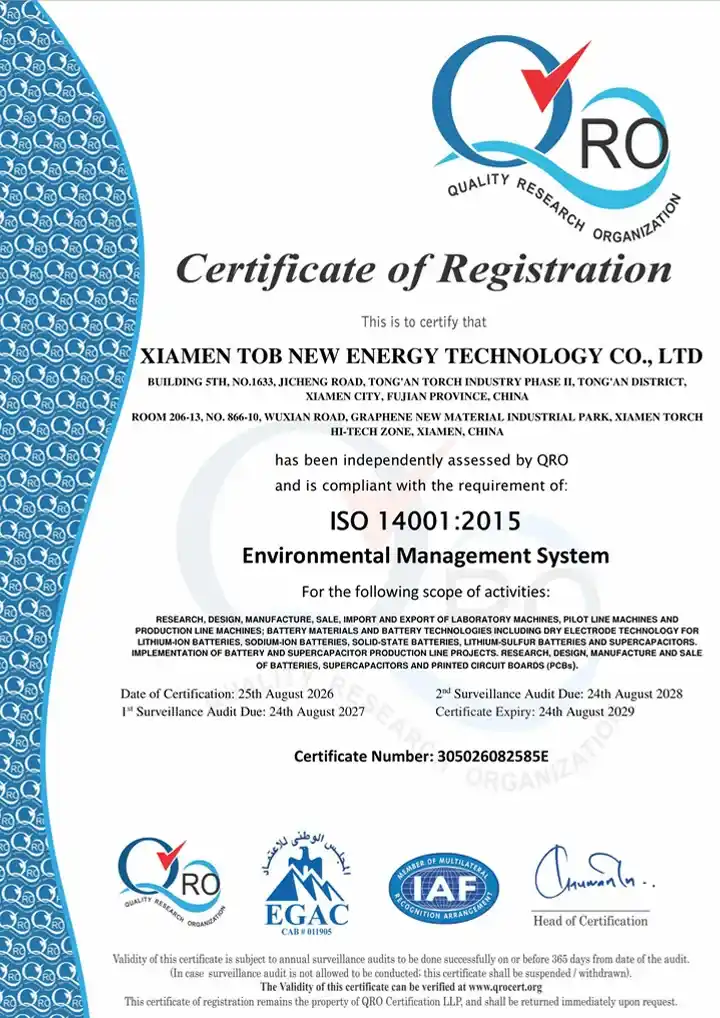
|
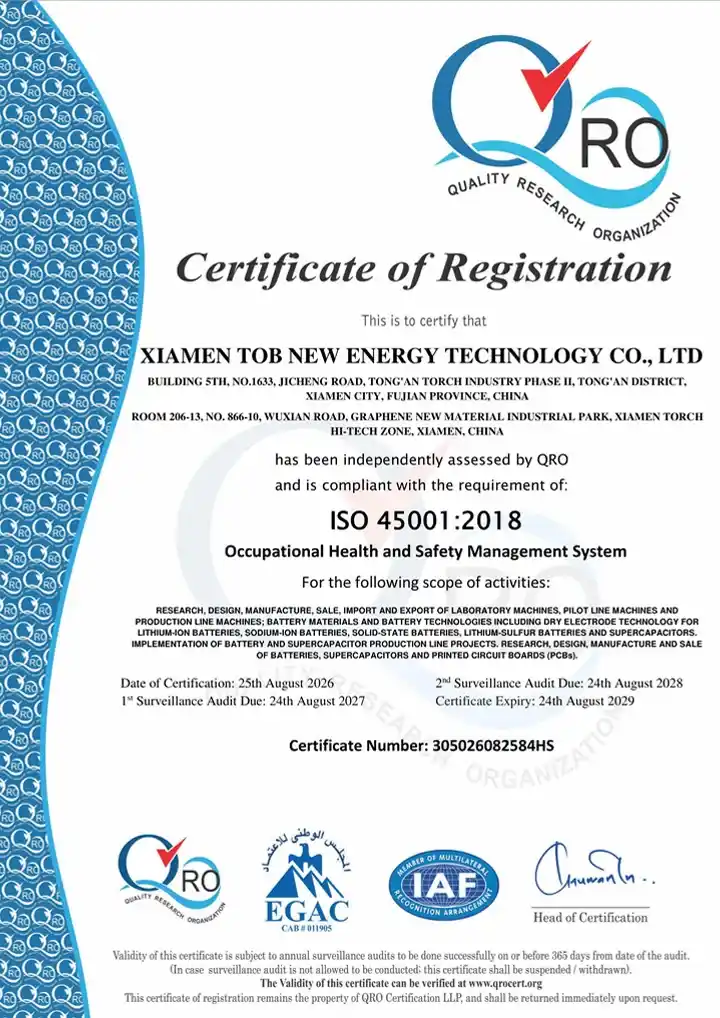
|
| ISO 9001: 3050260408100Q | ISO 14001: 305026082585E | ISO 45001: 305026082584HS |
La norma ISO 9001 è stata emessa l'8 aprile 2026 ed è valida fino al 7 aprile 2029; la 14001 e la 45001 coprono lo stesso stabilimento. Questi descrivono la fabbrica, non la macchina, e per questo motivo sono elencati separatamente dai fascicoli CE.
3. Brevetti
L'azienda detiene 55 brevetti cinesi. Nessuno di essi riguarda l'avvolgimento a manicotto, la perforazione di cuscinetti o i tunnel di termoretrazione, quindi nulla in questa pagina si basa su una rivendicazione di brevetto; l'ingegneria qui risiede nel meccanismo e nella sequenza, non in una funzione protetta.
4. Record accademico
Il nostro indice di citazioni contiene 707 record sottoposti a revisione paritaria su apparecchiature di questo tipo, 70 dei quali menzionano un modello TOB. Nessuno dei 707 menziona TOB-AFC-21700-C1 e non presteremo una citazione da un'altra macchina per riempire questo spazio.
5. Linee cilindriche in cui viene utilizzata questa classe di macchine
- TOB fornisce una linea di produzione di celle cilindriche senza linguetta 32140 con contenitori in acciaio inossidabile in Europa: una linea di celle cilindriche in cui l'inserimento in guaina e la termoretrazione completano l'assemblaggio.
- progetto di linea di laboratorio per supercondensatori cilindrici in Europa: una struttura cilindrica più piccola in cui la stessa fase di finitura compare su scala di laboratorio.
Nessuna delle pagine di progetto specifica TOB-AFC-21700-C1; esse sono mostrate come il tipo di linea cilindrica in cui viene impiegata questa macchina, e non come referenze per questo modello.
FAQ di Ingegneria
Può funzionare sia con guaine in PET che in PVC?
Sì. La macchina è progettata per tubi termoretraibili in PET o PVC e il tunnel è regolabile da 0 a 180 °C, che è l'intervallo necessario per adattarsi alla curva di retrazione di entrambi i materiali. Comunicaci quale utilizzerai in modo che le impostazioni del tunnel vengano configurate durante la messa in servizio anziché essere stimate.
La produzione è di 2 celle al minuto o di 900 celle al giorno?
Si tratta dello stesso tasso espresso in due modi diversi: 2 celle al minuto in un turno di 7,5 ore corrispondono a 900 celle. Ciò che modifica la cifra giornaliera è il tempo di attività, non il ciclo della macchina, motivo per cui il dato di disponibilità del 95% viene citato separatamente rispetto ai 2 pezzi al minuto.
Posiziona il cuscinetto isolante o riveste solo la cella?
Fustella il cuscinetto dal nastro e lo posiziona sul polo positivo, dopodiché verifica la sua presenza prima che la cella raggiunga il tunnel. Una cella priva di cuscinetto viene scartata, aspetto che conta più del posizionamento in sé.
Quale guaina devo acquistare?
Una bobina con diametro esterno massimo di 420 mm, larghezza piatta da 33,5 a 34,0 mm e spessore da 0,05 a 0,15 mm. Sono questi i parametri per cui sono impostati lo svolgitore, la guida e il tagliatore; un tubo al di fuori dell'intervallo di larghezza non scorrerà dritto attraverso il taglierino ad anello.
Il certificato CE menziona TOB-AFC-21700-C1?
Assegna i nomi TOB-AFC-C1 e TOB-AFC-C2 sugli stessi file, ovvero la designazione della famiglia senza il qualificatore 21700. Se la dogana o il cliente richiede un certificato in cui la colonna del modello corrisponda carattere per carattere alla targhetta, segnalatelo al momento della richiesta in modo che la targhetta e il file siano allineati prima della spedizione.
Può la stessa macchina rivestire una dimensione di cella diversa?
L'attrezzatura di questa versione è per il formato 21700, e la larghezza del manicotto nelle specifiche vi corrisponde. Altri formati vanno discussi anziché dati per scontati: inviate il diametro e la lunghezza del contenitore e vi diremo se si tratta di un pezzo di ricambio o di una versione diversa.
Inviare il formato della cella, il materiale della guaina e le dimensioni dell'involucro dal disegno del pacco, e confermeremo la stazione della guaina, la matrice del tampone e le impostazioni del tunnel.
E-mail: tob.amy@tobmachine.com | Cellulare: +86-18120715609
Revisionato da: Pinery Gong, Battery Assembly & Yield Process | Ultimo aggiornamento: 2026-11-18
se sei interessato ai nostri prodotti e vuoi conoscere maggiori dettagli, ti preghiamo di lasciare un messaggio qui, ti risponderemo al più presto.


 iscriviti a noi