Chinese
 English
 français
 Deutsch
 español
 português
 Nederlands
 日本語
 한국의


- Casa
- >
- materiali della batteria e analisi dei materiali
- >
- materiale cilindrico dell'involucro delle cellule
- >
- contenitore per cella cilindrica 21700
Categorie
Prodotti caldi

Loading...


contenitore per cella cilindrica 21700
Marca:
TOB NEW ENERGYoggetto numero.:
TOB-21700-Cordine (moq):
50Pagamento:
L/C,T/Torigine del prodotto:
Chinaporto di spedizione:
XIAMEN
Contenitore per celle cilindriche a prova di esplosione 21700 con sfiato e cappuccio CID - TOB-21700-C
Guscio in SPCC nichelato, 21,1 x 74,3 mm, fornito come set con cappuccio a cinque parti: il CID si apre a 1,3 MPa, il disco di sfiato si rompe a 2,1 MPa, l'incisione sul fondo si apre a 3,5 MPa
Panoramica del prodotto e applicazioni ideali
Una cella 21700 richiede due parti che arrivino abbinate. Il barattolo è stampato da nastro d'acciaio, il cappuccio è crimpato nell'imboccatura sopra una guarnizione e, se i due componenti non fossero fatti l'uno per l'altro, la crimpatura perderebbe o il cappuccio risulterebbe troppo alto. TOB-21700-C rappresenta quella coppia, quotata come un set unico.
Il guscio è stampato da nastro SPCC importato e placcato dopo la formatura, in modo che il bordo dell'imboccatura e l'incisione sul fondo siano coperti tanto quanto la parete. La parete dritta è di 0,2 mm, i primi 9 mm sotto l'imboccatura sono di 0,25 mm e l'imboccatura è allargata a 21,5 mm in modo che possa inserirsi un cappuccio da 20,95 mm. Un'incisione da 10 mm sul fondo costituisce l'ultimo sfiato. Il formato più piccolo si trova nella pagina contenitore per celle cilindriche 18650.
Il cappuccio comprende cinque parti: un cappuccio superiore in SPCC da 0,5 mm, un disco di scoppio in 1060-H24, una guarnizione in PBT impregnata di catrame, una piastra con orificio in 1060-H24 e una rondella in PBT da 0,28 mm. Dispone di sfiato e CID, ma è privo di PTC. Il CID si apre a 1,3 MPa e il disco si rompe a 2,1 MPa, entrambi prima dell'incisione sul fondo a 3,5 MPa. La resistenza di contatto è pari o inferiore a 0,5 mΩ a 25 °C.
Ideale per:
- linee 21700 già attrezzate per un barattolo da 21,1 mm
- assemblaggio di celle in laboratorio con crimpatura manuale
- pacchi batteria che richiedono un CID senza PTC
- gruppi che confrontano le tre pressioni di apertura
- acquirenti che desiderano guscio e cappuccio da un'unica fonte
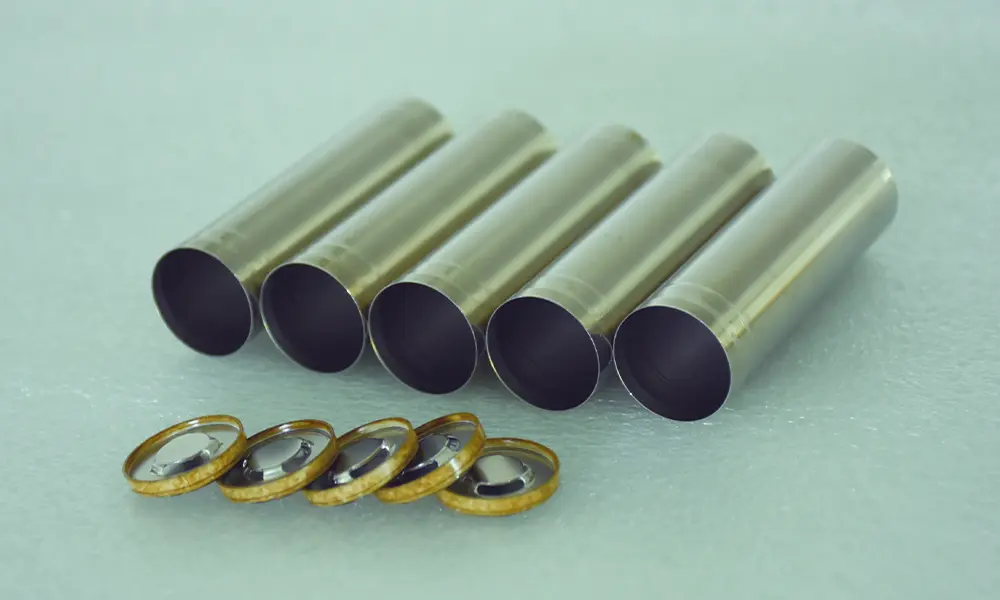
Raccontaci il design della tua cella, la lunghezza del barattolo di cui hai bisogno e la quantità per spedizione. Il nostro ingegnere confermerà il guscio, il cappuccio e lo spessore della placcatura in base alla tua sigillatrice.
Compila il modulo di richiesta sottostante e il nostro ingegnere esaminerà le tue esigenze. Preferisci l'email? Contatta tob.amy@tobmachine.com
Specifiche complete
Due parti, due serie di dimensioni. Le dimensioni del guscio determinano se il rotolo di elettrodi (jelly roll) entra e se la crimpatrice si chiude; le dimensioni e le pressioni del cappuccio determinano quando la cella si disconnette e quando si sfoga. Entrambe le tabelle sottostanti riportano i valori di disegno per il TOB-21700-C. I formati più grandi sono progettati separatamente, come indicato nella pagina contenitori per celle cilindriche in acciaio inossidabile 4680 per batterie di auto elettriche.
1. Dimensioni del guscio
| Articolo | Valore | Note |
| Altezza complessiva | 74,3 ± 0,1 mm | Vista frontale, altezza totale |
| Diametro esterno della parete dritta | Ø21,1 ± 0,05 mm | Diametro del corpo principale |
| Spessore della parete | 0,2 ± 0,02 mm | Parete dritta |
| Diametro esterno dell'imboccatura | Ø21,5 ± 0,05 mm | Bordo esterno dell'imboccatura e del fondo |
| Spessore della parete della sezione dell'imboccatura | 0,25 ± 0,02 mm | Vista di dettaglio dell'imboccatura |
| Dimensione della faccia d'estremità della bocca | Da 0 a 0,05 mm | Come contrassegnato nella parte superiore della vista di dettaglio |
| Lunghezza della sezione a parete sottile | 9 ± 1 mm | Misurato dalla faccia d'estremità della bocca |
| Lunghezza totale della transizione della bocca | 10 ± 1 mm | Misurato dalla faccia d'estremità della bocca |
| Spessore del fondo | 0,3 ± 0,02 mm | Vista in sezione |
| Raccordo di fondo | R0,7 ± 0,1 mm | Bordo inferiore del guscio |
| Diametro dell'incisione di sfiato | Ø10 mm | Cerchio inciso sul fondo |
| Diametro esterno del fondo | Ø21,5 mm | Vista dal basso |
| Pressione di apertura del fondo | 3,5 ± 0,5 MPa | Pressione alla quale si apre l'incisione |
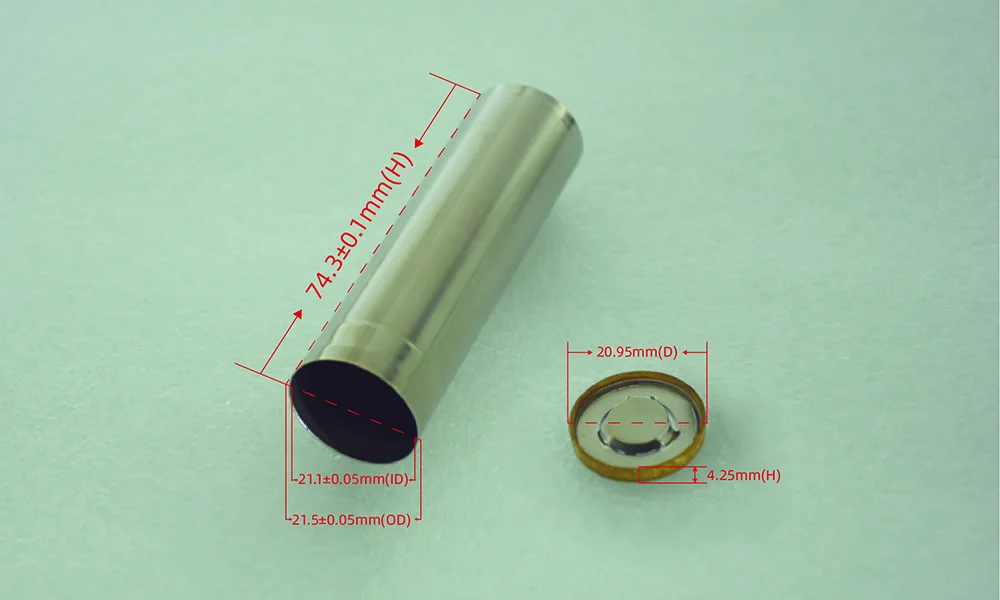
Altezza del guscio, diametro della parete diritta, diametro della bocca e altezza del tappo, come quotato sul disegno.
2. Componenti dell'assieme del tappo
Il tappo viene fornito assemblato. Le dimensioni sono espresse come diametro x altezza x spessore del materiale x altezza della spalla, pertanto il valore della spalla si applica esclusivamente al disco di rottura, che è l'unico componente dotato di un gradino formato.
| Parte | Diametro x altezza x spessore x spalla (mm) | Materiale |
| Tappo superiore | 19,15 x 2,0 x 0,5 | SPCC |
| Disco di rottura | 19,75 x 1,2 x 0,3 x 0,55 | Alluminio 1060-H24 |
| Guarnizione di tenuta | 20,95 x 4,25 x 0,6 | PBT |
| Piastra a orifizio | 14,2 x 0,8 x 0,5 | Alluminio 1060-H24 |
| Piccola rondella | 14,8 x 0,8 x 0,28 | PBT |
Dimensioni esterne del tappo: Ø20,95 x 4,25 mm, con sfiato e CID, senza PTC.
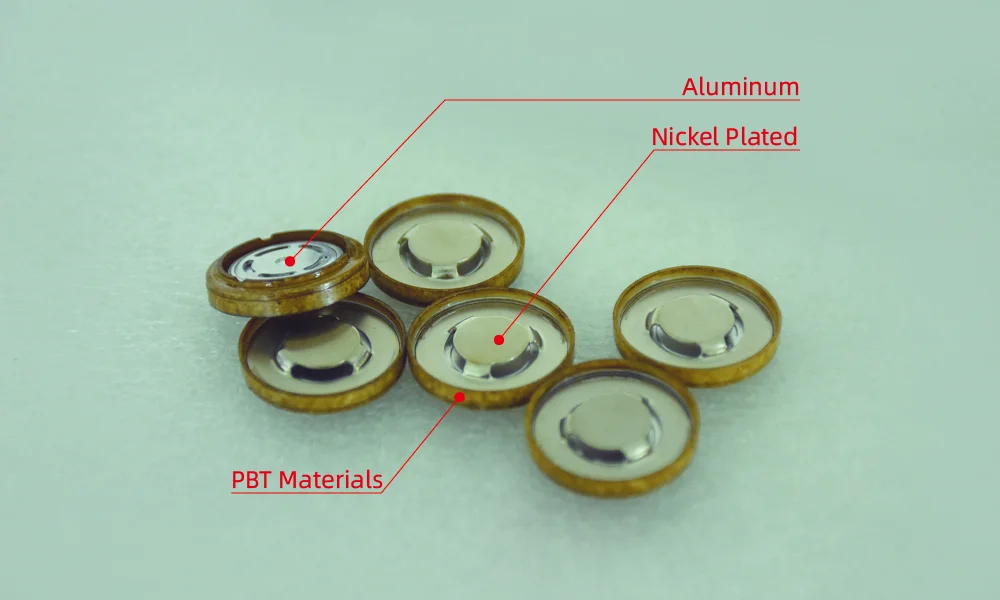
I tre materiali nel tappo: dischi di alluminio, tappo superiore in acciaio nichelato, guarnizione in PBT.
3. Requisiti tecnici del guscio
- Nastro in acciaio SPCC importato, nichelato dopo laformatura.
- Nichelatura sia sulla superficie interna che su quella esterna; da 2 a 5 μm al centro della parete esterna.
- Colore della placcatura uniforme, assenza di vaiolatura, di distacco e di bolle.
- Adesione della placcatura tramite test di piegatura: tagliare un segmento di arco di 30° dal guscio, piegare verso l'esterno nel punto C, 5 mm sotto la faccia terminale della bocca, da 0 a 120°, tre o più volte, senza perdita di placcatura sulla piega.
- Nessuna ammaccatura, graffio o olio visibile su entrambe le superfici.
4. Requisiti tecnici del tappo
- Pressione di apertura del CID 1,3 ± 0,2 MPa, la pressione di disconnessione contrassegnata sul disegno.
- Pressione di rottura del disco di sfiato 2,1 ± 0,2 MPa.
- Resistenza di contatto pari o inferiore a 0,5 mΩ a 25 °C.
- Superfici pulite, prive di olio e polvere visibile.
- Sigillante applicato nelle posizioni contrassegnate; il cordone esterno non deve raggiungere la parete laterale.
- Guarnizione impregnata di catrame.
- Saldatura laser tra disco di scoppio e piastra a fori: assenza di perforazione, assenza di perdite; resistenza della saldatura tale che la saldatura non cambi visibilmente quando il CID si apre. Saldatura tra tappo superiore e disco di scoppio: se pelato, una percentuale specificata di alluminio deve rimanere sul tappo superiore.
Materiali e controllo in entrata
Il guscio inizia come nastro laminato a freddo SPCC importato, viene imbutito e stirato, e solo allora sottoposto a nichelatura. La placcatura dopo la formatura è il motivo per cui la linea di incisione e il bordo tagliato sulla bocca sono coperti: un nastro preplaccato lascerebbe acciaio nudo esattamente dove lo sfiato deve aprirsi e dove la guarnizione deve sigillare.
Lo spessore della placcatura è specificato al centro della parete esterna, da 2 a 5 μm, perché quello è il punto che sopravvive all'imbutitura. Il colore deve essere uniforme senza vaiolatura, distacco o bolle, e la superficie deve essere priva di ammaccature, graffi e olio. L'adesione viene verificata tramite piegatura anziché trazione: un segmento di arco di 30° viene tagliato dal guscio e piegato verso l'esterno in un punto 5 mm sotto la bocca, da 0 a 120°, tre o più volte. Qualsiasi perdita di placcatura alla piega fa fallire il lotto.
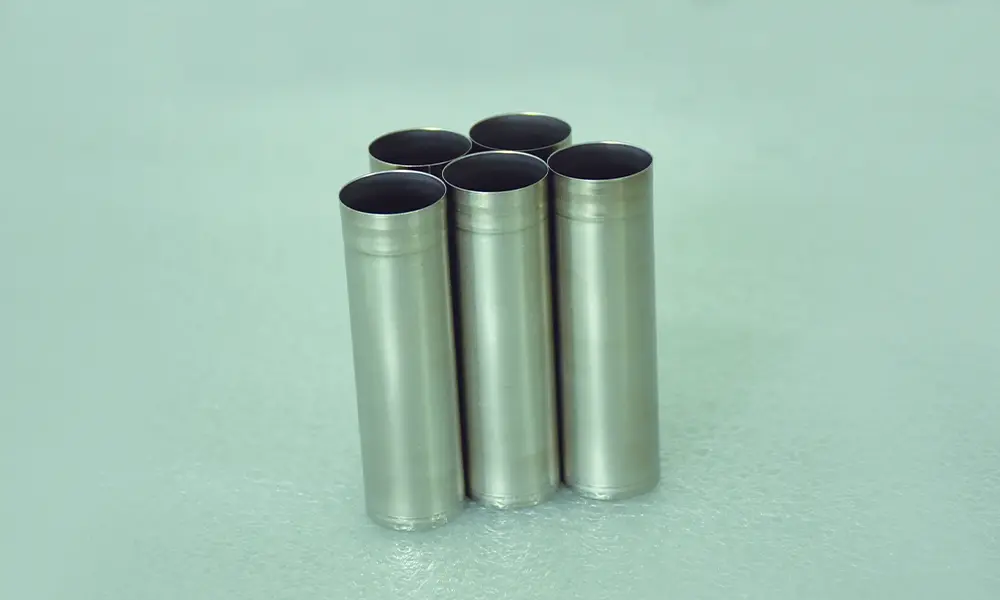
Cinque gusci finiti, bocche verso l'alto: il colore della placcatura, il bordo della bocca e la linea di incisione sono le tre superfici ispezionate per prime.
1. Cosa viene misurato su un lotto in arrivo
| Controllo | Metodo | Criterio |
| Dimensioni del guscio | Calibro a ventesimo o ottico, 13 elementi del disegno | Entro la colonna delle tolleranze della tabella sopra |
| Spessore della placcatura | XRF al centro della parete esterna | da 2 a 5 μm |
| Adesione della placcatura | Piegatura ad arco di 30°, da 0 a 120°, tre pieghe | Nessuna perdita di placcatura alla piega |
| Incisione di sfiato | Lotto di campioni su rampa di pressione | Si apre a 3,5 ± 0,5 MPa |
| Resistenza di contatto del coperchietto | Misurazione a quattro fili a 25 °C | 0,5 mΩ o inferiore |
| Pressioni del coperchietto | Lotto di campioni su rampa di pressione | CID 1,3 ± 0,2 MPa, rottura 2,1 ± 0,2 MPa |
| Integrità della saldatura | Test di pelatura sul coperchietto rispetto al disco di scoppio, controllo visivo del disco rispetto alla piastra | Nessuna bruciatura o perdita, residuo di alluminio sul coperchietto |
I controlli dimensionali e di doratura/galvanica vengono eseguiti per lotto. I controlli di pressione e saldatura sono distruttivi, quindi vengono eseguiti sui campioni e non sui pezzi che ricevi.
Caratteristiche ingegneristiche chiave
- Due spessori di parete in un unico pezzo imbutito.0,2 mm lungo la parete dritta, 0,25 mm attraverso la sezione della bocca, con la transizione completata entro 10 mm dalla superficie di estremità. La bocca più spessa è il materiale che la rullatrice deve ripiegare sulla guarnizione.
- La bocca è espansa, il corpo no.Il diametro esterno è 21,1 mm sulla parete e 21,5 mm sulla bocca. L'espansione esiste affinché un coperchietto da 20,95 mm possa entrare; non è uno spazio libero per l'avvolgimento a rotolo (jelly roll).
- Intaglio inferiore a Ø10 mm, apertura a 3,5 ± 0,5 MPa.L'intaglio è una scanalatura circolare pressata in un fondo da 0,3 mm con un raccordo R0,7 sul bordo, in modo che il fondo rimanga la parte più rigida del guscio fino al raggiungimento dell'intaglio.
- Il coperchietto agisce in due fasi prima che il guscio agisca del tutto.CID a 1,3 ± 0,2 MPa, rottura del disco di sfiato a 2,1 ± 0,2 MPa, intaglio inferiore a 3,5 ± 0,5 MPa. Tre soglie, in quest'ordine, su una singola cella.
- Nessun PTC. Il percorso di corrente attuale attraverso il coperchio è costituito da coperchio superiore, disco di scoppio e piastra a orifizio. Non è presente alcun elemento PTC, quindi il CID è l'unico dispositivo di interruzione della corrente nel coperchio e il design del pacco deve tenerne conto.
- Bassa resistenza in corrispondenza della pila di saldatura. 0,5 mΩ o meno a 25 °C attraverso il coperchio assemblato, che è il valore che determina quanto calore aggiunge il coperchio: a 10 A il coperchio dissipa circa 0,05 W.
- Placcatura che resiste alla formatura. Da 2 a 5 μm a metà parete, verificata tramite un test di piegatura da 0 a 120° anziché solo tramite lo spessore, poiché un deposito spesso e fragile fallisce la piegatura.
Perché le tre soglie di pressione sono scaglionate
Un coperchio con un CID e un disco di sfiato non è costituito da due funzioni di sicurezza sommate. Si tratta di una sequenza unica e i valori su questo coperchio sono impostati in modo che ciascuna fase avvenga prima che la successiva diventi necessaria. A 1,3 MPa il CID si apre: la pressione interna ha spinto il disco di scoppio verso l'alto quanto basta per rompere la sua saldatura con la piastra a orifizio e la cella viene scollegata dal pacco mentre il contenitore è ancora integro.
Se la generazione di gas continua dopo la disconnessione, la pressione continua a salire e a 2,1 MPa il disco di scoppio stesso si rompe, aprendo un percorso attraverso il coperchio. Tale fase è irreversibile e pone fine alla vita della cella, ed è proprio per questo motivo che il CID è impostato a un valore inferiore: la maggior parte dei guasti viene fermata a 1,3 MPa senza mai raggiungerlo.
L'incisione inferiore a 3,5 MPa è la terza fase e protegge dal caso che il coperchio non è in grado di gestire, ovvero un percorso di sfiato bloccato o limitato. Se il coperchio non riesce a sfiatare abbastanza rapidamente, si apre invece l'incisione inferiore e il contenitore viene risparmiato da una spaccatura lungo la parete laterale o in corrispondenza della graffatura, dove lo strappo sarebbe incontrollato e potrebbe raggiungere una cella vicina.
I margini tra le tre soglie sono ciò che rende l'ordine affidabile nella produzione. Da 1,3 a 2,1 MPa vi è una finestra di 0,8 MPa e da 2,1 a 3,5 MPa vi è una finestra di 1,4 MPa, entrambe più ampie delle tolleranze combinate delle due parti che separano, pertanto un lotto che si sposta verso il limite superiore della sua tolleranza su una parte non riesce comunque a saltare una fase. Un coperchio a 1,5 MPa si apre comunque prima di un disco a 1,9 MPa, e un disco a 2,3 MPa si apre comunque prima di un'incisione a 3,0 MPa.
Queste sono pressioni, non temperature, e la sequenza è una strategia di protezione per un abuso graduale: sovraccarico, sovrascarica, una cella calda che genera gas. In un vero e proprio innesco termico (thermal runaway) la pressione interna aumenta più rapidamente di quanto qualsiasi di questi dispositivi sia progettato per scaglionare, e la cella va persa. Ciò che lo scaglionamento garantisce è che una cella in un pacco si guasti in un ordine noto, durante il test, prima di guastarsi sul campo.
Il disegno cinese etichetta la prima cifra come pressione di disconnessione e la seconda come pressione di rottura. I termini inglesi qui utilizzati sono quelli che un ingegnere di pacchi batteria riconoscerà.
Note di assemblaggio e manipolazione
1. Prima che il coperchio venga inserito
Controllare l'imboccatura, non l'intero involucro. Le due dimensioni che determinano se la graffatura sigilla sono il diametro esterno dell'imboccatura, 21,5 ± 0,05 mm, e la sezione a parete sottile di 9 ± 1 mm sottostante. Una ammaccatura in quella fascia non può essere riarrotondata: il materiale è già stato lavorato due volte e raddrizzarlo lascia una crepa che si aprirà in corrispondenza della graffatura. Scartare invece l'involucro.
Anche l'imboccatura deve essere pulita. Le specifiche vietano la presenza di olio su entrambe le superfici, e ciò si applica doppiamente in corrispondenza dell'imboccatura, poiché la tenuta è realizzata dalla guarnizione che preme contro l'acciaio placcato. I residui di solvente e le impronte digitali producono lo stesso effetto dell'olio a intensità inferiore, quindi maneggiare gli involucri afferrandoli per il corpo, mai per il bordo dell'imboccatura.
La graffatura viene eseguita nella sigillatrice, che su una linea completa è la stazione di chiusura della linea di produzione di batterie cilindriche tabless 21700. L'avvolgimento e l'inserimento sono identici a quelli di qualsiasi contenitore da 21,1 mm, con un'eccezione che vale la pena verificare: l'imboccatura espansa fa sì che il foro utile nei 9 mm superiori sia di circa 21,0 mm, mentre il foro del corpo sia di circa 20,7 mm. Un rotolo di gelatina (jelly roll) stretto nella parte superiore non è stretto nel corpo, e viceversa, quindi misurare il rotolo nel punto in cui andrà a posizionarsi.
2. Manipolazione dei coperchi
Il coperchio è un dispositivo a pressione con due soglie calibrate. Farlo cadere, impilarlo sulla sua faccia o premere sul disco di scoppio sposta tali soglie, e lo spostamento non risulta da un controllo dimensionale. Conservare i coperchi nel vassoio in cui arrivano fino al momento in prelievo, e prelevarli dalla flangia.
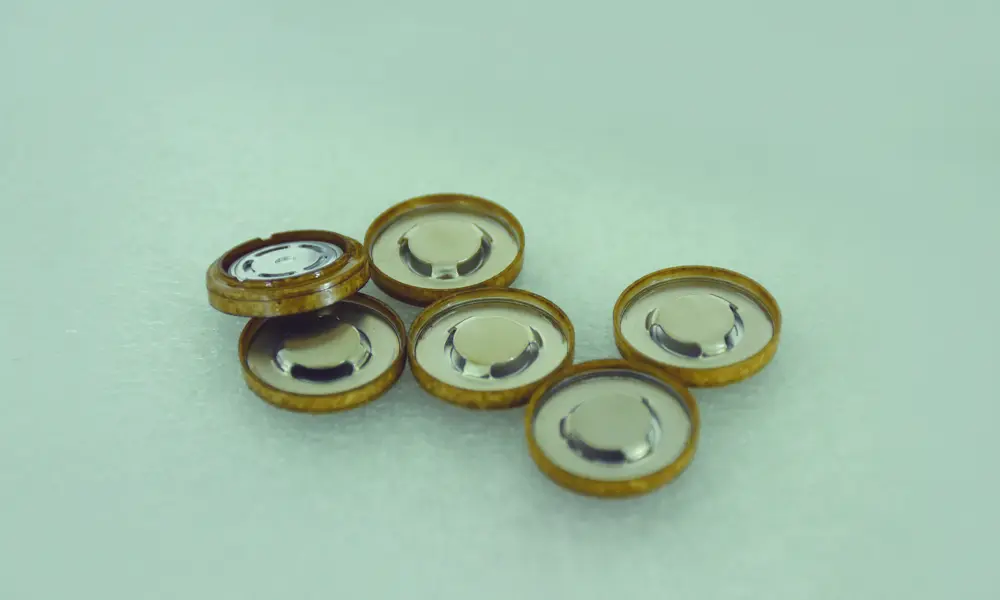
Coperchi assemblati, flangia verso l'alto. L'anello della guarnizione è il bordo marrone; la faccia argentata è il coperchio superiore sopra il disco di scoppio.
Il posizionamento del sigillante fa parte del pezzo, non è qualcosa da aggiungere sulla linea. Il cordolo viene applicato nelle posizioni contrassegnate e il cordolo esterno non deve raggiungere la parete laterale; in caso contrario, il sigillante migra nella zona di aggraffatura e la guarnizione non poggia più su una placcatura pulita.
3. Conservazione e sicurezza
- Conservare involucri e coperchi asciutti e sigillati. La guarnizione è la parte che raccoglie umidità e polvere per prima.
- Non testare lo sfiato con aria compressa sulla linea. Sia l'incisione che il disco di scoppio sono calibrati in MPa, e l'aria dell'officina a 0,6 MPa non fornisce alcuna informazione su nessuno dei due, mentre sottopone il pezzo a un carico d'urto.
- Involucri e coperchi scartati sono rottami metallici, non rilavorazioni. Un coperchio il cui disco è stato premuto non può essere ricalibrato.
- Le celle usate e i rottami vanno nel flusso dei rifiuti delle batterie. La placcatura in nickel è abbastanza sottile che l'involucro è riciclabile come acciaio, ma solo dopo che la cella è stata scaricata e smontata.
Cosa viene spedito in un set
Un set è un involucro più un coperchio assemblato. Il coperchio arriva completo, con coperchio superiore, disco di scoppio, guarnizione, piastra a orifizio e rondella già saldati e guarniti, quindi non vi è alcuna fase di assemblaggio del coperchio lato cliente. Nulla di tutto ciò si applica alle celle prismatiche, il cui involucro segue un percorso diverso: materiali dell'involucro per celle prismatiche.
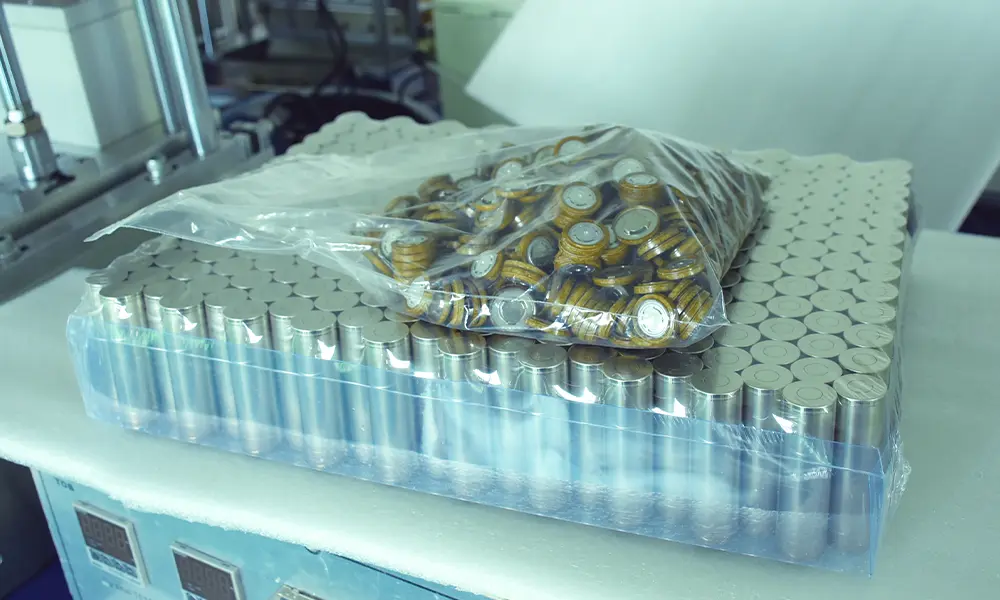
Involucri nidificati in vassoi, coperchi in un sacchetto sigillato sopra. Questo è lo schema di imballaggio; la quantità dell'imballaggio interno è confermata nell'offerta.
- Gli involucri sono nidificati in vassoi stampati in modo che le bocche non si tocchino durante il trasporto.
- I coperchi vengono imbustati separatamente dagli involucri, perché un coperchio che sbatte contro il bordo di un involucro perde la sua pila di saldatura.
- La quantità per imballaggio interno, per cartone e per pallet è stabilita nell'offerta, poiché dipende dal mix di involucri e coperchi nell'ordine.
- Tenere i sacchetti chiusi fino a quando i pezzi non raggiungono la camera secca o l'anticamera della glove box.
Certificazione, brevetti e storico delle consegne
1. Certificati del sistema di gestione
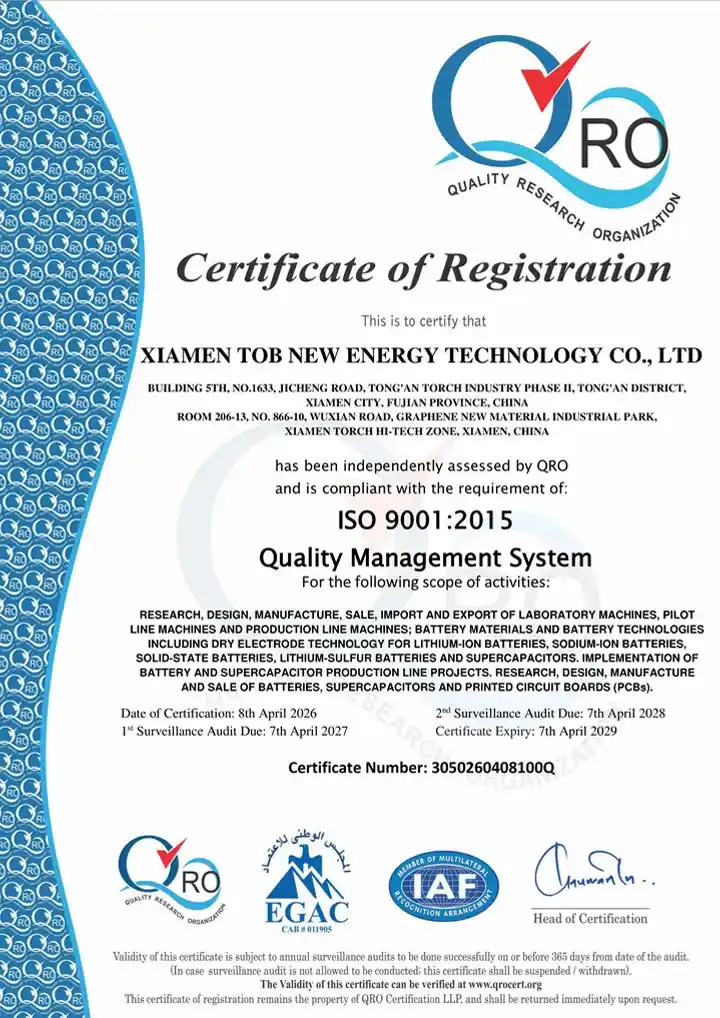
Lo stabilimento che trafila, placca e ispeziona questi involucri detiene la certificazione ISO 9001 con il numero 3050260408100Q, emessa l'8 aprile 2026 e valida fino al 7 aprile 2029, insieme a ISO 14001 (305026082585E) e ISO 45001 (305026082584HS). Nessun certificato CE nomina il TOB-21700-C: i fascicoli CE custoditi qui coprono i macchinari, e l'involucro di una cella è un componente piuttosto che una macchina.
|
|
|
2. Brevetti detenuti dal fondatore
Dany Huang, Ph.D., fondatore e amministratore delegato, è entrato nel settore nel 2002 tramite materiali per celle a sacchetto, è passato attraverso celle cilindriche e prismatiche con involucro in alluminio e ha fondato TOB NEW ENERGY nel 2012. A settembre 2026 detiene 55 brevetti cinesi: 5 brevetti di invenzione concessi, 45 modelli di utilità e 5 domande pubblicate. Nessuno dei 55 riguarda un barattolo o un coperchio di cella. Un brevetto di invenzione concesso, su una valvola di sicurezza a pressione regolabile per celle agli ioni di litio, funziona sullo stesso principio dello sfiato inciso, ma le sue rivendicazioni riguardano la valvola e non questo involucro.
3. Storico delle ricerche
Il nostro indice delle citazioni contiene 707 record e 70 di essi menzionano uno specifico modello TOB; nessuno menziona il TOB-21700-C. Questa è la situazione normale per un componente: gli articoli citano l'apparecchiatura che ha realizzato la cella o il materiale che vi è entrato, e un barattolo viene acquistato in base al suo disegno e al suo test di pressione, non a una pubblicazione. Elenchiamo il numero in modo che l'assenza sia visibile anziché implicita.
4. Progetti di riferimento
Nessun progetto sotto elencato ha ordinato questo involucro; entrambi sono realizzazioni di celle cilindriche in cui una coppia involucro-coperchio di questo tipo è presente nella linea, e vengono citati per questo motivo. La linea di produzione di celle cilindriche senza linguette 32140 con barattoli in acciaio inossidabile è la parte di produzione, e il progetto di linea di laboratorio per supercondensatori cilindrici in Europa è una realizzazione di laboratorio in cui le celle vengono prodotte in piccoli lotti.
Entrambi i progetti hanno utilizzato barattoli in acciaio inossidabile nelle proprie specifiche. Questa pagina descrive un barattolo in SPCC placcato in nickel; il materiale del barattolo segue il design della cella, non il progetto.
FAQ di ingegneria
Q1: L'involucro è in acciaio inossidabile?
No. L'involucro è in nastro di acciaio laminato a freddo SPCC, trafilato e poi placcato in nickel, con da 2 a 5 μm di nickel al centro della parete esterna. Revisioni precedenti di questa pagina descrivevano un involucro in acciaio inossidabile 304; ciò è stato superato. Se il vostro processo richiede un barattolo inossidabile, dichiaratelo prima di ordinare, poiché il 304 e il 316 modificano la saldatura e il comportamento di aggraffatura.
Q2: Qual è la differenza tra il valore di 1,3 MPa e quello di 2,1 MPa?
1,3 ± 0,2 MPa è il CID: il disco di scoppio si solleva, la sua saldatura alla piastra a orifizio si rompe e la cella viene disconnessa mentre il barattolo è ancora sigillato. 2,1 ± 0,2 MPa è la rottura del disco di scoppio stesso, che apre un percorso di sfiato attraverso il coperchio e termina la cella. Il primo deve accadere, il secondo deve accadere solo se il primo non è stato sufficiente.
Q3: Perché non c'è alcun PTC nel coperchio?
Questo coperchio è specificato con uno sfiato e un CID e senza un PTC, quindi il percorso della corrente è costituito da coperchio superiore, disco di scoppio, piastra a orifizio e nient'altro. Ciò mantiene il coperchio a 0,5 mΩ o meno a 25 °C e lascia la protezione da sovracorrente al pacco, che è il punto in cui un pacco 21700 normalmente la colloca. Un coperchio con un PTC è un codice articolo diverso con una resistenza diversa e un'altezza diversa.
Q4: Questo coperchio si adatterà a un barattolo standard da 21,1 mm?
Si adatta a questa lattina, e l'aritmetica spiega il motivo. L'imboccatura è allargata a un diametro esterno di 21,5 mm con una parete di 0,25 mm in quella sezione, quindi il foro interno è di circa 21,0 mm. Il tappo ha un diametro esterno di 20,95 mm, il che lascia circa 0,05 mm di gioco in cui la guarnizione viene compressa durante la crimpatura. Una lattina la cui imboccatura non sia allargata a 21,5 mm non lo accetterà.
D5: Come viene verificata la pressione di apertura di 3,5 MPa se non è possibile testare ogni guscio?
Non può essere testato su ogni guscio, perché il test distrugge il componente. L'incisione viene formata nella stessa operazione di stampaggio del fondo, quindi le variabili che influenzano la pressione di apertura sono la profondità dell'incisione e l'usura dell'utensile, le quali vengono mantenute sotto controllo dalla pressa e verificate su campioni di ciascun lotto mediante una rampa di pressione. La fascia di tolleranza di ±0,5 MPa è sufficientemente ampia da assorbire la normale usura dell'utensile tra un controllo e l'altro.
D6: Cosa arriva esattamente in un set e come viene imballato?
Un guscio e un tappo assemblato in cinque parti. I gusci viaggiano nidificati in vassoi stampati, i tappi viaggiano imbustati separatamente e i due elementi vengono imballati insieme nello stesso cartone. La quantità per confezione interna, cartone e pallet viene confermata nel preventivo poiché dipende dal rapporto tra gusci e tappi nell'ordine.
Inviate il disegno della cella o le dimensioni della lattina su cui state lavorando, lo spessore di placcatura di cui avete bisogno e la quantità per spedizione, e vi faremo un preventivo per il set in base a questi dati.
Email: tob.amy@tobmachine.com | Cellulare: +86-18120715609
Revisionato da: Pinery Gong, Assemblaggio batterie e processo di resa | Ultimo aggiornamento: 2026-11-13
Precedente:
Cassa della cella del cilindro 18650Prossimo:
Contenitore batteria 26650 cilindri
se sei interessato ai nostri prodotti e vuoi conoscere maggiori dettagli, ti preghiamo di lasciare un messaggio qui, ti risponderemo al più presto.


 iscriviti a noi